Smart Factory Architecture: Reference Architecture แบบชั้นสำหรับโรงงานอัจฉริยะยุคใหม่

Smart Factory Architecture: Reference Architecture แบบชั้นสำหรับโรงงานอัจฉริยะยุคใหม่

Article
หลายโรงงานเข้าใจผิดว่า "Smart Factory" คือการซื้อหุ่นยนต์หรือติดตั้งซอฟต์แวร์ตัวเดียว แต่ความจริง Smart Factory คือ สถาปัตยกรรมข้อมูล (Data Architecture) ที่เชื่อมโยงทุกชั้นของการผลิตเข้าด้วยกัน โดยให้ข้อมูลไหลจากเซ็นเซอร์ระดับฟิลด์ขึ้นสู่ระบบวิเคราะห์ระดับองค์กรได้อย่างไร้รอยต่อ บทความนี้เจาะลึก Reference Architecture สำหรับ Smart Factory ที่อ้างอิงมาตรฐาน ISA-95 และ RAMI 4.0 (Reference Architecture Model Industrie 4.0) เพื่อให้วิศวกรและผู้บริหารเห็นภาพการออกแบบที่ถูกต้อง 5 ชั้นของ Smart Factory Architecture ตามโมเดล ISA-95 และ RAMI 4.0 สถาปัตยกรรมโรงงานอัจฉริยะแบ่งเป็น 5 ชั้น (layer) ที่ทำงานร่วมกัน: ชั้น (Level)องค์ประกอบหลักหน้าที่โปรโตคอล/มาตรฐาน L0-L1 Field/ControlSensor, Actuator, PLCควบคุมเครื่องจักร real-time (ms)Profinet, EtherCAT, Modbus L2 SCADA/HMISCADA, HMI, DCSมอนิเตอร์และควบคุมกระบวนการOPC UA, DNP3 L3 MES/MOMMES, historianจัดการการผลิต คุณภาพ และการบำรุงรักษาISA-88, ISA-95 B2MML L4 ERPERP, PLM, SCMวางแผนธุรกิจและห่วงโซ่อุปทานREST API, OData L5 Cloud/AnalyticsData lake, AI/MLวิเคราะห์ข้ามโรงงาน และพยากรณ์MQTT Sparkplug B, HTTPS การไหลของข้อมูล: Northbound และ Southbound ข้อมูลใน Smart Factory เคลื่อนที่สองทิศทางเสมอ: Northbound (ขึ้น): ข้อมูลจากเซ็นเซอร์ (อุณหภูมิ, การสั่นสะเทือน, อัตราการผลิต) ไหลขึ้นสู่ MES และ Cloud เพื่อวิเคราะห์และตัดสินใจ Southbound (ลง): คำสั่งจากระบบวิเคราะห์ (เช่น ลดความเร็วมอเตอร์ 5%) ส่งลงไปปรับ setpoint ของ PLC ในระดับ millisecond ความท้าทายหลัก: การตัดขาดระหว่าง L3 (MES) และ L4 (ERP) หรือที่เรียกว่า manufacturing IT-OT gap คือสาเหตุอันดับหนึ่งที่ทำให้ข้อมูลไม่สามารถใช้ตัดสินใจได้แบบ end-to-end Edge Computing ในสถาปัตยกรรม Smart…
Read More
Dark Factory (Lights-Out Manufacturing) ในปี 2026: เมื่อ AI Orchestration เปลี่ยนโรงงานไร้คนเป็นจริง

Dark Factory (Lights-Out Manufacturing) ในปี 2026: เมื่อ AI Orchestration เปลี่ยนโรงงานไร้คนเป็นจริง

Article
ปี 2026 คำว่า "Dark Factory" หรือ "Lights-Out Manufacturing" หรือที่คนไทยอาจเรียกว่า "โรงงานไร้คน" ไม่ใช่แค่ความฝันในนิยายวิทยาศาสตร์อีกต่อไป มันกำลังกลายเป็นเป้าหมายเชิงกลยุทธ์ของกลุ่มผู้ผลิตอิเล็กทรอนิกส์และยานยนต์ระดับโลกหลายราย ที่ประกาศแผนเปลี่ยนโรงงานทั่วโลกให้เป็น "โรงงานขับเคลื่อนด้วย AI" ภายในปี 2030 บทความนี้เจาะลึกว่า Dark Factory คืออะไร เทคโนโลยีอะไรที่ทำให้มันเป็นจริง และโรงงานไทยควรเตรียมตัวอย่างไร Dark Factory คืออะไร Dark Factory คือโรงงานที่สามารถทำงานผลิตสินค้าได้โดยสมบูรณ์โดยไม่ต้องมีมนุษย์อยู่บนพื้นการผลิต ชื่อมาจากการที่ ในทางทฤษฎีไม่ต้องเปิดไฟ เพราะหุ่นยนต์และเครื่องจักรทำงานกันเองได้ในที่มืด แนวคิดนี้ถูกทดลองมานาน โดยมีตัวอย่างจริงที่โดดเด่นคือโรงงานผลิตหุ่นยนต์ของผู้ผลิตรายใหญ่ในประเทศญี่ปุ่นที่สามารถผลิตหุ่นยนต์ได้โดยทำงานแบบไร้คนต่อเนื่องนานถึงราว 30 วัน มีเพียงพนักงานจำนวนน้อยที่ทำหน้าที่เฝ้าระวังและบำรุงรักษาเท่านั้น ความแตกต่างสำคัญ: Dark Factory ไม่ใช่แค่ "มีหุ่นยนต์เยอะ" แต่คือระบบที่ หุ่นยนต์สามารถตัดสินใจและปรับตัวเองได้ด้วย AI เมื่อเกิดสถานการณ์ผิดปกติ เช่น เปลี่ยนชิ้นงาน เปลี่ยนแม่พิมพ์ หรือรับมือของเสีย โดยไม่ต้องหยุดรอคนมาแก้ปัญหา เทคโนโลยีที่ทำให้ Dark Factory เป็นจริงในปี 2026 การจะสร้าง Dark Factory ต้องผสานเทคโนโลยีหลายชั้นเข้าด้วยกัน จนเกิดสิ่งที่เรียกว่า Autonomous Manufacturing หรือการผลิตแบบอิสระ ดังนี้ AI Orchestration Layer: ระบบ AI ที่ทำหน้าที่เหมือน "ผู้ควบคุมวงการผลิต" ประสานสั่งการระหว่างหุ่นยนต์ AGV/AMR เครื่องจักร CNC และระบบคลังสินค้าแบบเรียลไทม์ Digital Twin แบบ Real-Time: สำเนาดิจิทัลของทั้งโรงงานที่ซิงโครไนซ์กับสภาพจริง ทำให้ AI สามารถจำลองสถานการณ์ (What-If) ก่อนสั่งการจริง Physical AI และ Vision System: หุ่นยนต์ที่เข้าใจสภาพแวดล้อมรอบตัวผ่านกล้องและเซ็นเซอร์ 3D ทำให้สามารถหยิบชิ้นงานที่วางไม่ตรงตำแหน่งได้ Autonomous Mobile Robot (AMR): รถหุ่นยนต์ขนวัสดุที่นำทางเองได้ด้วย LiDAR และ SLAM ขนชิ้นงานและวัตถุดิบระหว่างสถานีอัตโนมัติ Predictive Maintenance อัตโนมัติ: ระบบตรวจจับสัญญาณบ่งชี้ความเสียหายล่วงหน้าและสั่งเปลี่ยนอะไหล่ก่อนเครื่องจักรจะพัง เปรียบเทียบโรงงานแบบดั้งเดิม vs Dark Factory มิติเปรียบเทียบ โรงงานดั้งเดิม Dark Factory (Lights-Out) การตัดสินใจมนุษย์วิเคราะห์และสั่งการAI Orchestration ตัดสินใจเรียลไทม์ การทำงานต่อเนื่องหยุดเวร, พึ่งกะพนักงานทำงาน 24/7 ได้โดยไม่หยุด การรับมือความผิดปกติหยุดเครื่องจักร รอช่างAI ปรับพารามิเตอร์/เปลี่ยนเส้นทางเอง การวางแผนตามประสบการณ์จำลองบน Digital Twin…
Read More
Deployment Gap: ทำไม 80% ของโรงงานยังไม่อัตโนมัติแม้เทคโนโลยีพร้อม

Deployment Gap: ทำไม 80% ของโรงงานยังไม่อัตโนมัติแม้เทคโนโลยีพร้อม

Article
ในช่วงกลางปี 2026 มีรายงานวิเคราะห์ตลาดฉบับหนึ่งที่สร้างคลื่นในวงการอุตสาหกรรม โดยชี้ให้เห็นความขัดแย้งที่น่าตกใจ: แม้ผลิตภัณฑ์ระบบอัตโนมัติและ IIoT จะหลั่งไหลสู่ตลาดอย่างท่วมท้น แต่กว่า 80% ของโรงงานในสหรัฐอเมริกายังคงทำงานแบบดั้งเดิมโดยไม่มีระบบอัตโนมัติแทรกซึมอย่างแท้จริง ปรากฏการณ์นี้ถูกเรียกว่า "Deployment Gap" หรือช่องว่างระหว่างเทคโนโลยีที่มีอยู่กับเทคโนโลยีที่ถูกนำไปใช้จริง บทความนี้เจาะลึกว่าทำไมช่องว่างนี้จึงเกิดขึ้น และวิศวกรระบบอุตสาหกรรมจะเดินข้ามมันได้อย่างไร Deployment Gap คืออะไร และทำไมสำคัญ Deployment Gap ไม่ใช่เรื่องของการ "ไม่มีเทคโนโลยี" เพราะในปัจจุบัน PLC, SCADA, Edge Gateway, Sensor Network และแพลตฟอร์มวิเคราะห์ข้อมูลมีให้เลือกมากมาย แต่เป็นเรื่องของการ "นำไปใช้ไม่ได้จริง" ในขนาดที่สร้างผลลัพธ์ทางธุรกิจ ความเร็วในการพัฒนาเทคโนโลยีเร็วกว่าความสามารถขององค์กรในการดูดซับและปรับตัวอย่างชัดเจน ตัวเลขสะท้อนภาพชัด: เมื่อผลิตภัณฑ์ใหม่ๆ ออกสู่ตลาดเกือบทุกไตรมาส แต่สัดส่วนโรงงานที่ยังไม่มีระบบอัตโนมัติยังสูงถึงราว 80% หมายความว่านวัตกรรมที่วงการภูมิใจ ยังไม่สามารถลดทอนความซับซ้อนในการ Deploy ให้เข้าถึงผู้ผลิตขนาดกลางและขนาดย่อม (SME) ได้ 5 อุปสรรคหลักที่ทำให้โรงงาน "อัตโนมัติไม่ได้จริง" อุปสรรค รายละเอียด กลุ่มที่กระทบมากที่สุด 1. มรดกระบบเดิม (Legacy Systems)เครื่องจักรเก่า 10-30 ปี ไม่มีพอร์ตสื่อสารดิจิทัล ดึงข้อมูลไม่ได้โรงงานทุกขนาด 2. ขาดแคลนบุคลากรด้านดิจิทัลไม่มีวิศวกร OT/IT ที่เข้าใจทั้งสองโลกพร้อมกันSME 3. ความเสี่ยงจากการหยุดชะงัก (Risk Aversion)กลัวว่าการติดตั้งระบบใหม่จะทำให้สายการผลิตหยุดผู้ผลิตขนาดใหญ่ 4. ความซับซ้อนในการเชื่อมต่อ (Integration Complexity)ระบบแต่ละยี่ห้อใช้โปรโตคอลต่างกัน (Modbus, OPC UA, Proprietary)โรงงานหลายสาย 5. ROI ไม่ชัดเจนไม่สามารถคำนวณผลตอบแทนได้ก่อนลงทุนSME / ผู้บริหาร ทำไมเทคโนโลยีดีๆ จึง "ขายยาก" ในโรงงานจริง วิศวกรและนักพัฒนามักคิดว่า "ถ้าเทคโนโลยีดี คนก็จะใช้" แต่ในโลกอุตสาหกรรมจริง การตัดสินใจขับเคลื่อนด้วยปัจจัยที่ซับซ้อนกว่า การติดตั้ง Edge Gateway ตัวเดียวอาจต้องประสานงานระหว่างฝ่ายผลิต ฝ่ายซ่อมบำรุง ฝ่าย IT ฝ่ายความปลอดภัย และผู้จัดการโรงงาน หากไม่มี "ผู้นำการเปลี่ยนแปลงดิจิทัล" ภายในองค์กร โปรเจกต์จะติดอยู่ในสภาพ Pilot ตลอดไป (Pilot Purgatory) อาการ Pilot Purgatory (นรกนักทดลอง) หลายโรงงานเริ่มโปรเจกต์ IIoT เป็น Proof of Concept บนเครื่องจักร 1-2 ตัว จากนั้นก็ไม่สามารถขยายผล (Scale) ไปทั่วโรงงานได้ เพราะขาดแผนงาน ขาดงบประมาณต่อเนื่อง และขาดการวัดผลที่ชัดเจน ผลคือเทคโนโลยีถูกทดสอบแล้วลืม 5 กลยุทธ์เดินข้ามช่องว่าง…
Read More
LPWAN (LoRaWAN, NB-IoT, Sigfox): เครือข่ายไร้สายพลังงานต่ำระยะไกลสำหรับ IIoT

LPWAN (LoRaWAN, NB-IoT, Sigfox): เครือข่ายไร้สายพลังงานต่ำระยะไกลสำหรับ IIoT

Article
ในโรงงานอุตสาหกรรม มีเซ็นเซอร์และอุปกรณ์ติดตามจำนวนมากที่ส่งข้อมูลน้อย ไม่เร่งด่วน แต่กระจายอยู่ในพื้นที่กว้าง เช่น เซ็นเซอร์ระดับน้ำในถังเก็บ เซ็นเซอร์ติดตามตำแหน่งพาเลตในลาน เซ็นเซอร์อุณหภูมิในห้องเก็บของเย็น หรือมิเตอร์วัดไฟฟ้ากระจายในนิคมอุตสาหกรรม การต่อสายหรือใช้เครือข่ายความเร็วสูงกับอุปกรณ์เหล่านี้ไม่คุ้มค่า LPWAN (Low-Power Wide Area Network) จึงเป็นคำตอบ เป็นเทคโนโลยีเครือข่ายไร้สายที่ออกแบบมาเพื่อส่งข้อมูลปริมาณน้อยในระยะไกล ขณะที่ใช้พลังงานต่ำมากจนแบตเตอรี่หนึ่งก้อนสามารถทำงานได้นาน 5–15 ปี หลักการของ LPWAN LPWAN แลกเปลี่ยน bandwidth และ latency ที่ต่ำ กับ range ที่ยาวและ power consumption ที่ต่ำมาก โดยมีคุณสมบัติเฉพาะดังนี้: ระยะส่งไกล — 10–15 กิโลเมตรในพื้นที่ชนบท และ 2–5 กิโลเมตรในเขตเมือง จากเสาเพียงต้นเดียว ใช้พลังงานต่ำ — แบตเตอรี่อายุ 5–15 ปี ขึ้นกับจำนวนครั้งที่ส่งข้อมูลต่อวัน อัตราข้อมูลต่ำ — ตั้งแต่ 100 bps ถึงไม่กี่ kbps เพียงพอสำหรับค่าเซ็นเซอร์ ไม่เหมาะกับภาพหรือเสียง ลงทุนต่อโหนดต่ำ — โมดูลมีจุดเริ่มต้นที่เข้าถึงได้ง่าย ทำให้ประหยัดเมื่อติดตั้งจำนวนมาก Penetration ดี — คลื่นความถี่ต่ำ (sub-GHz) ทะลุผนังและใต้ดินได้ดีกว่าคลื่น 2.4 GHz LoRaWAN: เครือข่ายไร้สายแบบเปิด LoRaWAN ใช้เทคนิค LoRa (Long Range) modulation แบบ Chirp Spread Spectrum (CSS) ทำงานบนย่านความถี่ unlicensed sub-GHz (เช่น 920–923 MHz ในไทย) โครงสร้างเป็นแบบ star-of-stars topology ที่อุปกรณ์ปลายทางส่งไปยัง gateway หลายตัว แล้ว forward ไปยัง network server กลาง LoRaWAN แบ่งอุปกรณ์เป็นสาม class ตามพฤติกรรมการสื่อสาร: Class A — ส่งข้อมูลแล้วเปิดรับสั้นๆ สองหน้าต่าง ประหยัดไฟที่สุด เหมาะกับเซ็นเซอร์ที่ส่งข้อมูลเอง (uplink) เช่น ระดับน้ำ Class B — เปิดรับตามตารางเวลาที่กำหนด (scheduled) นอกเหนือจาก Class A ทำให้ server ส่งคำสั่งลงมาได้พร้อมเวลาที่แน่นอน Class C —…
Read More
OPC UA (OPC Unified Architecture): มาตรฐานเปิดที่ทำให้อุปกรณ์ทุกตัวในโรงงานพูดภาษาเดียวกัน

OPC UA (OPC Unified Architecture): มาตรฐานเปิดที่ทำให้อุปกรณ์ทุกตัวในโรงงานพูดภาษาเดียวกัน

Article
ในโรงงานอุตสาหกรรมยุคใหม่ อุปกรณ์ควบคุม พีแอลซี (PLC) เซ็นเซอร์ และระบบ SCADA มักผลิตโดยผู้ผลิตต่างกัน แต่ละระบบใช้โปรโตคอลสื่อสารเป็นของตัวเอง เช่น Modbus, EtherNet/IP, หรือ Profinet ผลคือข้อมูลติดอยู่ใน "เกาะข้อมูล" (Data Silo) ที่แยกจากกัน ทำให้การรวบรวมข้อมูลเพื่อวิเคราะห์หรือเชื่อมต่อสู่ระบบระดับสูง เช่น MES หรือ ERP เป็นเรื่องยากและสิ้นเปลือง OPC UA (OPC Unified Architecture) ถูกพัฒนาขึ้นมาเพื่อแก้ปัญหานี้โดยตรง โดยเป็นมาตรฐานเปิดที่ทำให้อุปกรณ์ทุกตัวในโรงงาน "พูดภาษาเดียวกัน" ได้อย่างปลอดภัยและเป็นอิสระจากแพลตฟอร์ม จาก OPC Classic สู่ OPC UA: ทำไมต้องเปลี่ยน? OPC รุ่นแรก (OPC Classic) พัฒนาในปี 1996 อ้างอิงเทคโนโลยี COM/DCOM ของ Windows ทำงานได้เฉพาะบนระบบปฏิบัติการ Windows เท่านั้น มีปัญหาด้านความปลอดภัย เนื่องจากอ้างอิงพอร์ต DCOM ที่เปิดกว้าง และมีปัญหาเรื่อง Firewall Traversal เมื่อส่งข้อมูลข้ามเครือข่าย รวมถึงการกำหนดค่าที่ซับซ้อน OPC UA ที่เริ่มพัฒนาในปี 2008 ออกแบบใหม่ทั้งหมดโดยมีเป้าหมายหลักคือ Platform-Independent (ทำงานบน Windows, Linux, แม้แต่ไมโครคอนโทรลเลอร์ขนาดเล็ก), Service-Oriented Architecture (SOA) และ Built-in Security โดยฝังการเข้ารหัสและการยืนยันตัวตนมาเป็นมาตรฐานตั้งแต่ต้น ไม่ใช่สิ่งที่ต้องเพิ่มทีหลัง หัวใจของ OPC UA: Information Model สิ่งที่ทำให้ OPC UA แตกต่างจากโปรโตคอลสื่อสารทั่วไปคือ Information Model — ไม่ได้ส่งเฉพาะ "ค่า" (value) ของข้อมูลเหมือน Modbus แต่ส่ง ความหมาย (semantic) ของข้อมูลไปด้วย ตัวอย่างเช่น แทนที่จะส่งเพียงตัวเลข 75.3 ที่ไม่รู้ว่าคืออะไร OPC UA จะส่งพร้อมบริบทว่าเป็น "อุณหภูมิที่ตำแหน่ง Reactor-01" หน่วยเป็น "องศาเซลเซียส" ช่วงค่าที่ถูกต้อง 0–150°C และ timestamp ที่แม่นยำ Information Model นี้สร้างเป็นโครงสร้าง Address Space แบบลำดับชั้น (hierarchical) ที่ผู้ใช้สามารถเรียกดู (browse) ได้เหมือนระบบไฟล์ ทำให้แอปพลิเคชันฝั่งผู้รับสามารถเข้าใจโครงสร้างข้อมูลโดยอัตโนมัติ โดยไม่ต้อง…
Read More
Vendor Managed Inventory (VMI) ดิจิทัลด้วย IIoT: Supply Chain แบบ Real-Time สู่ Autonomous Replenishment

Vendor Managed Inventory (VMI) ดิจิทัลด้วย IIoT: Supply Chain แบบ Real-Time สู่ Autonomous Replenishment

Article
"ใครเป็นคนรู้ดีที่สุดว่าสินค้าเมื่อไหร่จะหมดสต็อก?" คำตอบสมัยก่อนคือผู้ซื้อ เพราะเป็นคนที่เห็นสต็อกในคลังของตัวเอง แต่ในความเป็นจริง ผู้ผลิต/ผู้ขาย (Vendor) ต่างหากที่รู้กำลังการผลิต ระยะเวลาจัดส่ง และความพร้อมของวัตถุดิบต้นน้ำดีที่สุด แนวคิด Vendor Managed Inventory (VMI) จึงเกิดขึ้นเพื่อสลับบทบาท — ให้ผู้ขายเป็นคนตัดสินใจเติมสต็อกแทนผู้ซื้อ ด้วยข้อตกลงระดับ Min/Max ที่ตกลงกันไว้ล่วงหน้า และเมื่อ VMI ถูกยกระดับด้วย IIoT ระบบจะก้าวไปสู่ Autonomous Replenishment ที่สต็อกไม่มีวันหมด และสินค้าล้นไม่เกิดขึ้นอีก VMI คืออะไร? ทำไมจึงสำคัญใน Supply Chain อุตสาหกรรม VMI เป็นโมเดลความร่วมมือที่ผู้ขายรับผิดชอบการจัดการสินค้าคงคลัง ณ ที่ตั้งของผู้ซื้อ หรือที่จุดใช้งาน (Point-of-Use) โดยอ้างอิงข้อมูลสต็อกจริง แทนที่จะรอใบสั่งซื้อแบบเดิม โมเดลนี้ลดปัญหา Bullwhip Effect ที่เกิดจากการส่งต่อคำสั่งซื้อที่ผันผวนตามไปตามห่วงโซ่อุปทาน ทำให้ความต้องการจริงถูกบิดเบือนไปเรื่อยๆ VMI แก้ปัญหานี้โดยให้ผู้ขายเห็น Demand Signal จริง ที่จุดใช้งาน มิติเปรียบเทียบ แบบดั้งเดิม (PO-driven) VMI ดั้งเดิม (EDI) IIoT-VMI (Real-Time) ความถี่ข้อมูลสต็อกรายวัน/สัปดาห์ทุก 24 ชม.ทุก 1–60 วินาที แหล่งข้อมูลนับสต็อกมือEDI ReportIIoT Sensor เวลาตอบสนองการเติม3–7 วัน1–2 วันภายในไม่กี่ชั่วโมง การพยากรณ์ความต้องการประมาณการMoving AverageML Forecasting Stockout Rate (ตัวอย่าง)~8–12%~3–5%~1–2% เซ็นเซอร์ IIoT ที่ทำให้ VMI กลายเป็น Real-Time หัวใจของ IIoT-VMI คือการรู้ระดับสต็อกจริงทุกขณะ โดยไม่ต้องพึ่งพาการนับมือหรือการสแกน Barcode เซ็นเซอร์ที่ใช้แตกต่างกันตามชนิดของสินค้าและบรรจุภัณฑ์ Ultrasonic Level Sensor: วัดระดับของเหลวและผงในถัง/ไซโล ด้วยความแม่นยำ ±0.25% ของ Full Scale เหมาะกับสารเคมี น้ำมัน และเม็ดพลาสติก Load Cell / Weight Sensor: วัดน้ำหนักบน Big Bag (FIBC) หรือ Hopper ความแม่นยำ ±0.05% เหมาะกับวัตถุดิบกระสอบและเม็ด RFID Reader + Smart Shelf: นับจำนวนชิ้นส่วนประกอบอิเล็กทรอนิกส์และ Spare Part แบบอัตโนมัติผ่าน Passive UHF RFID Tag…
Read More
Combined Heat and Power (CHP) ในยุค IIoT: Smart Cogeneration สำหรับโรงงานอุตสาหกรรม

Combined Heat and Power (CHP) ในยุค IIoT: Smart Cogeneration สำหรับโรงงานอุตสาหกรรม

Article
ในโรงงานอุตสาหกรรมส่วนใหญ่ การผลิตไฟฟ้าและความร้อนมักถูกแยกออกจากกัน — ซื้อไฟฟ้าจากโครงข่าย ขณะที่เตาไฟหรือบอยเลอร์ผลิตไอน้ำและความร้อนแยกต่างหาก แนวทางนี้ทำให้ประสิทธิภาพการใช้พลังงานหลัก (Primary Energy) อยู่ที่เพียง 45–55% เพราะความร้อนเหลือทิ้งจากการผลิตไฟฟ้าถูกปล่อยทิ้งผ่านหอระบายความร้อน Combined Heat and Power (CHP) หรือ Cogeneration คือเทคโนโลยีที่ผลิตไฟฟ้าและความร้อนควบคู่กันจากแหล่งเชื้อเพลิงเดียว ยกระดับประสิทธิภาพรวมขึ้นสู่ 75–85% และเมื่อผสานกับ IIoT ระบบ CHP จะกลายเป็น "Smart Cogeneration" ที่ไม่เพียงผลิตพลังงาน แต่ยัง เรียนรู้ ปรับตัว และบำรุงรักษาตนเองได้ ในระดับที่ระบบดั้งเดิมไม่เคยทำได้ หลักการทำงานของ CHP: ทำไมถึงประหยัดพลังงานขนาดนั้น? หัวใจของ CHP คือการจับ Waste Heat ที่เกิดจากการเผาไหม้หรือกระบวนการผลิตไฟฟ้า มาใช้ใหม่แทนการปล่อยทิ้ง เชื้อเพลิงถูกส่งเข้า Prime Mover (กังหันก๊าซ เครื่องยนต์ลูกสูบ หรือเซลล์เชื้อเพลิง) เพื่อหมุนเครื่องกำเนิดไฟฟ้า และความร้อนจากไอเสียที่อุณหภูมิสูงถูกส่งผ่าน Heat Recovery Steam Generator (HRSG) หรือ Heat Exchanger ไปยังระบบที่ต้องการพลังความร้อน เช่น บอยเลอร์ ระบบทำความร้อน หรือ Absorption Chiller สำหรับทำความเย็น พารามิเตอร์ แยกผลิต (Conventional) CHP (Cogeneration) ประสิทธิภาพไฟฟ้า~38%35–42% ประสิทธิภาพความร้อนที่ใช้ได้~80% (บอยเลอร์)40–45% ประสิทธิภาพรวม~50%75–85% การสูญเสียพลังงานหลัก~50%~20% การปล่อยก๊าซ CO₂ ต่อหน่วยพลังงานที่ใช้สูงลดลง ~30% Prime Mover 4 ประเภทที่พบใน CHP อุตสาหกรรม การเลือก Prime Mover ขึ้นอยู่กับโหลดความร้อน โหลดไฟฟ้า และคุณภาพไอเสีย แต่ละประเภทมีช่วงกำลังการผลิตและอุณหภูมิไอเสียที่แตกต่างกัน ซึ่งส่งผลต่อการออกแบบ Heat Recovery Gas Turbine (กังหันก๊าซ): กำลัง 1–250+ MW ไอเสีย 450–600°C เหมาะกับโรงงานที่ต้องการไอน้ำความดันสูง เช่น ปิโตรเคมีและเยื่อกระดาษ Reciprocating Engine (เครื่องยนต์ลูกสูบ): กำลัง 50 kW–15 MW ไอเสีย 350–500°C และมีความร้อนจาก Jacket Water ~90°C เหมาะกับโรงงานอาหารและโรงพยาบาล Steam Turbine (กังหันไอน้ำ): ใช้ไอน้ำความดันสูงขับเคลื่อน เหมาะกับอุตสาหกรรมที่มีเชื้อเพลิงเหลือทิ้ง เช่น ชานอ้อย…
Read More
Time Series Forecasting ด้วย Deep Learning ในโรงงาน: จาก LSTM ถึง Transformer สำหรับพยากรณ์ Process แบบ Multivariate

Time Series Forecasting ด้วย Deep Learning ในโรงงาน: จาก LSTM ถึง Transformer สำหรับพยากรณ์ Process แบบ Multivariate

Article
การพยากรณ์ (forecasting) คือหัวใจของการตัดสินใจในโรงงานอัจฉริยะ — พยากรณ์ความต้องการพลังงาน พยากรณ์ yield ของสายผลิต พยากรณ์อายุการใช้งานเครื่องจักร พยากรณ์ quality drift ทุกการพยากรณ์ที่แม่นยำขึ้น 10% สามารถลดต้นทุนการผลิตได้อย่างมีนัยสำคัญ ในอดีตการพยากรณ์อาศัย statistical model เช่น ARIMA หรือ Exponential Smoothing ซึ่งจำกัดที่ univariate และเส้นตรง แต่ในยุค Deep Learning LSTM, Transformer และ Temporal Fusion Transformer กำลังเปลี่ยนวิธีที่โรงงานพยากรณ์ทุกอย่าง ข้อจำกัดของ Traditional Forecasting โมเดลสถิติแบบดั้งเดิมมีข้อจำกัดที่สำคัญในบริบทอุตสาหกรรม: ARIMA/SARIMA — ทำงานได้ดีกับ univariate time series ที่ stationary แต่โรงงานจริงมี ตัวแปรภายนอก (อุณหภูมิ, ความดัน, production rate) ที่ส่งผลต่อค่าที่พยากรณ์ เส้นตรงเป็นหลัก — ความสัมพันธ์ในกระบวนการผลิตมักเป็น non-linear ที่ statistical model จับไม่ได้ Manual feature engineering — ต้องกำหนด seasonality, trend, lag manually ทำได้ยากเมื่อมีรอบการผลิตซับซ้อน Point forecast เท่านั้น — ให้ค่าเดียว ไม่บอกความไม่แน่นอน ทำให้ตัดสินใจเสี่ยง Deep Learning Models สำหรับ Time Series 1. LSTM (Long Short-Term Memory) LSTM เป็น Recurrent Neural Network ที่ออกแบบให้จำ pattern ระยะยาวได้ ผ่านกลไก forget gate, input gate, output gate ที่ควบคุมว่าข้อมูลไหนควรเก็บ ลืม หรือส่งต่อ LSTM เหมาะกับ: Time series ที่มี dependency ระยะไกล (long-range dependency) Multivariate forecasting — รับ input หลายตัวแปรพร้อมกัน Sequence-to-sequence task เช่น พยากรณ์ 24 ชั่วโมงข้างหน้าจากข้อมูล…
Read More
Compressed Air System Optimization ด้วย IIoT: เมื่อลมอัดที่มีประสิทธิภาพเพียง 10-20% กลายเป็นเป้าหมายลดพลังงานอันดับต้นของโรงงาน

Compressed Air System Optimization ด้วย IIoT: เมื่อลมอัดที่มีประสิทธิภาพเพียง 10-20% กลายเป็นเป้าหมายลดพลังงานอันดับต้นของโรงงาน

Article
Compressed Air: พลังงานที่ "แพงที่สุด" ในโรงงาน — แต่ซ่อนตัวเงียบ หลายคนอาจไม่ทราบว่า ลมอัด (Compressed Air) คือหนึ่งในสาธารณูปโภคอุตสาหกรรมที่มีประสิทธิภาพต่ำที่สุด ขณะที่ระบบไฟฟ้าทั่วไปมีประสิทธิภาพการใช้งานเกือบ 95-100% ลมอัดกลับมีประสิทธิภาพเพียง 10-20% นั่นหมายความว่าพลังงานไฟฟ้าที่ป้อนเข้าระบบ Air Compressor มากถึง 80-90% สูญเปล่าไปกับความร้อน แรงเสียดสี และการสูญเสียในท่อ ในโรงงานอุตสาหกรรมทั่วไป ระบบลมอัดกินพลังงานไฟฟ้าประมาณ 10-30% ของการใช้ไฟฟ้าทั้งหมด บางโรงงานอุตสาหกรรมหนัก เช่น อุตสาหกรรมยานยนต์ อิเล็กทรอนิกส์ และบรรจุภัณฑ์ อัตราส่วนนี้อาจสูงถึง 35% ดังนั้น การเพิ่มประสิทธิภาพระบบลมอัดเพียงเล็กน้อย ย่อมส่งผลต่อการใช้พลังงานโดยรวมอย่างมีนัยสำคัญ ปัญหาหลักของระบบลมอัดในโรงงาน ระบบลมอัดในโรงงานส่วนใหญ่ประสบปัญหาที่คล้ายกัน แต่มักถูกมองข้ามเพราะ "ยังใช้งานได้" ปัญหาเหล่านี้รวมถึง: Air Leak (การรั่วของลม): ระบบลมอัดทั่วไปสูญเสียลมจากการรั่วประมาณ 20-30% ของลมที่ผลิตได้ทั้งหมด ในโรงงานที่ไม่มีการบำรุงรักษา อัตราการรั่วอาจสูงถึง 50% Pressure Drop: การลดลงของแรงดันตามท่อส่ง ทุก 1 bar ของ pressure drop เพิ่มการใช้พลังงานประมาณ 7% False Demand: การใช้ลมที่แรงดันสูงกว่าที่จำเป็น เพิ่มการใช้พลังงานประมาณ 1% ต่อ 0.14 bar ของแรงดันส่วนเกิน Poor Sequencing: การทำงานของ Compressor หลายเครื่องโดยไม่มีการประสานงาน ทำให้เครื่องทำงานในจุดที่ไม่มีประสิทธิภาพ Heat Waste: ความร้อนที่เกิดจากการอัดลมกว่า 90% มักถูกปล่อยทิ้งโดยไม่นำกลับมาใช้ IIoT เข้ามาเปลี่ยนเกมอย่างไร? การติดตั้ง IIoT Sensor บนระบบลมอัดช่วยให้สามารถเก็บข้อมูลแบบ Real-Time ได้ทุกจุดสำคัญของระบบ ตั้งแต่ขาเข้า Compressor ไปจนถึงจุดใช้งานสุดท้าย (Point of Use) ข้อมูลเหล่านี้ถูกส่งผ่านโปรโตคอลอุตสาหกรรม เช่น Modbus TCP, OPC UA, หรือ MQTT ไปยัง Cloud หรือ Edge Gateway เพื่อวิเคราะห์ต่อ Sensor Type ตำแหน่งติดตั้ง ข้อมูลที่วัด Sampling Rate Pressure Transmitter Compressor Outlet, ท่อส่งหลัก แรงดัน (bar) ±0.25% accuracy 100 ms - 1…
Read More
Predictive Energy Analytics: ใช้ AI และ IIoT พยากรณ์การใช้พลังงานในโรงงานอุตสาหกรรม

Predictive Energy Analytics: ใช้ AI และ IIoT พยากรณ์การใช้พลังงานในโรงงานอุตสาหกรรม

Article
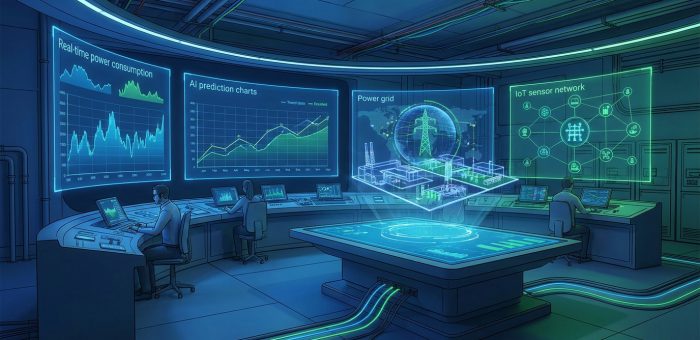
บทนำ: ทำไมโรงงานต้องพยากรณ์การใช้พลังงาน? ในยุคที่ค่าพลังงานผันผวนและกฎระเบียบด้านสิ่งแวดล้อมเข้มงวดขึ้น โรงงานอุตสาหกรรมทั่วโลกต่างเผชิญความท้าทายเดียวกัน — จะจัดการพลังงานอย่างไรให้มีประสิทธิภาพสูงสุด? จากข้อมูลของ International Energy Agency (IEA) อุตสาหกรรมการผลิตใช้พลังงานไฟฟ้ามากถึง 42% ของการใช้ไฟฟ้าทั่วโลก และประมาณ 20-30% ของพลังงานเหล่านั้นสูญเสียไปกับความไร้ประสิทธิภาพในกระบวนการผลิต Predictive Energy Analytics คือการนำเทคโนโลยี AI, Machine Learning และ IIoT Sensor มาวิเคราะห์ข้อมูลการใช้พลังงานในอดีตและปัจจุบัน เพื่อ พยากรณ์ความต้องการพลังงานในอนาคต อย่างแม่นยำ ช่วยให้วิศวกรสามารถวางแผน ปรับตั้งค่าเครื่องจักร และลดต้นทุนพลังงานได้อย่างเป็นระบบ 💡 ความจริง: โรงงานที่ใช้ Predictive Energy Analytics สามารถลดการใช้พลังงานลงได้ 10-25% และลดค่าใช้จ่าย Peak Demand ได้ถึง 15-30% ตามรายงานของ McKinsey Global Energy Insights 2025 Predictive Energy Analytics คืออะไร? Predictive Energy Analytics คือ กระบวนการใช้ Machine Learning Algorithm วิเคราะห์ข้อมูลจาก Smart Meter, IIoT Sensor และระบบ SCADA เพื่อสร้าง โมเดลพยากรณ์ (Forecasting Model) ที่สามารถคาดการณ์: Load Profile — รูปแบบการใช้ไฟฟ้ารายชั่วโมง รายวัน รายสัปดาห์ Peak Demand — ช่วงเวลาที่ใช้พลังงานสูงสุด เพื่อวางแผน Load Shifting Energy Waste — จุดที่พลังงานสูญเสียผิดปกติ เช่น อุปกรณ์ทำงานเกิน Spec Equipment Efficiency — ประสิทธิภาพเครื่องจักรที่ลดลงซึ่งทำให้ใช้พลังงานเพิ่ม Renewable Integration — ปริมาณพลังงานจากแหล่งหมุนเวียนที่สามารถนำมาใช้ได้ตามสภาพอากาศ สถาปัตยกรรมระบบ Predictive Energy Analytics ระบบ Predictive Energy Analytics มีสถาปัตยกรรมแบบ 4-Layer ประกอบด้วย: Layer 1: Data Acquisition (การเก็บข้อมูล) ติดตั้ง IIoT Sensor ตามจุดสำคัญ เช่น Smart Power Meter, Current…
Read More