OPC UA: มาตรฐานกลางสำหรับการแลกเปลี่ยนข้อมูลอุตสาหกรรมที่ทำลายกำแพง Vendor Lock-in ในยุค Industry 4.0

OPC UA: มาตรฐานกลางสำหรับการแลกเปลี่ยนข้อมูลอุตสาหกรรมที่ทำลายกำแพง Vendor Lock-in ในยุค Industry 4.0

Article
OPC UA (Open Platform Communications Unified Architecture) เป็นมาตรฐานเปิดสำหรับการแลกเปลี่ยนข้อมูลในระบบอัตโนมัติอุตสาหกรรม ที่ถูกพัฒนาขึ้นเพื่อแก้ปัญหาใหญ่ที่สุดของวงการอุตสาหกรรม นั่นคือ Vendor Lock-in — ปัญหาที่ข้อมูลจาก PLC ของผู้ผลิตเครื่องจักรแต่ละรายใช้โปรโตคอลเฉพาะ ทำให้ไม่สามารถอ่านข้อมูลข้ามแบรนด์ได้โดยตรง ทำไมโลกอุตสาหกรรมต้องการ OPC UA? ในอดีต โรงงานหนึ่งอาจมีเครื่องจักรจากผู้ผลิต 5–10 ราย แต่ละรายใช้ Fieldbus หรือ Protocol เป็นของตัวเอง การดึงข้อมูลมารวมกันที่ SCADA หรือ MES จำเป็นต้องใช้ Protocol Converter หรือ Custom Driver เป็นสิบตัว OPC UA แก้ปัญหานี้ด้วยการกำหนด มาตรฐานกลางที่ทุกผู้ผลิตสามารถ Implement ได้โดยไม่ต้องจ่ายค่า License ใดๆ OPC UA = "ภาษากลาง" ของโรงงานอัตโนมัติ — เหมือน HTTP สำหรับเว็บ แต่สำหรับเครื่องจักรและอุปกรณ์อุตสาหกรรม ทุกอุปกรณ์ที่พูด OPC UA สามารถเข้าใจกันได้โดยตรง Information Model — หัวใจของ OPC UA สิ่งที่ทำให้ OPC UA แตกต่างจากโปรโตคอลอื่นคือ Information Model หรือโมเดลข้อมูลที่ไม่ได้ส่งเพียงค่าตัวเลขดิบ (เช่น 75.5) แต่ส่งพร้อม บริบท เช่น: ชื่อตัวแปร: Motor.Line1.Temperature หน่วย: องศาเซลเซียส (°C) ช่วงค่า: -40 ถึง 150°C คุณภาพของข้อมูล: Good / Bad / Uncertain เวลาที่อ่านค่า: Timestamp ระดับมิลลิวินาที โครงสร้างนี้เรียกว่า Address Space ที่จัดเก็บข้อมูลทั้งหมดในรูปแบบ Object-Oriented มี Method, Event และ Reference เชื่อมโยงกัน สองรูปแบบการสื่อสาร: Client/Server vs PubSub คุณสมบัติ Client/Server (Classic) PubSub (เพิ่มใน UA Part 14) โมเดล Client ขอ → Server ตอบ Publisher ส่ง →…
Read More
TSN (Time-Sensitive Networking): ชุดมาตรฐาน IEEE 802.1 ที่ปฏิวัติ Ethernet ให้กลายเป็นเครือข่ายเรียลไทม์สำหรับโรงงานอัตโนมัติ

TSN (Time-Sensitive Networking): ชุดมาตรฐาน IEEE 802.1 ที่ปฏิวัติ Ethernet ให้กลายเป็นเครือข่ายเรียลไทม์สำหรับโรงงานอัตโนมัติ

Article
TSN (Time-Sensitive Networking) คือชุดมาตรฐานภายใต้ IEEE 802.1 ที่เพิ่มความสามารถด้าน Real-Time Deterministic Communication ให้กับ Ethernet มาตรฐาน ทำให้สามารถส่งข้อมูลที่ "ต้องถึงในเวลาที่กำหนดเท่านั้น" (Guaranteed Latency) ได้อย่างแม่นยำ ซึ่งเป็นพื้นฐานสำหรับการ รวมเครือข่าย OT และ IT เข้าด้วยกันบนโครงสร้างพื้นฐานเดียว ปัญหาที่ TSN มาแก้ ในโรงงานแบบดั้งเดิม เครือข่ายการควบคุม (OT) และเครือข่ายสารสนเทศ (IT) ถูกแยกออกจากกันโดยสมบูรณ์ เพราะ Ethernet มาตรฐานเป็นแบบ Best-Effort คือพยายามส่งให้ถึง แต่ไม่รับประกันเวลา ขณะที่ระบบควบคุมการเคลื่อนที่ต้องการ Latency ที่ แน่นอนและทำนายได้ (เช่น < 1 ms) จึงต้องใช้ Fieldbus เฉพาะที่แพงและไม่เข้ากันข้ามแบรนด์ TSN เปลี่ยน Ethernet ให้กลายเป็นเครือข่ายเดียวที่รองรับทั้งข้อมูล Real-Time Control (เช่น คำสั่งควบคุมมอเตอร์) และข้อมูล Best-Effort (เช่น อีเมล, Video Stream) พร้อมกันบนสายเคเบิลเส้นเดียวกัน องค์ประกอบหลักของ TSN 1. Time Synchronization (IEEE 802.1AS — gPTP) รากฐานของ TSN คือการที่อุปกรณ์ทุกตัวในเครือข่าย ต้องมีนาฬิกาที่ตรงกัน ภายในความคลาดเคลื่อน ±1 ไมโครวินาที (μs) โดยใช้โปรโตคอล gPTP (generalized Precision Time Protocol) ที่สืบทอดเวลาจาก Grandmaster ผ่านสวิตช์ทุกตัวแบบ Hop-by-Hop 2. Traffic Scheduling (IEEE 802.1Qbv — TAS) Time-Aware Shaper (TAS) แบ่งเวลาเป็น Cycle และกำหนด Gate เปิด-ปิดสำหรับแต่ละ Queue ในสวิตช์ ตัวอย่างเช่น: ช่วง 0–50 μs: เปิดเฉพาะ Critical Traffic (คำสั่งควบคุม) ช่วง 50–100 μs: เปิดให้ Best-Effort Traffic (ข้อมูลทั่วไป) ช่วง 100–125 μs: Reserve ไว้สำหรับ Management…
Read More
MQTT สำหรับ IIoT: โปรโตคอล Pub/Sub ที่ขับเคลื่อนการสื่อสารข้อมูลเซ็นเซอร์หลายล้านตัวในโรงงานอัจฉริยะ

MQTT สำหรับ IIoT: โปรโตคอล Pub/Sub ที่ขับเคลื่อนการสื่อสารข้อมูลเซ็นเซอร์หลายล้านตัวในโรงงานอัจฉริยะ

Article
MQTT (Message Queuing Telemetry Transport) เป็นโปรโตคอลสื่อสารแบบ lightweight ที่ออกแบบมาเพื่อส่งข้อมูลจากอุปกรณ์ที่มีทรัพยากรจำกัด เช่น เซ็นเซอร์อุณหภูมิ มอเตอร์ หรือ PLC ในโรงงานอุตสาหกรรม โดยใช้สถาปัตยกรรม Publish/Subscribe ที่แยกผู้ส่งและผู้รับออกจากกัน ทำให้ระบบสามารถขยายตัวได้ถึง หลายล้านการเชื่อมต่อพร้อมกัน โดยไม่ต้องเปลี่ยนแปลงโครงสร้าง สถาปัตยกรรม Publish/Subscribe ทำงานอย่างไร? ใน MQTT จะมี Broker ทำหน้าที่เป็นศูนย์กลางกระจายข้อความ อุปกรณ์ที่ต้องการส่งข้อมูล (Publisher) จะส่งข้อความไปยังหัวข้อที่เรียกว่า Topic เช่น factory/line1/temp_sensor_01 ส่วนอุปกรณ์ที่ต้องการรับข้อมูล (Subscriber) จะสมัครรับข้อมูลจาก Topic ที่สนใจ ข้อดีคือ Publisher ไม่จำเป็นต้องรู้ว่าใครจะรับข้อมูล ทำให้การเพิ่ม-ลดอุปกรณ์ไม่กระทบกัน ข้อได้เปรียบหลัก: Publisher และ Subscriber ทำงานแบบ Decoupled ทั้งเชิงพื้นที่ เชิงเวลา และเชิงการซิงโครไนซ์ → ระบบสื่อสารยืดหยุ่นสูง ขยายได้ง่าย ทนต่อการขาดหายของอุปกรณ์บางตัว QoS (Quality of Service) — ระดับคุณภาพการส่งข้อมูล MQTT กำหนดระดับ QoS ไว้ 3 ระดับ เพื่อให้ผู้พัฒนาเลือกสมดุลระหว่างความเชื่อถือได้และประสิทธิภาพ ระดับ QoS ชื่อ การรับประกัน การแลกเปลี่ยนข้อความ 0 At most once ส่งครั้งเดียว ไม่รับประกันถึง (Fire and Forget) 1 ครั้ง (PUBLISH) 1 At least once รับประกันว่าข้อความจะถึงอย่างน้อย 1 ครั้ง (อาจซ้ำ) 2 ครั้ง (PUBLISH + PUBACK) 2 Exactly once รับประกันว่าข้อความจะถึงพอดี 1 ครั้ง ไม่ซ้ำ 4 ครั้ง (PUBLISH + PUBREC + PUBREL + PUBCOMP) ในโรงงานจริง การเลือก QoS ขึ้นอยู่กับชนิดข้อมูล: ข้อมูลอุณหภูมิที่ส่งทุก 5 วินาทีใช้ QoS 0 ได้ (หากหายไปครั้งเดียวไม่วิกฤต) แต่คำสั่งควบคุมเช่น "หยุดมอเตอร์" ต้องใช้ QoS…
Read More
Master Data Management (MDM) สำหรับ Smart Factory: สร้าง Single Source of Truth ในยุค IIoT และข้อมูลขนาดใหญ่

Master Data Management (MDM) สำหรับ Smart Factory: สร้าง Single Source of Truth ในยุค IIoT และข้อมูลขนาดใหญ่

Article
Master Data Management (MDM) คืออะไร? รากฐานข้อมูลที่ Smart Factory จำเป็นต้องมี ในโรงงานอุตสาหกรรมที่มีระบบหลายชั้น — ERP, MES, SCADA, WMS, QMS — ปัญหาที่คอยหลอกหลอนผู้จัดการโรงงานมาตลอดคือ "ข้อมูลไม่ตรงกัน" ระบบ ERP บอกว่ามีวัตถุดิบ A คงคลัง 5,000 กก. แต่ระบบ WMS บอกว่าเหลือ 4,800 กก. ระบบ MES ก็มีรหัสวัตถุดิบของตัวเองที่เรียกต่างจาก ERP ผลคือความสับสน การตัดสินใจผิดพลาด และการสูญเสียเวลาในการ Reconcile ข้อมูลด้วยมือ Master Data Management (MDM) คือวิธีการและเทคโนโลยีที่แก้ปัญหานี้โดยสร้าง "แหล่งข้อมูลหลัก" (Single Source of Truth) สำหรับข้อมูลอ้างอิง (Reference Data) ที่ใช้ร่วมกันระหว่างระบบ เช่น ข้อมูลสินค้า, วัตถุดิบ, ลูกค้า, ผู้ผลิต, และเครื่องจักร โดยทุกระบบจะอ้างอิงและซิงค์ข้อมูลจาก MDM เท่านั้น ข้อมูล 3 ประเภทในโรงงาน: Transaction, Master และ Reference ก่อนจะเข้าใจ MDM ต้องแยกแยะข้อมูลในโรงงานออกเป็น 3 ประเภทให้ชัดเจน: ประเภทข้อมูล ลักษณะ ตัวอย่าง ความถี่การเปลี่ยนแปลง Transactional Data ข้อมูลธุรกรรม มี Timestamp Production Order, Sales Order สูงมาก (หลายพันรายการ/วัน) Master Data ข้อมูลหลักของ Entity Material Master, Customer Master ต่ำ (เพิ่ม/แก้เป็นครั้งคราว) Reference Data ข้อมูลอ้างอิง/มาตรฐาน หน่วยวัด (kg, mm), รหัสประเทศ แทบไม่เปลี่ยน MDM เน้นจัดการ Master Data เป็นหลัก เพราะนี่คือข้อมูลที่ทุกระบบต้องใช้ และเมื่อไม่ตรงกันจะสร้างปัญหาลูกโซ่ที่กระทบทั้งสายการผลิต Master Data ในโรงงานอุตสาหกรรมมีอะไรบ้าง? ในบริบทอุตสาหกรรมการผลิต Master Data ที่สำคัญประกอบด้วย: Material Master: ข้อมูลวัตถุดิบและสินค้าสำเร็จ — รหัส, ชื่อ, หน่วยนับ, ความหนาแน่น,…
Read More
MES (Manufacturing Execution System) — ระบบปฏิบัติการระดับโรงงานที่เปลี่ยนข้อมูลการผลิตให้กลายเป็นภูมิปัญญา

MES (Manufacturing Execution System) — ระบบปฏิบัติการระดับโรงงานที่เปลี่ยนข้อมูลการผลิตให้กลายเป็นภูมิปัญญา

Article
MES คืออะไร? ระบบจัดการการผลิตที่เชื่อมต่อระหว่างฝ่ายชั้นโรงงานกับสำนักงานใหญ่ Manufacturing Execution System หรือ MES คือระบบปฏิบัติการที่ทำหน้าที่เป็น "สมองกลกลาง" ของโรงงานอุตสาหกรรม โดยนิยามตามมาตรฐาน ISA-95 ระบบนี้อยู่ใน Level 3 ของพีรามิดการทำงานอัตโนมัติ (Automation Pyramid) ซึ่งอยู่เหนือ SCADA และ PLC แต่อยู่ใต้ระบบ ERP ที่ระดับองค์กร หน้าที่หลักของ MES คือการรับคำสั่งผลิตจากระบบวางแผน แล้วแปลเป็นคำสั่งปฏิบัติการที่ระดับเครื่องจักร พร้อมรวบรวมข้อมูลการผลิตจริงส่งกลับขึ้นไปวิเคราะห์ ในโรงงานที่ยังไม่มี MES ปัญหาที่พบบ่อยที่สุดคือ "ช่องว่างข้อมูล" (Data Gap) ระหว่างฝ่ายวางแผนกับฝ่ายผลิตจริง ทีมวางแผนอาจสั่งผลิตสินค้า 10,000 ชิ้น แต่ฝ่ายผลิตพบว่าเครื่องจักรบางเครื่องล่ม หรือวัตถุดิบไม่พอ ส่งผลให้กำหนดส่งมอบคลาดเคลื่อน เมื่อมี MES เข้ามาเชื่อมช่องว่างนี้ ข้อมูลจะไหลผ่านได้ทั้งสองทิศทางแบบเรียลไทม์ ฟังก์ชันหลัก 11 ประการตามมาตรฐาน ISA-95 มาตรฐาน ISA-95 (Part 3) กำหนดฟังก์ชันหลักของ MES ไว้อย่างชัดเจน โดยครอบคลุมกระบวนการผลิตตั้งแต่ต้นน้ำถึงปลายน้ำ: ฟังก์ชัน (ISA-95) หน้าที่ ตัวอย่างในโรงงาน Operations Definition นิยามสูตรการผลิต (Recipe/BOM) กำหนดขั้นตอน 10 สเต็ปสำหรับชิ้นส่วน A Operations Scheduling จัดตารางการผลิต จองเครื่องจักร #3 เวลา 09:00–14:00 Operations Dispatching ส่งคำสั่งผลิตไปยังเครื่องจักร ส่ง Work Order ไปยัง HMI ของสายการผลิต Operations Execution ควบคุมและติดตามการทำงานจริง ตรวจสอบว่าแต่ละสเต็ปผ่านเรียบร้อย Data Collection เก็บข้อมูลผลิตจริง อุณหภูมิ แรงดัน จำนวนชิ้นดี/เสีย Quality Management จัดการคุณภาพตามข้อกำหนด SPC บันทึกค่าวัดทุก 5 นาทีเข้าแผนภูมิควบคุม Maintenance Mgmt จัดการบำรุงรักษาเครื่องจักร สั่งหยุดเครื่องเมื่อ Run-Hour เกินกำหนด Inventory Mgmt ติดตามวัตถุดิบและ Work-in-Process แจ้งเตือนเมื่อวัตถุดิบเหลือต่ำกว่าจุดสั่งซื้อ OEE: ตัวชี้วัดที่ MES คำนวณได้อัตโนมัติ One of the most powerful capabilities of MES is real-time…
Read More
ERP-MES-SCADA Integration ตามมาตรฐาน ISA-95: สถาปัตยกรรมการเชื่อมต่อ 3 ระบบที่ขับเคลื่อน Smart Factory

ERP-MES-SCADA Integration ตามมาตรฐาน ISA-95: สถาปัตยกรรมการเชื่อมต่อ 3 ระบบที่ขับเคลื่อน Smart Factory

Article
ทำไม ERP, MES และ SCADA ต้องเชื่อมกัน? ทำความเข้าใจ ISA-95 Integration ในโรงงานอุตสาหกรรมขนาดใหญ่ มักมีระบบสารสนเทศทำงานอยู่อย่างน้อย 3 ระดับ: ERP (Enterprise Resource Planning) ที่ระดับองค์กร, MES (Manufacturing Execution System) ที่ระดับโรงงาน และ SCADA/PLC ที่ระดับเครื่องจักร ปัญหาที่พบบ่อยที่สุดคือระบบทั้งสามทำงานแบบ "เกาะแยก" (Silo) ข้อมูลไม่ไหลข้ามระบบ ส่งผลให้การตัดสินใจล่าช้าและไม่แม่นยำ มาตรฐาน ISA-95 (ฉบับย่อคือ ANSI/ISA-95) คือกรอบงานสากลที่นิยามวิธีเชื่อมต่อระบบทั้งสามระดับนี้เข้าด้วยกันอย่างเป็นระบบ โดยแบ่งโลกของการผลิตออกเป็น 5 ระดับ (Level 0 ถึง Level 4) และกำหนด Interface มาตรฐานสำหรับการแลกเปลี่ยนข้อมูลระหว่างระดับ สถาปัตยกรรม ISA-95: 5 ระดับของพีรามิดการผลิต Level ระบบ ขอบเขตเวลา หน้าที่หลัก Level 4 ERP วัน – เดือน – ปี วางแผนธุรกิจ สั่งซื้อ การเงิน Level 3 MES ชั่วโมง – กะ – วัน จัดตารางผลิต ติดตาม OEE Level 2 SCADA / HMI วินาที – นาที ควบคุม ติดตามกระบวนการ Level 1 PLC / DCS มิลลิวินาที ควบคุมเครื่องจักรแบบ Loop Level 0 Field Devices ไมโครวินาที เซ็นเซอร์ แอคชูเอเตอร์ 💡 หลักการสำคัญ: แต่ละ Level ทำงานในกรอบเวลา (Time Horizon) ที่ต่างกัน ERP วางแผนเป็นเดือน PLC ตอบสนองในมิลลิวินาที การเชื่อมต่อที่ดีต้อง "แปล" ข้อมูลให้เหมาะกับกรอบเวลาของแต่ละระดับ ไม่ใช่ส่งข้อมูลดิบข้ามทุกระดับ ข้อมูลไหลอย่างไรระหว่าง 3 ระบบ? จาก ERP ลงสู่ MES (Top-Down) เมื่อ ERP สร้าง Production…
Read More
วิเคราะห์ M&A อุตสาหกรรมการผลิตทะลุ 173,000 ล้านดอลลาร์สหรัฐ (ปี 2026): เมื่อ Convergence Deal เปลี่ยนโฉม Smart Factory

วิเคราะห์ M&A อุตสาหกรรมการผลิตทะลุ 173,000 ล้านดอลลาร์สหรัฐ (ปี 2026): เมื่อ Convergence Deal เปลี่ยนโฉม Smart Factory

Article
ในสัปดาห์ที่สามของเดือนกรกฎาคม 2026 ข้อมูลล่าสุดจากวงการธุรกิจเปิดเผยตัวเลขที่สะท้อนการเปลี่ยนแปลงครั้งใหญ่ของอุตสาหกรรม นั่นคือ มูลค่าควบรวมและเข้าซื้อกิจการ (Mergers & Acquisitions — M&A) ในภาคการผลิตและระบบอัตโนมัติอุตสาหกรรมพุ่งทะลุ 173,000 ล้านดอลลาร์สหรัฐ และที่น่าสนใจกว่าตัวเลขคือ "รูปแบบ" ของดีลที่เปลี่ยนไป — บริษัทยักษ์ใหญ่ไม่ได้ซื้อกิจการที่ทำสิ่งเดียวกันอีกต่อไป แต่หันมา "Convergence Deal" หรือการควบรวมข้ามสายเพื่อสร้างแพลตฟอร์มเทคโนโลยีที่ครอบคลุมทุ้งตั้งแต่ฮาร์ดแวร์ ซอฟต์แวร์ ไปจนถึง AI Convergence Deal คืออะไร และทำไมจึงสำคัญ? ในอดีต ดีล M&A ส่วนใหญ่ในอุตสาหกรรมการผลิตคือการซื้อผู้ผลิตที่ทำผลิตภัณฑ์คล้ายกันเพื่อเพิ่มส่วนแบ่งตลาด (Single-theme Bet) แต่ในปี 2026 กระแสเปลี่ยนไป บริษัทผู้ผลิตฮาร์ดแวร์อัตโนมัติซื้อบริษัทซอฟต์แวร์ Analytics บริษัท AI ซื้อผู้ผลิตเซ็นเซอร์ และผู้ให้บริการคลาวด์ซื้อแพลตฟอร์ม Digital Twin เป้าหมายคือการสร้าง Stack เทคโนโลยีแบบ End-to-End ที่ลูกค้าซื้อครั้งเดียวครอบคลุมทุกด้าน การควบรวมข้ามสาย (Convergence) สะท้อนว่าอุตสาหกรรมกำลังเคลื่อนจาก "ขายกล่องเครื่องจักร" ไปสู่ "ขายผลลัพธ์และข้อมูล" — ฮาร์ดแวร์กลายเป็นเพียงปลายทาง ส่วนมูลค่าแท้จริงอยู่ที่ชั้นซอฟต์แวร์ ข้อมูล และ AI แรงขับเคลื่อน 4 ประการที่ผลักดันกระแส M&A การกดดันให้สร้างแพลตฟอร์ม IIoT แบบครบวงจร — ลูกค้าโรงงานไม่ต้องการจัดซื้อเครื่องมือ 10 รายการจาก 10 บริษัทแล้วมาเชื่อมต่อเอง จึงเกิดการรวมตัวเพื่อนำเสนอโซลูชันเดียวที่ครอบคลุมตั้งแต่ Edge ถึง Cloud ความอุดมสมบูรณ์ของ AI เชิงกายภาพ (Physical AI) — ผู้ผลิตหุ่นยนต์และเครื่องจักรต้องการโมเดล AI ที่ "เข้าใจโลกกายภาพ" จึงเกิดการเข้าซื้อสตาร์ทอัพ AI อย่างกว้างขวาง ความต้องการเร่งด่วนด้านความมั่นคงปลอดภัย — เมื่อภาคการผลิตกลายเป็นเป้าหมายอันดับหนึ่งของ Ransomware ผู้ผลิตฮาร์ดแวร์จึงซื้อบริษัทความมั่นคงปลอดภัย OT เพื่อฝังฟังก์ชันป้องกันเข้าไปในผลิตภัณฑ์ เศรษฐกิจของข้อมูล (Data Economy) — บริษัทที่มีอุปกรณ์ติดตั้งแล้วจำนวนมากมี "สินทรัพย์ข้อมูล" มหาศาล ทำให้มีมูลค่าสูงในสายตาผู้ซื้อที่ต้องการข้อมูลมาฝึกโมเดล AI เปรียบเทียบรูปแบบ M&A ในอุตสาหกรรมการผลิต รูปแบบดีล เป้าหมายเชิงกลยุทธ์ มูลค่าโดยประมาณ/ขนาด ผลกระทบต่อโรงงาน Horizontal (ซื้อคู่แข่ง)เพิ่มส่วนแบ่ง, ลดต้นทุนสูง (หลายพันล้าน)ตัวเลือกน้อยลง, อาจราคาสูงขึ้น Vertical (ซื้อซัพพลายเออร์)ควบคุมห่วงโซ่อุปทานปานกลาง-สูงความเสถียรของอะไหล่ Convergence (ข้ามสาย: HW+SW+AI)สร้างแพลตฟอร์ม End-to-Endโดดเด่นในปี 2026โซลูชันครบวงจร, ลดการบูรณาการ Talent/Acqui-hire…
Read More
Condition-Based Monitoring (CBM): บำรุงรักษาตามสภาพจริงด้วย IIoT Sensor

Condition-Based Monitoring (CBM): บำรุงรักษาตามสภาพจริงด้วย IIoT Sensor

Article
Condition-Based Monitoring (CBM) หรือการตรวจสอบตามสภาพ เป็นกลยุทธ์การบำรุงรักษาที่เปลี่ยนจากการซ่อมตามกำหนดเวลา (Time-Based/Preventive) มาเป็นการตัดสินใจซ่อมบำรุง ตามสภาพจริงของเครื่องจักร โดยใช้ข้อมูลจาก Sensor ที่ติดตั้งอยู่กับ Asset อย่างต่อเนื่อง ตามนิยามจากมาตรฐาน ISO 17359 (Condition Monitoring and Diagnostics of Machines) ซึ่งเป็นกรอบมาตรฐานสากลสำหรับการวางระบบ Condition Monitoring ในอุตสาหกรรม CBM คืออะไร? แตกต่างจาก Preventive Maintenance อย่างไร? สมมติว่าเรามีปั๊มน้ำ 1 เครื่อง แนวทาง Preventive Maintenance (PM) จะกำหนดให้เปลี่ยน Bearing ทุก 10,000 ชั่วโมงการทำงาน ไม่ว่า Bearing จะยังอยู่ในสภาพดีหรือไม่ แต่ CBM จะติด Vibration Sensor ที่ปั๊ม และตัดสินใจเปลี่ยนเฉพาะเมื่อสัญญาณสั่นสะเทือนเข้าสู่ Warning Zone หรือ Alert Threshold เท่านั้น ผลที่ได้คือลดการเปลี่ยนอะไหล่ก่อนกำหนด (Premature Replacement) และหลีกเลี่ยงการทำงานจนเสียกะทันหัน (Run-to-Failure) เปรียบเทียบกลยุทธ์การบำรุงรักษา กลยุทธ์ พื้นฐานการตัดสินใจ จุดแข็ง จุดอ่อน Reactive (Run-to-Failure) ซ่อมเมื่อเสีย ไม่ต้องลงทุนตั้งต้น Downtime สูง ค่าเสียหายมหาศาล Preventive (Time-Based) ตามปฏิทิน/ชั่วโมงทำงาน วางแผนง่าย คาดเดาได้ Over-Maintenance เปลี่ยนของที่ยังดีอยู่ Condition-Based (CBM) ตามสภาพจริงจาก Sensor ลด Downtime และต้นทุนอะไหล่ ต้องลงทุน Sensor และ Analytics Predictive (AI-driven) พยากรณ์ล่วงหน้าด้วย ML เตือนล่วงหน้านานที่สุด ต้องการ Data Science และข้อมูลประวัติ ประเภทของ Sensor ที่ใช้ใน CBM CBM อาศัยข้อมูลจาก Sensor หลายประเภท ขึ้นอยู่กับชนิดของเครื่องจักรและ Failure Mode ที่ต้องการตรวจจับ Accelerometer (Vibration Sensor): วัดความสั่นสะเทือนในหน่วย mm/s หรือ g ตามมาตรฐาน ISO 10816 (Vibration severity) และ ISO…
Read More
Reliability-Centered Maintenance (RCM): กลยุทธ์บำรุงรักษาที่เกิดจากสายการบิน SAE JA1011

Reliability-Centered Maintenance (RCM): กลยุทธ์บำรุงรักษาที่เกิดจากสายการบิน SAE JA1011

Article
Reliability-Centered Maintenance (RCM) เป็นวิธีการวางแผนการบำรุงรักษาที่มุ่งเน้นการ รักษาฟังก์ชันการทำงานของระบบ ให้คงอยู่ต่อไป โดยไม่ใช่การรักษาเครื่องจักรเองไว้ในสภาพเดิม แนวคิดนี้กำเนิดขึ้นในปี 1978 จากงานวิจัยของ Nowlan and Heap ให้กับสายการบินพลเรือนของสหรัฐอเมริกา ซึ่งพบว่าการบำรุงรักษาแบบเดิม (Overhaul ตามกำหนดเวลา) ไม่สามารถป้องกันความเสียหายได้ทั้งหมด เพราะความเสียหายจริงมีรูปแบบที่ซับซ้อนกว่าที่คิด กำเนิด RCM: การค้นพบที่สั่นคลอนวงการบำรุงรักษา การศึกษาของ Nowlan และ Heap วิเคราะห์ข้อมูลความเสียหายของอะไหล่อากาศยานนับแสนชิ้น และค้นพบว่ารูปแบบความเสียหาย (Failure Pattern) แบ่งได้เป็น 6 รูปแบบ ที่ไม่เหมือนกัน ซึ่งท้าทายสมมติฐานเดิมที่ว่า "อะไรก็ตามที่ใช้งานไปนานพอจะเสีย" Pattern รูปแบบ (Bathtub Curve) พบในอะไหล่ (%) A High Infant Mortality + Wear-out Zone 4% B Constant หรือ Wear-out เพิ่มขึ้นเรื่อยๆ 2% C Failure Rate คงที่ตลอดอายุการใช้งาน 5% D Low Initial แล้วเพิ่มขึ้นทีละน้อย 7% E Constant Rate (Random Failure) 14% F High Infant Mortality แล้วลดลงคงที่ 68% ข้อค้นพบที่น่าตกใจคือ เพียง 11% (Pattern A + B) ของอะไหล่มีจุด Wear-out ที่ชัดเจนซึ่ง Time-Based Maintenance สามารถช่วยได้ ส่วน 89% ที่เหลือมีความเสียหายแบบสุ่ม (Random Failure) ที่การ Overhaul ตามกำหนดเวลาไม่สามารถป้องกันได้ และอาจทำให้แย่ลงเสียด้วยซ้ำ เพราะ Pattern F แสดงว่าอะไหล่ใหม่มีโอกาสเสียสูงในช่วงแรก (Infant Mortality) มาตรฐาน SAE JA1011: 7 คำถามของ RCM หลังจากแนวคิด RCM แพร่หลาย สถาบัน SAE International ได้ตีพิมพ์มาตรฐาน SAE JA1011 ("Evaluation Criteria for Reliability-Centered Maintenance (RCM) Processes") ซึ่งกำหนดเกณฑ์ 7…
Read More
Infrared Thermography สำหรับ Predictive Maintenance: อ่านความร้อนเครื่องจักรเพื่อพยากรณ์ความเสือภัยก่อนเกิด

Infrared Thermography สำหรับ Predictive Maintenance: อ่านความร้อนเครื่องจักรเพื่อพยากรณ์ความเสือภัยก่อนเกิด

Article
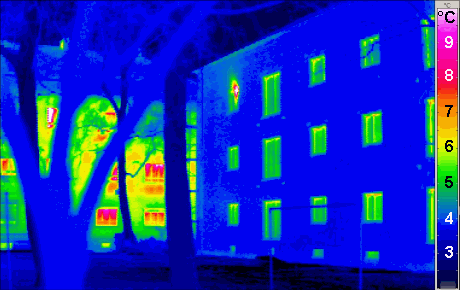
Infrared Thermography (IRT) หรือการถ่ายภาพความร้อนด้วยกล้องอินฟราเรด เป็นหนึ่งในเทคนิค Non-Destructive Testing (NDT) ที่ทรงประสิทธิภาพที่สุดสำหรับ Predictive Maintenance ในโรงงานอุตสาหกรรมยุคใหม่ ด้วยการตรวจจับรังสีอินฟราเรด (Infrared Radiation) ที่วัตถุทุกชนิดแผ่ออกมา ซึ่งอยู่ในช่วงความยาวคลื่นประมาณ 7.5-14 ไมโครเมตร (Long-Wave IR) กล้อง Thermal Imaging สามารถแปลงความแตกต่างของอุณหภูมิบนพื้นผิวให้กลายเป็นภาพสีที่มองเห็นได้ด้วยตาเปล่า โดยไม่ต้องสัมผัสหรือหยุดการทำงานของเครื่องจักร หลักการทำงานของ Infrared Thermography ทุกวัตถุที่มีอุณหภูมิสูงกว่าศูนย์สัมบูรณ์ (Absolute Zero หรือ -273.15 C) จะแผ่รังสีความร้อนออกมา กล้อง Thermography ใช้ Focal Plane Array (FPA) detector ที่ทำจาก Microbolometer หรือ InSb (Indium Antimonide) ในการรับรังสีและแปลงเป็นสัญญาณไฟฟ้า จากนั้นประมวลผลเป็นภาพ Thermogram ที่แต่ละ Pixel แสดงค่าอุณหภูมิแบบ Quantitative ความละเอียดของกล้องระดับ Industrial-grade มักอยู่ที่ 320x240 ถึง 640x480 pixels ด้วยความไวทางความร้อน (Thermal Sensitivity / NETD) ประมาณ 0.03-0.05 C Emissivity - ปัจจัยสำคัญที่กำหนดความแม่นยำ Emissivity คือค่าที่บ่งบอกความสามารถของพื้นผิวในการแผ่รังสีความร้อนเทียบกับ Blackbody ที่สมบูรณ์แบบ (e = 1.0) ค่านี้ส่งผลโดยตรงต่อความแม่นยำในการอ่านอุณหภูมิ การตั้งค่า Emissivity ผิดพลาดเพียงเล็กน้อยอาจทำให้ค่าอุณหภูมิคลาดเคลื่อนได้หลายสิบองศา ประเภทพื้นผิว ค่า Emissivity (e) ความเหมาะสมต่อ Thermography Black Electrical Tape 0.95-0.97 ดีมาก (ใช้เป็นมาตรฐานอ้างอิง) Oxidized Steel 0.80-0.90 ดี Polished Copper 0.03-0.05 แย่ (สะท้อนแสง ต้องปรับค่า) Painted Surface (Matte) 0.92-0.98 ดีมาก การประยุกต์ใช้ Thermography ในโรงงานอุตสาหกรรม 1. ตรวจสอบระบบไฟฟ้า (Electrical Inspection) จุดที่พบความผิดปกติได้บ่อยที่สุดคือ Loose Connection, Overloaded Circuit, Corroded Contact และ Unbalanced Load…
Read More