Digital Product Passport: บัตรประจำตัวดิจิทัลของผลิตภัณฑ์ และห้วงเวลาเตรียมตัวของโรงงานไทย

Digital Product Passport: บัตรประจำตัวดิจิทัลของผลิตภัณฑ์ และห้วงเวลาเตรียมตัวของโรงงานไทย

Article
ยุคที่ข้อมูลผลิตภัณฑ์อยู่แค่บนฉลากกระดาษกำลังจะจบลง ภายใต้ Ecodesign for Sustainable Products Regulation (ESPR) หรือ Regulation (EU) 2024/1781 ซึ่งมีผลบังคับใช้ตั้งแต่ 18 กรกฎาคม 2024 สหภาพยุโรปกำลังผลักดันให้ผลิตภัณฑ์ที่จำหน่ายในตลาด EU มี Digital Product Passport (DPP) — บัตรประจำตัวดิจิทัลที่เก็บข้อมูลตั้งแต่องค์ประกอบวัสดุ แหล่งที่มา สัดส่วนวัสดุรีไซเคิล ไปจนถึงแผนผังห่วงโซ่อุปทาน โดยเข้าถึงผ่าน QR Code แท็ก RFID หรือเทคโนโลยีที่สแกนได้อื่นๆ คณะกรรมาธิการยุโรประบุว่า ESPR คือ "รากฐาน" ของแนวทางที่ทำให้ผลิตภัณฑ์ยั่งยืนและหมุนเวียนมากขึ้น และในเดือนเมษายน 2025 ได้ประกาศ Working Plan ฉบับแรกที่ระบุกลุ่มผลิตภัณฑ์ที่จะถูกกำหนดกติกาก่อน โดยงานเตรียมสำหรับ สิ่งทอและเหล็กกล้า เริ่มไปแล้ว สำหรับประเทศไทยซึ่งเป็นฐานผลิตสิ่งทอ เหล็ก อิเล็กทรอนิกส์ และยานยนต์ที่ส่งออกไป EU กฎระเบียบนี้จะส่งผลกระทบเชิงระบบต่อวิธีที่โรงงานเก็บและส่งต่อข้อมูล แท็ก RFID ฝังในป้ายผลิตภัณฑ์ — หนึ่งในพาหะที่ ESPR ระบุสำหรับ Digital Product Passport (ภาพ: Wikimedia Commons) DPP เปลี่ยนอะไรในโรงงาน หลายคนคิดว่า DPP คือ "ฉลากที่ฉลาดขึ้น" แต่มองให้ลึกกว่านั้น: DPP คือการบังคับให้ข้อมูลที่เคยอยู่ในซิโลภายใน (ใบสั่งผลิต ใบ COA สเปกวัสดุ ประวัติการตรวจสอบ) ต้องถูกโครงสร้างใหม่ให้เป็น ข้อมูลที่ค้นได้ตลอดห่วงโซ่อุปทาน เมื่อลูกค้า EU สแกน QR บนเสื้อผ้าหรือแผ่นเหล็ก เบื้องหลังคือระบบข้อมูลที่ไล่ย้อนได้จากผลิตภัณฑ์สุดท้าย ไปยังโรงเอาท์ซอร์ส โรงย้อม โรงปั่นด้าย จนถึงผู้ผลิตเส้นใย นี่คือจุดที่โรงงานไทยส่วนใหญ่ยังมีช่องว่าง เพราะข้อมูลที่ว่านี้กระจายอยู่ในกระดาษ ไฟล์ Excel แยกกัน และระบบ ERP/MES เก่าที่ไม่ได้ออกแบบให้แลกเปลี่ยนข้อมูลกับภายนอก การจะทำ DPP ได้จริง โรงงานต้องมีรากฐาน 3 ชั้น: การระบุตัวตนผลิตภัณฑ์รายชิ้น (Item-Level Identification) การเก็บเหตุการณ์การผลิตเป็นทางการ (Event Data ตามมาตรฐาน EPCIS) และการเชื่อมต่อข้อมูลกับคู่ค้า (Interoperability) บทวิเคราะห์: โอกาสซ่อนอยู่ในภาระผูกพัน มองเชิงกลยุทธ์ DPP ไม่ได้เป็นแค่ภาระ Compliance แต่เป็นแรงกดดันที่บังคับให้โรงงานสร้าง Data Infrastructure ที่แท้จริง โรงงานที่ตอบสนองเร็วจะได้ 3 สิ่ง:…
Read More
CBAM Definitive Regime 2026: เช็กลิสต์ 6 ขั้นตอนสำหรับโรงงานไทยที่ส่งออกไป EU

CBAM Definitive Regime 2026: เช็กลิสต์ 6 ขั้นตอนสำหรับโรงงานไทยที่ส่งออกไป EU

Article
วันที่ 1 มกราคม 2026 กฎระเบียบ CBAM (Carbon Border Adjustment Mechanism) ของสหภาพยุโรปเปลี่ยนจาก "ช่วงทดลองรายงาน" เข้าสู่ Definitive Regime หรือระบบบังคับใช้จริงเต็มรูปแบบ — ผู้นำเข้าใน EU ต้องขออนุญาต (Authorised CBAM Declarant) ต้องรายงานการปล่อยคาร์บอนที่ฝังอยู่ในสินค้า (Embedded Emissions) และต้องซื้อ CBAM Certificates มาส่งคืนตามปริมาณการปล่อยจริง สำหรับผู้ส่งออกไทยที่ขายเหล็ก อะลูมิเนียม ปูนซีเมนต์ ปุ๋ย ไฮโดรเจน หรือไฟฟ้าเข้า EU นี่ไม่ใช่ข่าวไกลตัวอีกต่อไป เพราะลูกค้า EU ของคุณจะเป็นฝ่ายมาทวงข้อมูลการปล่อยคาร์บอนระดับโรงงานจากคุณภายในปีนี้ บทความนี้เรียบเรียงเป็นเช็กลิสต์ 6 ขั้นตอนสำหรับโรงงานไทยที่ส่งออกกลุ่มสินค้า CBAM โดยอ้างอิงข้อมูลจากหน้าเว็บทางการของคณะกรรมาธิการยุโรป (DG TAXUD) และกฎระเบียบอ้างอิง Regulation (EU) 2023/956 พร้อมการแก้ไขล่าสุดผ่าน Omnibus Amendment (Regulation (EU) 2025/2083) การปล่อย CO2 ระดับโลก — CBAM คือเครื่องมือของ EU เพื่อให้ราคาสินค้านำเข้าสะท้อนคาร์บอนที่ฝังอยู่จริง (ภาพ: Wikimedia Commons) เช็กลิสต์ 6 ขั้นตอนเตรียมรับมือ CBAM ปี 2026 ขั้นที่ 1 — ยืนยันว่าสินค้าของคุณอยู่ในขอบเขต CBAM หรือไม่ CBAM ครอบคลุมสินค้า 6 กลุ่มหลักที่ EU ระบุว่าเป็น Carbon-Intensive: ปูนซีเมนต์ เหล็กและเหล็กกล้า อะลูมิเนียม ปุ๋ย ไฟฟ้า และไฮโดรเจน รวมถึงผลิตภัณฑ์ดาวน์สตรีมบางประเภทของกลุ่มเหล็กและอะลูมิเนียม เช่น สกรู เสาเข็ม แผ่นฉนวน เช็กโค้ดสินค้า (CN Code) ใน Annex I ของ Regulation (EU) 2023/956 ให้ชัดเจนก่อนดำเนินการอื่น เพราะถ้าสินค้าไม่อยู่ในลิสต์ คุณไม่มีภาระผูกพันโดยตรง แต่ควรเฝ้าระวังการขยายขอบเขตในอนาคต ขั้นที่ 2 — ทำความเข้าใจภาระผูกพันของคู่ค้า EU ของคุณ ข้อสำคัญที่หลายโรงงานเข้าใจผิด: ผู้รับภาระทางกฎหมายคือ ผู้นำเข้าใน EU ไม่ใช่ผู้ส่งออกไทย แต่ผู้นำเข้าเหล่านั้นจำเป็นต้องได้ข้อมูล Embedded Emissions ที่ถูกต้องจากคุณเพื่อรายงานและคำนวณจำนวน Certificate ที่ต้องซื้อ…
Read More
Smart Materials ในโรงงานอุตสาหกรรม: เมื่อวัสดุกลายเป็นเซ็นเซอร์และ Actuator ไปพร้อมกัน

Smart Materials ในโรงงานอุตสาหกรรม: เมื่อวัสดุกลายเป็นเซ็นเซอร์และ Actuator ไปพร้อมกัน

Article
ถ้ามองย้อนไปสิบปีที่แล้ว "วัสดุ" ในโรงงานคือสิ่งที่ถูกซื้อมา ถูกใช้ และถูกเปลี่ยนเมื่อเสีย — ไม่มีส่วนร่วมในระบบดิจิทัลเลย แต่ในปี 2026 แนวคิดกำลังพลิกไปจากเดิม: วัสดุอัจฉริยะ (Smart Materials) กลายเป็น "โหนดข้อมูลชิ้นหนึ่งของระบบ IIoT" ที่รู้สภาพตัวเอง สื่อสารได้ และตอบสนองต่อสภาพแวดล้อมโดยไม่ต้องรอคำสั่งจากภายนอก รายงานเทรนด์อุตสาหกรรมล่าสุดถึงกับจัดให้ Smart Materials เป็นหนึ่งใน 6 เทรนด์หลักของการผลิตปี 2026 พร้อมคาดการณ์มูลค่าตลาดระดับ 1.33 แสนล้านดอลลาร์ภายในปี 2030 บทความนี้เจาะลึกกลไกทางฟิสิกส์ของวัสดุอัจฉริยะ 4 ตระกูลหลักที่เริ่มใช้งานจริงในภาคอุตสาหกรรม พร้อมชี้จุดที่วิศวกรโรงงานควรประเมินก่อนตัดสินใจนำไปใช้ วัสดุอัจฉริยะต่างจากวัสดุทั่วไปอย่างไร วัสดุทั่วไปมีสมบัติคงที่ (Passive) — แข็งแรงเท่าเดิม นำความร้อนเท่าเดิมไม่ว่าสภาวะรอบตัวจะเปลี่ยนไปแค่ไหน วัสดุอัจฉริยะต่างออกไปตรงที่มีสมบัติที่ ตอบสนองต่อสิ่งเร้า (Stimuli-Responsive) อย่างตั้งใจ ไม่ว่าจะเป็นความร้อน แรงสั่น สนามไฟฟ้า หรือความชื้น เมื่อสิ่งเร้าเปลี่ยน โครงสร้างระดับโมเลกุลของวัสดุจัดตัวใหม่ ทำให้เกิดการเปลี่ยนรูป สร้างประจุไฟฟ้า หรือเปลี่ยนสีอย่างย้อนกลับได้ จุดที่ทำให้เรื่องนี้สำคัญกับคนทำ IIoT คือ เมื่อวัสดุ "ตอบสนอง" ได้เอง เราสามารถอ่านค่าการตอบสนองนั้นออกมาเป็นข้อมูล หรือใช้มันเป็นตัวขับ (Actuator) ได้โดยตรง — วัสดุจึงกลายเป็นทั้งเซ็นเซอร์และอินสตรูเมนต์ในชิ้นเดียว ลดจำนวนอุปกรณ์เสริมที่ต้องติดตั้งบนเครื่องจักร เซ็นเซอร์เพียโซอิเล็กทริกแบบแผ่น — หนึ่งในรูปแบบที่พบมากที่สุดของวัสดุอัจฉริยะในงาน Monitor แรงสั่นสะเทือนเครื่องจักร (ภาพ: Wikimedia Commons) 4 ตระกูลวัสดุอัจฉริยะที่ใช้งานจริงในโรงงาน 1. Piezoelectric — วัสดุที่แปลงแรงกดเป็นไฟฟ้า ผลึกเพียโซอิเล็กทริกเช่น PZT (Lead Zirconate Titanate) จะเกิดประจุไฟฟ้าบนผิวเมื่อถูกกดหรือสั่น หลักการนี้ถูกใช้สองทางคู่ขนานกัน: ทางแรกคือเป็นเซ็นเซอร์วัดแรงสั่นความถี่สูง (เหมาะกับงาน Vibration Analysis ของลูกสูบ ปั๊ม และแบริ่งความเร็วสูงที่สัญญาณอยู่ในย่าน kHz) ทางที่สองคือ Energy Harvesting — ใช้แรงสั่นเหลือทิ้งจากเครื่องจักรสร้างไฟฟ้าระดับมิลลิวัตต์เลี้ยงเซ็นเซอร์ไร้สายแบบไม่ต้องเปลี่ยนแบตเตอรี่ ซึ่งเปลี่ยนเกมการติดตั้งเซ็นเซอร์บนเครื่องจักรหมุนที่เดิมต้องวางสายไฟข้ามจุดหมุน 2. Shape Memory Alloy (SMA) — โลหะที่จำรูปและกลับตัวเองได้ โลหะผสมนิกเกิล-ไทเทเนียม (NiTi) สามารถ "จำ" รูปร่างที่ตั้งโปรแกรมไว้ แล้วกลับไปหารูปนั้นเมื่อได้รับความร้อนหรือกระแสไฟฟ้า ในโรงงาน SMA ถูกใช้ทำ Actuator ขนาดเล็กที่มีอัตราส่วนแรงต่อน้ำหนักสูงและกลไกน้อยชิ้นกว่า ตั้งแต่วาล์วนิวแมติกทดแทน คลัตช์แบบอ่อนตัวเมื่อร้อน (ป้องกัน Overload) ไปจนถึงข้อต่อกันสั่นสะเทือนในโครงสร้างอาคารและงานยานยนต์ กลไก Shape Memory Effect: โครงผลึกเปลี่ยนเฟสระหว่างมาร์เทนไซต์ (เย็น)…
Read More
บทวิเคราะห์: Wearable Gas Detection และ Lone Worker Protection — เทคโนโลยีสวมใส่ที่พาคนกลับบ้านอย่างปลอดภัย

บทวิเคราะห์: Wearable Gas Detection และ Lone Worker Protection — เทคโนโลยีสวมใส่ที่พาคนกลับบ้านอย่างปลอดภัย

Article
ในบรรดาเทคโนโลยีสวมใส่ (Wearables) ทั้งหมดที่เข้ามาในโรงงาน มีอยู่กลุ่มหนึ่งที่มีสถานะพิเศษ: มันไม่ได้มาเพื่อเพิ่มผลิตภาพ แต่มาเพื่อ พาคนกลับบ้านอย่างปลอดภัย — กลุ่มนั้นคือเครื่องตรวจวัดก๊าซแบบสวมใส่ (Wearable Gas Detection) และระบบคุ้มครองพนักงานที่ทำงานโดดเดี่ยว (Lone Worker Protection) บทความนี้เป็นบทวิเคราะห์มุมมองของผู้ติดตั้งระบบ — ทำไมเราเชื่อว่าสองเทคโนโลยีนี้จะกลายเป็น "มาตรฐานขั้นต่ำ" ของโรงงานไทยในอีกไม่กี่ปีข้างหน้า เงื่อนไขที่ต้องครบก่อน และกับดักที่เราเห็นจากหน้างานจริง ชุดอุปกรณ์ป้องกันสำหรับงานในที่ว่างแคบ (Confined Space) — ที่ซึ่งบรรยากาศอาจเปลี่ยนเป็นอันตรายถึงชีวิตได้ภายในนาที (ภาพ: Wikimedia Commons, CC BY 2.0) ทำไมเรื่องนี้ดึงดันกว่าที่คิด อุบัติเหตุจากบรรยากาศอันตรายมีลักษณะเฉพาะที่ทำให้มัน "ซ่อนตัว" จากการบริหารความเป็นธรรมดา: ก๊าซไม่มีสี ไม่มีกลิ่นบางชนิด — CO, H₂S ในระดับอันตรายอาจไม่มีสัญญาณเตือนธรรมชาติใด ๆ คนงานหมดสติก่อนรู้ตัวว่ามีอะไรผิดปกติ หน้าที่ว่างแคบเปลี่ยนสภาพเร็ว — บรรยากาศในถัง ท่อ หรือบ่อ อาจปลอดภัยตอนเปิดงาน แต่เปลี่ยนภายใน 10 นาทีจากกิจกรรมเช่นการขูดลอก การเชื่อม หรือแม้แต่การหมักของเศษอินทรีย์ Lone worker ไม่มีใครเห็น — พนักงานที่ทำงานกะคนเดียวที่สถานีปั๊ม โรงไฟฟ้าย่อย หรือห้องเครื่องชั้นล่าง ถ้าหมดสติจากก๊าซหรือสะดุดล้ม การค้นพบมักเกิดหลังผ่านไปหลายชั่วโมง — หน้าต่างทองของการช่วยชีวิตคือนาทีแรก ๆ ไม่ใช่ชั่วโมงแรก ๆ สามข้อนี้รวมกันทำให้ปัญหาไม่สามารถแก้ด้วย "การอบรม" เพียงอย่างเดียวได้ เพราะมันคือปัญหาของข้อมูลที่ไม่มีอยู่ ณ จุดที่ต้องตัดสินใจ เทคโนโลยีที่เปลี่ยนเกม เครื่องตรวจวัดก๊าซแบบสวมใส่รุ่นใหม่แตกต่างจากเครื่องตรวจวัดแบบถือคลาสสิกด้วย 3 จุด: ตัวเครื่องเล็กพอจะติดปกติ — ขนาดระดับติดเข็มขัดหรือแขนเสื้อ น้ำหนักไม่กี่ร้อยกรัม ทำให้สวมทั้งกะได้โดยไม่รบกวนการทำงาน จุดนี้สำคัญมาก เพราะเครื่องตรวจวัดที่ถูกฝากไว้ที่โต๊ะคือเครื่องที่ไม่ทำงาน เซ็นเซอร์ 4 ก๊าซมาตรฐาน — โดยทั่วไปครอบคลุม O₂ (ขาด/เกิน), ก๊าซระเหยได้ติดไฟ (LEL), CO และ H₂S ด้วยเซ็นเซอร์แบบ electrochemical, catalytic bead หรือ infrared แล้วแต่ชนิดก๊าซ อายุสองปีขึ้นไปต่อเซ็นเซอร์ เชื่อมต่อขึ้นคลาวด์ได้ — ผ่าน Wi-Fi, LTE-M/NB-IoT หรือ Bluetooth ผ่านโทรศัพท์ ทำให้ค่าวัดไหลไปถึงแดชบอร์ดความปลอดภัยแบบเรียลไทม์ พร้อมการแจ้งเตือนตามลำดับ (local alarm ที่ตัวเครื่อง → หัวหน้างาน → ศูนย์กลาง) สำหรับ lone worker ระบบสมัยใหม่จะเพิ่มชั้น "ตรวจจับคนหมดสติ"…
Read More
Wearable Ring Scanner: เทคโนโลยีสแกนบาร์โค้ดบนนิ้วที่คืน ‘มือว่าง’ ให้พนักงานคลังสินค้า — Deep Dive จาก Sensor ถึง WMS

Wearable Ring Scanner: เทคโนโลยีสแกนบาร์โค้ดบนนิ้วที่คืน ‘มือว่าง’ ให้พนักงานคลังสินค้า — Deep Dive จาก Sensor ถึง WMS

Article
ในโลกของคลังสินค้าและศูนย์กระจายสินค้า หนึ่งในความฝันที่เก่าแก่ที่สุดคือ "มือที่ว่าง" — พนักงานหยิบสินค้า (Picker) ที่ดีต้องหยิบ สแกน ตรวจ และวางสินค้าได้ในครั้งเดียวโดยไม่ต้องวางของลงเพื่อหยิบเครื่องสแกนมือถือ แต่เครื่องสแกนแบบถือ (Handheld Scanner) แบบเดิมบังคับให้ทำตรงกันข้าม: หยิบของ วางของ หยิบปืนสแกน สแกน วางปืน แล้วหยิบของขึ้นมาใหม่ วงจรซ้ำนี้เกิดขึ้น 800–1,200 ครั้งต่อกะ และเป็นต้นตอของทั้งเวลาที่สูญเปล่าและการบาดเจ็บสะสมที่ข้อมือ บทความนี้พาไปดูให้ลึกถึงเทคโนโลยีที่แก้ปัญหานี้ตรงจุด — Wearable Ring Scanner อุปกรณ์สแกนบาร์โค้ดขนาดเล็กที่สวมบนนิ้ว ตั้งแต่หลักการทำงาน เทคโนโลยีเซ็นเซอร์ สถาปัตยกรรมการเชื่อมต่อ ไปจนถึงตัวเลขผลลัพธ์ที่คลังสินค้าจริงเก็บได้ และเงื่อนไขที่ทำให้โครงการลักษณะนี้สำเร็จหรือล้มเหลว รถเข็นหยิบสินค้า (Picking Trolley) พร้อมอุปกรณ์ประจำรถ — ทุกการหยิบสินค้าหนึ่งชิ้นคือรอบการสแกนหนึ่งครั้ง คูณหลายพันครั้งต่อกะ (ภาพ: Wikimedia Commons, CC BY-SA 4.0) ปัญหาที่มาพร้อมปืนสแกนแบบถือ งาน order picking คือหัวใจของทุกศูนย์กระจายสินค้า แต่ก็เป็นงานที่มีต้นทุนแฝงสูงมากเมื่อวัดจากเวลาและร่างกายของคน ปัญหาหลักของการใช้ handheld scanner มี 3 ข้อ: Double Handling — ต้องวางสินค้าเพื่อหยิบเครื่องสแกน แล้วหยิบสินค้าขึ้นมาใหม่ เพิ่มเวลาต่อรอบการหยิบ 3–5 วินาที คูณด้วย 1,000 picks ต่อกะ เท่ากับเวลาที่หายไปเกือบชั่วโมงต่อคนต่อวัน การบาดเจ็บสะสม (RSI) — ท่าทางการหยิบ-วางเครื่องสแกนซ้ำ ๆ หลายพันครั้งต่อวัน คือสาเหตุของ repetitive strain injury ที่ข้อมือ นิ้ว และไหล่ ซึ่งการประเมิน ergonomics แบบเดิมมักจับไม่ได้ เพราะเกิดจาก micro-motion ขนาดเล็กที่ทำซ้ำต่อเนื่อง Error จากความล่าช้า — เมื่อมือไม่ว่าง พนักงานต้องจำรหัสสินค้าไว้แล้วสแกนทีหลัง ช่วงท้ายกะที่ความสนใจลดลงคือช่วงที่ mispick ระดับ 0.8–1.5% เกิดขึ้นบ่อยที่สุด เมื่อรวมกัน ปัญหาเหล่านี้ไม่ได้แค่ทำให้ช้าลง แต่ทำให้ ข้อมูลที่ป้อนเข้าระบบ WMS (Warehouse Management System) ล่าช้าและผิดพลาด ซึ่งส่งผลต่อความแม่นยำของทรัพยากรข้อมูลสต็อกทั้งคลัง Ring Scanner ทำงานอย่างไร Ring Scanner คือเครื่องสแกนขนาดเล็กที่สวมบนนิ้วด้วยสายรัดปรับขนาดได้ น้ำหนักเพียงประมาณ 35–60 กรัม ปล่อยให้นิ้วที่เหลือและฝ่ามือเป็นอิสระเต็มที่ หัวสแกนมี 2 เทคโนโลยีหลัก: Imager แบบ 2D — ใช้เซ็นเซอร์…
Read More
Case Study: Smart Earplugs กับ Noise Dosimetry — เมื่อโรงงานย้ายจุดวัดเสียงจากอากาศเข้าไปในหูของคนงาน

Case Study: Smart Earplugs กับ Noise Dosimetry — เมื่อโรงงานย้ายจุดวัดเสียงจากอากาศเข้าไปในหูของคนงาน

Article
โรคประสาทหูเสียจากเสียงดัง (Noise-Induced Hearing Loss) เป็นโรคจากการทำงานที่พบมากที่สุดโรคหนึ่งของโลก แต่กลับเป็นโรคที่ ป้องกันได้เกือบทั้งหมด ถ้าจัดการถูกวิธี ปัญหาคือ "ถูกวิธี" นั้นยากกว่าที่คิด เพราะที่ดังในโรงงานไม่คงที่ ที่อุดหูที่แจกให้คนงานมักใส่ไม่แนบพอ และผู้ดูแลความปลอดภัยไม่มีข้อมูลว่าแต่ละคนสัมผัสเสียงเท่าไรจริง ๆ ในแต่ละวัน บทความนี้เป็น case study เชิงกระบวนการ — ถอดรหัสว่าโรงงานหนึ่งแก้ปัญหานี้ด้วยการผสาน Smart Earplugs แบบวัดโดสเสียง (Noise Dosimetry) เข้ากับโปรแกรมอนุรักษ์การได้ยิน (Hearing Conservation Program) ตั้งแต่วินิจฉัยปัญหา ไปจนถึงผลลัพธ์ที่วัดได้ การใส่ที่อุดหูให้แนบสนิทคือขั้นตอนที่มักทำผิด — งานวิจัยด้านอนุรักษ์การได้ยินพบว่าที่อุดหูที่ใส่ไม่พอดีให้การลดเสียงจริงน้อยกว่าค่า NRR บนฉลากอย่างมาก (ภาพ: Wikimedia Commons, Public Domain) ปัญหา: ฉลากบอกอย่าง ความจริงอย่าง จุดเริ่มของ case นี้คือคำถามสั้น ๆ ที่ผู้จัดการโรงงานตั้งขึ้นหลังได้รับผลตรวจการได้ยินประจำปี: "เราแจกที่อุดหู NRR อย่างดีทุกคน ทำไม % การได้ยินผิดปกติยังเพิ่มขึ้นทุกปี?" เมื่อไล่หาสาเหตุ พบปัญหา 3 ชั้นที่ซ้อนกัน: ค่า NRR บนฉลากไม่ใช่ค่าที่ได้จริง — NRR (Noise Reduction Rating) วัดในห้องทดลองกับผู้ทดสอบที่ใส่อย่างสมบูรณ์แบบ แต่งานวิจัยสาธารณะด้าน fit testing พบว่าคนงานทั่วไปได้การลดเสียงจริงเพียงบางส่วนของค่าฉลาก บางกรณีต่ำกว่าครึ่ง เพราะใส่หลวม ไม่บีบยางก่อนสอด หรือถอดออกคุยโทรศัพท์ระหว่างกะ ค่าเฉลี่ยพื้นที่ปกปิดช่วงพีค — การวัดด้วย sound level meter จุดลอยให้ค่าเฉลี่ย 8 ชั่วโมง แต่งานจริงมีช่วงพีคสั้น ๆ ที่ดังกว่ามาก เช่น การเป่าลมแรง การเคาะตะแกรง หรือช่วงเปลี่ยนดรัมเจียร ซึ่งไม่ปรากฏในค่าเฉลี่ย ไม่มีข้อมูลรายบุคคล — สองคนทำงานแผนกเดียวกันอาจสัมผัสเสียงต่างกัน 3 เท่า ขึ้นกับตำแหน่งจริงและงานที่ได้รับมอบหมายวันนั้น การออกแบบมาตรการด้วยค่าเฉลี่ยจึงปกป้องบางคนเกิน บางคนไม่พอ โซลูชัน: ย้ายจุดวัดเข้าไปในหูของคนงาน แนวทางที่เลือกคือการติดตั้ง Smart Earplugs ที่มีไมโครโฟนวัดโดสติดตัว ในกลุ่มตัวอย่างแรก 30 คนจากแผนกเสียงดังสุด อุปกรณ์ประเภทนี้ทำงาน 3 หน้าที่พร้อมกัน: ป้องกัน — ตัวปิดหูแบบ passive ลดเสียงระดับ 20–27 dB ตามดีไซน์ (ค่า SNR อ้างอิงมาตรฐาน ISO 4869-2) วัด —…
Read More
Case Study: Jigs and Fixtures — เมื่อ Tooling ที่รอคิว CNC หลายสัปดาห์ กลายเป็นงานพิมพ์หลักชั่วโมงบนสายประกอบ

Case Study: Jigs and Fixtures — เมื่อ Tooling ที่รอคิว CNC หลายสัปดาห์ กลายเป็นงานพิมพ์หลักชั่วโมงบนสายประกอบ

Article
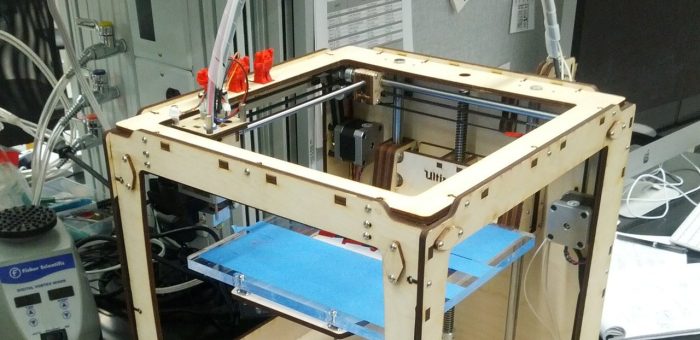
ปัญหา: เมื่อ "อุปกรณ์ช่วยผลิต" กลายเป็นคอขวดที่ไม่มีใครเห็น ในโรงงานประกอบอุตสาหกรรมส่วนใหญ่ มีกลุ่มชิ้นส่วนที่ไม่ได้อยู่ใน BOM ของสินค้าสำเร็จรูป แต่ขาดไม่ได้ทุกวัน — Jigs และ Fixtures ที่ยึดชิ้นงานบนสายประกอบ จัดตำแหน่งชิ้นส่วนก่อนเจาะรู ทดสอบการทำงานของชุดอิเล็กทรอนิกส์ หรือถ่วงน้ำหนักชิ้นงานระหว่างพ่นสี อุปกรณ์กลุ่มนี้มักถูกสั่งผลิตด้วยการกัด CNC จากอะลูมิเนียมหรือเหล็ก ซึ่งมีต้นทุนแฝงที่โรงงานจำนวนมากยอมรับกันมานานโดยไม่ทันสังเกต คอขวดที่พบซ้ำๆ ในโรงงานที่ยังผลิต Tooling ด้วยวิธีดั้งเดิมมี 4 ข้อหลัก: Lead Time ยาว — งาน Jig อะลูมิเนียมชิ้นเดียวผ่านหน้า CNC มักใช้เวลารอคิวหลายวันถึงหลายสัปดาห์ ทั้งที่สายการผลิตรออยู่ แก้ไขยากเมื่อสินค้าเปลี่ยนรุ่น — ลูกค้าเปลี่ยน Geometry ของชิ้นงานเพียงเล็กน้อย Jig เดิมก็ใช้ไม่ได้ ต้องสั่งทำใหม่ทั้งชิ้น หนักและล้ากล้ามเนื้อ — Jig โลหะขนาดใหญ่ที่พนักงานต้องยกขึ้น-วางซ้ำทั้งกะ เพิ่มความเสี่ยงอุบัติเหตุสะสม ต้นทุนต่อชิ้นสูงเมื่อต้องการหลายแบบ — โรงงานที่มี SKU มากต้องเก็บ Jig หลายสิบแบบ ทั้งที่บางแบบใช้ปีละไม่กี่ครั้ง ทางออก: ย้าย Tooling ไปสู่การพิมพ์สามมิติด้วยวัสดุวิศวกรรม แนวทางที่โรงงานทั่วโลกใช้กันอย่างแพร่หลายในรอบหลายปีคือการพิมพ์ Jigs และ Fixtures ด้วยเทคโนโลยี Material Extrusion และวัสดุวิศวกรรมเกรดอุตสาหกรรม เช่น พลาสติกวิศวกรรมเสริมเส้นใยคาร์บอน (Carbon-fiber Reinforced Polymer) ที่ให้ความแข็งแรงเพียงพอกับงานยึดชิ้นงานทั่วไป พร้อมน้ำหนักเบากว่าอะลูมิเนียมอย่างมีนัยสำคัญ เครื่องพิมพ์แบบ Material Extrusion ใช้ผลิต Jig และ Fixture จากวัสดุวิศวกรรม — ยิ่งสายการผลิตเปลี่ยนรุ่นถี่ ยิ่งได้เปรียบเรื่องเวลา (ภาพ: Wikimedia Commons) กลไกที่ทำให้แนวทางนี้คุ้มค่ามาจากธรรมชาติของเทคโนโลยี Additive โดยตรง: ต้นทุนต่อชิ้นเกือบคงที่ไม่ว่าจะผลิต 1 ชิ้นหรือ 100 ชิ้น และความซับซ้อนของรูปทรงแทบไม่มีผลต่อต้นทุน ตรงข้ามกับ CNC ที่รูปทรงซับซ้อนเท่าไหร่ ยิ่งต้องใช้เวลากัดและ Setup มากขึ้นเท่านั้น ผลลัพธ์: ตัวเลขก่อน-หลังที่โรงงานวัดได้จริง เมื่อโรงงานประกอบย้าย Jig หลักของสายประกอบมาใช้การพิมพ์สามมิติ มีตัวเลขทิศทาง (Directional Metrics) ที่เกิดขึ้นซ้ำๆ ในรายงานผลการใช้งานจริงของอุตสาหกรรม: มิติ Tooling แบบ CNC ดั้งเดิม Tooling พิมพ์สามมิติ Lead Time ต่อชิ้น หลายวันถึงหลายสัปดาห์ (รอคิว Workshop) หลักชั่วโมงถึง…
Read More
DfAM: ศาสตร์ออกแบบชิ้นส่วนใหม่สำหรับ Additive Manufacturing — How-to ตั้งแต่ Part Screening ถึง Build Simulation

DfAM: ศาสตร์ออกแบบชิ้นส่วนใหม่สำหรับ Additive Manufacturing — How-to ตั้งแต่ Part Screening ถึง Build Simulation

Article
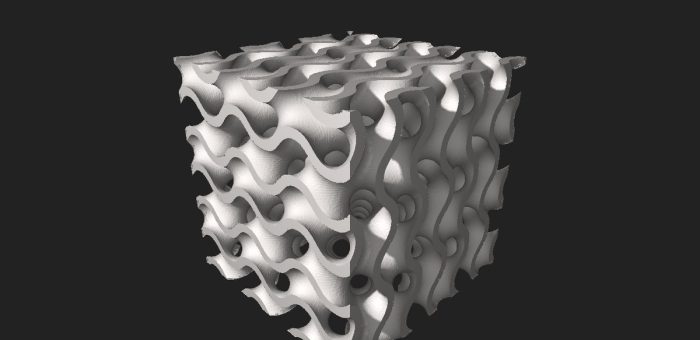
ทำไม "ออกแบบใหม่" สำคัญกว่า "หาเครื่องพิมพ์มาวางไว้" ความผิดพลาดที่พบบ่อยที่สุดของโรงงานที่เริ่มเข้าสู่ Additive Manufacturing คือการคิดว่าเอาชิ้นส่วนเดิมที่ออกแบบสำหรับ CNC หรือการหล่อ ส่งเข้าเครื่องพิมพ์โลหะ แล้วจะได้ประโยชน์เต็มที่ ความจริงคือชิ้นส่วนที่ออกแบบภายใต้ข้อจำกัดของกระบวนการเดิม จะไม่มีวันเกิดประโยชน์สูงสุดเมื่อผลิตด้วย AM เพราะ AM ให้อิสระทางเรขาคณิตที่มากกว่าเดิมหลายเท่า แต่คุณต้องออกแบบใหม่เพื่อใช้ประโยชน์จากอิสระนั้น นี่คือที่มาของ DfAM (Design for Additive Manufacturing) — ศาสตร์การออกแบบชิ้นส่วนให้สอดคล้องกับข้อจำกัดและความสามารถเฉพาะของ AM ไม่ใช่แค่ "ทำชิ้นเดิมให้ได้" แต่คือ "ออกแบบชิ้นใหม่ที่ดีกว่าเดิม" DfAM ไม่ใช่แค่การเปลี่ยนวิธีผลิตจาก Subtractive เป็น Additive แต่คือการออกแบบชิ้นส่วนหรือชุดประกอบทั้งหมดใหม่ โดยมองว่าเรา "ทำอะไรได้บ้าง" ที่เดิมทำไม่ได้ 5 แนวทางหลักของ DfAM จากการสังเคราะห์ความรู้ด้าน DfAM ปัจจุบัน มีแนวทางการออกแบบที่ใช้กันแพร่หลาย 5 กลุ่มหลัก ซึ่งแต่ละกลุ่มตอบโจทย์ต่างกัน: แนวทาง DfAM หลักการ ประโยชน์ที่ได้ Topology Optimization อัลกอริทึมหาการกระจายวัสดุที่ดีที่สุดใน Design Space ตามโหลดและข้อจำกัด ลดน้ำหนักชิ้นส่วนโดยคงความแข็งแรง รูปทรงอินทรีย์ที่ CNC ทำไม่ได้ Lattice / Cellular Structure เติมเนื้อชิ้นส่วนด้วยโครงข่ายจุลภาค (เช่น Gyroid, TPMS) แทนเนื้อทึบ อัตราส่วนความแข็งแรงต่อน้ำหนักสูง ดูดซับพลังงาน กระจายความร้อน Part Consolidation รวมหลายชิ้นที่เคยต้องประกอบกัน (มีสกรู/เชื่อม/ซีล) ให้เป็นชิ้นเดียว ลดจำนวนชิ้นส่วน ลดจุดรั่ว ลดขั้นตอนประกอบ เพิ่มความน่าเชื่อถือ Multi-material Design ออกแบบให้ชิ้นส่วนหนึ่งมีวัสดุหลายชนิดในตัว (แข็ง/นุ่ม ส่วนร้อน/ส่วนเย็น) รวมฟังก์ชันหลายอย่างในชิ้นเดียว ลดอุปกรณ์เสริม Thermal-aware Design จำลองประวัติความร้อน (Temperature History) ระหว่างพิมพ์เพื่อหลีกเลี่ยงความเสียหาย ลดความเครียดสะสม (Residual Stress) และการบิดตัว (Distortion) โครงสร้าง Gyroid Lattice ที่ความหนาแน่นสัมพัทธ์ 30% — หนึ่งใน TPMS Lattice ที่นิยมใช้ใน DfAM เพราะทนแรงสม่ำเสมอทุกทิศทางและสั่งพิมพ์ได้โดยไม่ต้องมี Support ภายใน (ภาพ: Wikimedia Commons) How-to: เส้นทางเริ่ม DfAM ในโรงงาน 6 ขั้นตอน สำหรับทีมวิศวกรรมที่ต้องการนำ DfAM มาใช้จริง…
Read More
Laser Powder Bed Fusion (LPBF): เทคโนโลยีพิมพ์โลหะทีละชั้น 20 ไมโครเมตร ที่ครองงาน Metal AM ทั่วโลก

Laser Powder Bed Fusion (LPBF): เทคโนโลยีพิมพ์โลหะทีละชั้น 20 ไมโครเมตร ที่ครองงาน Metal AM ทั่วโลก

Article
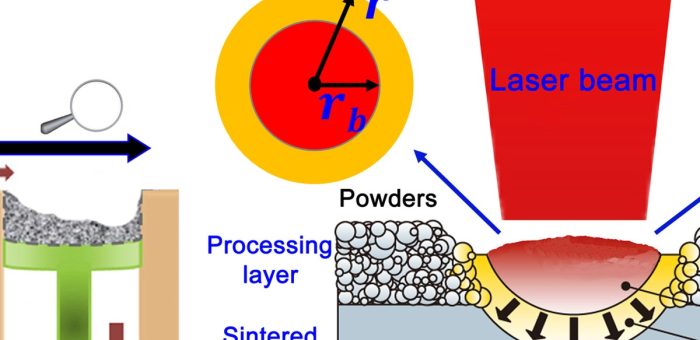
ทำไม LPBF คือหัวใจของ Metal Additive Manufacturing ถ้าพูดถึงการพิมพ์โลหะด้วยเลเซอร์ในระดับผลิตจริง (Production-grade Metal AM) เทคโนโลยีที่ถูกพูดถึงมากที่สุดคือ Laser Powder Bed Fusion หรือ LPBF — กระบวนการที่เลเซอร์กำลังสูงหลอมผงโลหะบาง ๆ ทีละชั้นจนเป็นชิ้นส่วนที่แน่นเนือนเกือบ 100% ตามมาตรฐาน ASTM F42 นั้น LPBF ถูกจัดอยู่ในกลุ่ม Powder Bed Fusion และเป็นเทคโนโลยีที่ครองส่วนแบ่งตลาดหลักของงาน Metal AM ทั่วโลกในปัจจุบัน ตัวเลขจากรายงานของ Mordor Intelligence ระบุว่าตลาด 3D Printer ประเภท Powder Bed Fusion ทั่วโลกมีมูลค่าราว 2.14 พันล้านดอลลาร์สหรัฐในปี 2025 และคาดว่าจะโตเป็น 5.13 พันล้านดอลลาร์ในปี 2030 หรือ CAGR ราว 19% โดยภูมิภาคเอเชียแปซิฟิกเป็นตลาดที่เติบโตเร็วที่สุด — สัญญาณที่โรงงานผลิตชิ้นส่วนโลหะในไทยไม่ควรมองข้าม LPBF ทำงานอย่างไร — 4 ขั้นตอนที่เกิดขึ้นซ้ำๆ หลายพันรอบ หลักการของ LPBF ไม่ซับซ้อนอย่างที่คิด แต่สิ่งที่ยากคือการควบคุมให้ทุกรอบของกระบวนการเหมือนกันทุกครั้ง กลไกหลักมี 4 ขั้นตอนที่วนซ้ำกันไปจนชิ้นงานเสร็จ: Coating — ใบมีด Recoater ปาดผงโลหะให้เป็นชั้นบาง ๆ สม่ำเสมอทั่ว Build Plate โดยทั่วไปความหนาอยู่ที่ 20–60 ไมโครเมตรต่อชั้น (ข้อมูล: MetalTek) Exposure — เลเซอร์กำลังสูงสแกนหน้าตัด (Cross-section) ของชิ้นงานตามไฟล์ CAD หลอมผงให้หลอมรวมกับชั้นก่อนหน้า Lowering — แท่น Build Platform เลื่อนลงเล็กน้อยเท่ากับความหนาหนึ่งชั้น Recoating — ปาดผงชั้นใหม่ทับ แล้วเลเซอร์สแกนรอบต่อไป วนซ้ำจนจบชิ้นงาน ห้อง Build Chamber ของเครื่อง LPBF — ผงโลหะถูกปาดเป็นชั้นบาง 20–60 ไมโครเมตร ก่อนเลเซอร์หลอมทีละชั้นตามข้อมูล CAD (ภาพ: Selective Laser Melting / Wikimedia Commons) ทั้งกระบวนการเกิดขึ้นภายในห้องปิดที่เติมแก๊สเฉื่อย (Argon หรือ Nitrogen ขึ้นกับวัสดุ) เพื่อป้องกันออกซิเจนทำปฏิกิริยากับผงโลหะร้อนจัด ซึ่งจะทำให้เกิดออกไซด์และรอยต่อไม่แน่น…
Read More
บทวิเคราะห์: XR Collaboration Room — เมื่อ Design Review ย้ายไปอยู่ในโมเดล CAD สเกล 1:1

บทวิเคราะห์: XR Collaboration Room — เมื่อ Design Review ย้ายไปอยู่ในโมเดล CAD สเกล 1:1

Article
Design Review ที่กำลังล้าสมัย นับตั้งแต่มี CAD 3 มิติ การทบทวนแบบ (design review) ของโรงงานก็ถูกจำกัดอยู่ที่สองรูปแบบ คือการดูภาพ render บนจอ และการพิมพ์แบบออกมาบนโต๊ะประชุม ทั้งสองแบบมีข้อจำกัดร่วมกันคือ ผู้ร่วมประชุมไม่ได้ "อยู่ใน" ห้วงอุปกรณ์ที่กำลังออกแบบ มุมมอง 1:1 ระยะการเอื้อม และความรู้สึกของพื้นที่จริง ถูกบีบอัดเหลือแค่ภาพบนจอ 27 นิ้ว ยิ่งไปกว่านั้น ทีมออกแบบและทีมผลิตมักอยู่คนละที่ การเดินทางเพื่อประชุมตรวจแบบหนึ่งครั้งกินเวลาหลายวัน ทำให้จำนวนรอบการ review ถูกลดจนเหลือน้อยเกินความจำเป็น และความคิดเห็นของผู้ที่ต้องเป็นคนเดินตามแบบจริง (ช่างติดตั้ง ทีม maintenance) มักถูกละเลย ทีมงานใช้ VR ร่วมกันในห้องจำลอง — แนวคิดเดียวกับ XR design review ที่ทุกคนเห็นโมเดล 3 มิติร่วมกันในสเกลจริง (ภาพ: Wikimedia Commons) XR Collaboration Room ทำงานอย่างไร XR Collaboration Room คือห้องประชุมเสมือนที่ผู้เข้าร่วมสวม headset แล้วพบกันในรูปแบบ avatar ตรงหน้าโมเดล 3 มิติของสายการผลิต อุปกรณ์ หรืออาคาร ที่ import มาจากไฟล์ CAD โดยตรง องค์ประกอบทางเทคนิคที่สำคัญมี 4 ส่วน: Data Preparation: ไฟล์ CAD ต้นฉบับมักหนักเกินไปสำหรับการ render แบบ real-time จึงต้องผ่านกระบวนการ simplification และ level of detail (LOD) เพื่อลดจำนวน polygon โดยคงความถูกต้องเชิงมิติ Co-location ในเชิงเสมือน: ผู้เข้าร่วมทุกคนเห็นโมเดลเดียวกันในตำแหน่งเดียวกัน สามารถชี้ วาดเส้น และตัดชิ้นส่วน (section cut) ได้พร้อมกันแบบ real-time Scale 1:1: จุดเด่นที่จอทำไม่ได้ ผู้เข้าร่วมเดินเข้าไป "ยืน" ข้างแท่นวางเครื่องจักรจำลองแล้วประเมินความสูง ระยะ clearance และทางเข้าออกได้ด้วยตัวเอง Recording: ระบบบันทึก session รวมถึงความคิดเห็นและ markup ที่เกิดขึ้น เพื่อให้คนที่ไม่ได้เข้าร่วมย้อนดูได้ และให้ทีมออกแบบตามลำดับความเห็นที่ถูกบันทึกไว้ โมเดล CAD 3 มิติคือวัตถุดิบตั้งต้นของ XR design review ก่อนผ่านการ simplification ลด…
Read More