How-to: วางระบบ MES ให้ใช้งานจริงใน 5 ขั้นตอน — เริ่มจากกระดาษ ไม่ใช่ซอฟต์แวร์

How-to: วางระบบ MES ให้ใช้งานจริงใน 5 ขั้นตอน — เริ่มจากกระดาษ ไม่ใช่ซอฟต์แวร์

Article
หลายโรงงานเริ่มต้นโครงการ MES (Manufacturing Execution System) ด้วยการเลือกซอฟต์แวร์ก่อน แล้วค่อยหาว่าจะเอาไปทำอะไร — ลำดับนี้คือสาเหตุอันดับหนึ่งที่ทำให้โครงการยืดเยื้อและถูกทิ้งข้างกลางทาง บทความนี้เป็นคู่มือ 5 ขั้นตอนสำหรับผู้จัดการโรงงานที่คิดจะลงมือจริง โดยเรียงลำดับให้ทำในสิ่งที่ราคาถูกที่สุดและได้ผลตอบแทนเร็วที่สุดก่อนเสมอ ชั้นเชื่อมต่อของโรงงาน: MES จะคุ้มค่าก็ต่อเมื่อโครงสร้างพื้นฐานการเก็บข้อมูลจากหน้างานพร้อมก่อน — ภาพ: Wikimedia Commons ทำไมต้องรีบ (แต่ต้องรีบอย่างถูกทาง) MES คือระบบที่ทำงานบน "ชั้นกลาง" ของโรงงานตามมาตรฐาน ISA-95 — รับแผนการผลิตจาก ERP ด้านบน และสั่งงาน/เก็บข้อมูลจริงจาก SCADA และเครื่องจักรด้านล่าง ตลาด MES ทั่วโลกมีมูลค่า 16.34 พันล้านดอลลาร์สหรัฐในปี 2025 และคาดโตเป็น 39 พันล้านดอลลาร์ภายในปี 2034 (CAGR 10.3% ตาม Global Market Insights) โดยกลุ่มอุตสาหกรรม Discrete เช่น ยานยนต์และอิเล็กทรอนิกส์ เติบโตเร็วถึง 14.3% ต่อปี ข้อค้นพบสำคัญจากรายงานเดียวกัน: อุปสรรคใหญ่ที่สุดของการใช้ MES ไม่ใช่ราคาซอฟต์แวร์ แต่คือ "Integration Challenges with Legacy Systems" — โรงงานส่วนใหญ่ยังใช้เครื่องจักรเก่า ซอฟต์แวร์ลิขสิทธิ์ปิด และสภาพแวดล้อมข้อมูลกระจัดกระจายที่ไม่ได้ออกแบบมาเพื่อการเชื่อมต่อยุค Industry 4.0 5 ขั้นตอนสู่ MES ที่ใช้งานจริง ขั้นที่ 1 — ไล่กระบวนการผลิตบนกระดาษก่อน (ยังไม่ต้องซื้ออะไร) เขียน Flow การผลิตตั้งแต่รับ Order จนส่งมอบ พร้อมจุดที่ข้อมูลหาย (เช่น จดยอดผลผลิตท้ายกะด้วยมือ) และจุดที่ตัดสินใจ (เช่น อนุมัติเปลี่ยน Recipe) ห้ามข้ามขั้นนี้ — ซอฟต์แวร์ที่ดีที่สุดก็ช่วยกระบวนการที่วุ่นวายไม่ได้ ถ้าไม่รู้ว่าจุดไหนควรถูก Digital ก่อน ให้เลือกจุดที่คนต้องคีย์ข้อมูลซ้ำซ้อนมากที่สุด ขั้นที่ 2 — เก็บข้อมูลจากเครื่องจักรก่อนขยายไปหา ERP เริ่มจากจุดที่ข้อมูลเกิด: เครื่องจักรและสถานีงาน วิธีที่คุ้มค่าที่สุดคือติด IIoT Gateway อ่านสัญญาณจาก PLC ผ่านโปรโตคอลมาตรฐาน (OPC UA, Modbus TCP) แทนการรอเปลี่ยนเครื่องจักรใหม่ทั้งไลน์ เป้าหมายขั้นนี้คือเห็น OEE รายเครื่องแบบเรียลไทม์ — ตัวเลขเดียวที่มักเปิดโปงปัญหาที่ซ่อนอยู่ เช่น แก๊ปเวลา Setup ที่ยาวกว่าที่ทุกคนคิด ขั้นที่ 3…
Read More
API Gateway ในโรงงาน IIoT: ประตูเดียวที่ควบคุมข้อมูล 90 จุดเชื่อมต่อ ให้เหลือ 21 และปลอดภัยขึ้นทั้งระบบ

API Gateway ในโรงงาน IIoT: ประตูเดียวที่ควบคุมข้อมูล 90 จุดเชื่อมต่อ ให้เหลือ 21 และปลอดภัยขึ้นทั้งระบบ

Article
สมมติว่าโรงงานของคุณมีระบบ SCADA เก็บข้อมูลเครื่องจักร ระบบ MES ติดตามการผลิต คลังข้อมูลกลางเก็บ Time-Series Data และแอปพลิเคชันต่าง ๆ กว่า 15 ตัวที่ต้องการดึงข้อมูลจากทั้งหมดนี้ ถ้าทุกแอปพลิเคชันต้องต่อตรงเข้าฐานข้อมูลและระบบควบคุมโดยตรง คุณจะได้จุดเชื่อมต่อแบบ Point-to-Point นับร้อยจุด ที่ไม่มีใครควบคุมการเข้าถึงได้ และแก้ของเดิมทีหนึ่งก็พังสามที่ API Gateway คือคำตอบของปัญหานี้ในระดับสถาปัตยกรรม แร็คอุปกรณ์เครือข่ายและ Patch Panel — เปรียบเสมือนเกตเวย์คือประตูเดียวที่จัดระเบียบการเชื่อมต่อทั้งหมดของโรงงาน — ภาพ: Wikimedia Commons API Gateway คืออะไรในบริบทโรงงาน API Gateway คือชั้นกลาง (Middleware) ที่ทำหน้าที่เป็น "ประตูเดียว" (Single Entry Point) ของข้อมูลและบริการทั้งหมดในโรงงาน แทนที่แอปพลิเคชันจะต่อถึงระบบหลังบ้านโดยตรง ทุกคำขอ (Request) จะผ่านเกตเวย์ที่ทำหน้าที่ 4 เรื่องหลัก: พิสูจน์ตัวตน (Authentication ด้วย OAuth 2.0 / mTLS), กำหนดสิทธิ์ (Authorization แบบ Role-Based), จำกัดปริมาณ (Rate Limiting ป้องกันการดึงข้อมูลจนระบบควบคุมล่วง), และ บันทึกรอยทาง (Audit Logging ทุกการเข้าถึงข้อมูลการผลิต) ตลาด API Management ทั่วโลกมีมูลค่า 10.32 พันล้านดอลลาร์สหรัฐในปี 2026 และคาดว่าจะแตะ 22.11 พันล้านดอลลาร์ภายในปี 2031 หรือเติบโตเฉลี่ยปีละ 16.45% ตามข้อมูล Mordor Intelligence โดย Asia Pacific เป็นภูมิภาคที่เติบโตเร็วที่สุด สะท้อนว่าโรงงานในภูมิภาคเรากำลังเปลี่ยนจากการเชื่อมต่อแบบ Integration-Centric ไปสู่ API-First ที่ทุกข้อมูลถูกเปิดเป็นบริการมาตรฐานที่ควบคุมได้ เปรียบเทียบ: ต่อตรง vs. ผ่าน API Gateway ประเด็น Point-to-Point ตรง ผ่าน API Gateway จำนวนจุดเชื่อมต่อ (15 แอป × 6 ระบบ)90 จุด21 จุด (15+6) การพิสูจน์ตัวตนกระจัดกระจาย แอปละชุดรวมศูนย์ OAuth 2.0 / mTLS Rate Limitingไม่มีจำกัดต่อแอป/ต่อ API ได้ Audit Logไม่มี /…
Read More
บทวิเคราะห์: Demand Response และ Virtual Power Plant ในแผน PDP2026 — โอกาสใหม่ของโรงงานไทยที่เริ่มต้นจากข้อมูล ไม่ใช่เครื่องจักร

บทวิเคราะห์: Demand Response และ Virtual Power Plant ในแผน PDP2026 — โอกาสใหม่ของโรงงานไทยที่เริ่มต้นจากข้อมูล ไม่ใช่เครื่องจักร

Article
ปี 2026 เป็นปีที่ภูมิทัศน์พลังงานไทยเปลี่ยนโครงสร้างครั้งสำคัญ — การรับฟังความคิดเห็นแผนพัฒนากำลังผลิตไฟฟ้า PDP2026 ระหว่างเดือนสิงหาคม-กันยายนที่ผ่านมา มีประเด็นที่โรงงานอุตสาหกรรมไม่ควรมองข้าม: แผนผลักดัน Demand Response, Virtual Power Plant (VPP), Direct PPA และ TPA รวมกันประมาณ 14,000 เมกะวัตต์ ตัวเลขนี้ไม่ใช่แค่เป้าหมายนโยบาย — มันคือการประกาศว่า "ความยืดหยุ่นของโหลด" กำลังกลายเป็นสินค้าที่ซื้อขายได้ในระบบไฟฟ้าไทย และโรงงานที่มีข้อมูลพร้อมจะเป็นฝ่ายได้เปรียบ Demand Response เปลี่ยนความหมายของ "ค่าไฟ" อย่างไร ตลอดหลายทศวรรษ โรงงานไทยเป็นเพียง "ผู้รับ" ราคาไฟฟ้าที่ประกาศเป็นรายเดือน Demand Response พลิกบทบาทนี้: เมื่อระบบไฟฟ้าเหนื่อยล้าช่วงพีค โรงงานที่ยอม "ปรับโหลดลงชั่วคราว" จะได้รับค่าตอบแทน — ไม่ใช่ส่วนลดจากบิล แต่เป็นรายได้จากการขายบริการความยืดหยุ่น ในต่างประเทศโมเดลนี้แพร่หลายมากขึ้นเรื่อยๆ ตามสัดส่วนพลังงานหมุนเวียนที่เข้าระบบ และประเทศไทยกำลังเดินตามเส้นทางเดียวกันผ่านกลไก PDP2026 ระบบสายส่งแรงสูง — เมื่อความยืดหยุ่นฝั่งโหลดกลายเป็นทรัพยากรของระบบไฟฟ้า (ภาพ: Wikimedia Commons) Virtual Power Plant: เมื่อโรงงาน 50 แห่งรวมตัวเป็นโรงไฟฟ้าเสมือน VPP คือการรวม DER (Distributed Energy Resources) — โซล่าร์บนหลังคา BESS เครื่องปรับอากาศที่ควบคุมได้ และโหลดที่ยอมปรับตัว — จากหลายพันจุดเข้าเป็นกลุ่มที่สั่งการเหมือนโรงไฟฟ้าเดียว ประเด็นวิศวกรรมที่น่าสนใจคือ VPP ไม่ได้ต้องการแค่อุปกรณ์ แต่ต้องการ ข้อมูลแบบ Real-time ที่เชื่อถือได้: โหลดโปรไฟล์ระดับ 1-15 นาที, สถานะ SoC ของแบตเตอรี่ และความสามารถในการตอบสนองคำสั่งภายในกรอบเวลาที่กำหนด โรงงานที่ยังอ่านค่าไฟจากบิล PDF ท้ายเดือนจะไม่มีทางเข้าร่วมกลไกนี้ 3 ระดับความพร้อมของโรงงานไทย ระดับสภาพปัจจุบันสิ่งที่ต้องทำ ระดับ 1: มองเห็นมีบิลค่าไฟรายเดือน แต่ไม่รู้โหลดแตกต่างกันอย่างไรระหว่างสายการผลิตติดตั้ง Submetering + IIoT แสดงโหลด Real-time รายสายการผลิต ระดับ 2: ควบคุมได้เห็นโหลดแล้ว แต่ปรับอะไรไม่ได้เพราะทุกอย่างผูกกับ Production Scheduleระบุ Load Flexibility ว่าอะไรเลื่อนได้ เช่น ชาร์จแบต BESS, ชุดทำความเย็น, การเปลี่ยนกะ ระดับ 3: สร้างรายได้มี DER + ระบบควบคุมพร้อม แต่ยังไม่เชื่อมต่อกับกลไกตลาดเข้าร่วมโครงการนำร่อง DR/VPP และพัฒนาInterface สื่อสารกับ…
Read More
How-to: วางระบบ Energy Harvesting สำหรับเซ็นเซอร์ IIoT ไร้สายใน 6 ขั้นตอน — เลิกเปลี่ยนแบตเตอรี่เซ็นเซอร์นับพันจุด

How-to: วางระบบ Energy Harvesting สำหรับเซ็นเซอร์ IIoT ไร้สายใน 6 ขั้นตอน — เลิกเปลี่ยนแบตเตอรี่เซ็นเซอร์นับพันจุด

Article
โครงการเซ็นเซอร์ IIoT ไร้สายจำนวนมากไม่ได้ตายเพราะเทคโนโลยีเซ็นเซอร์ — แต่ตายเพราะ งบเปลี่ยนแบตเตอรี่ เซ็นเซอร์ 500 จุดที่เปลี่ยนแบตทุก 2 ปี เฉลี่ยวันละ 1 จุดตลอดปี หมายถึงแรงงานบำรุงรักษาที่ปีนขึ้นเครื่องจักร ปิดสายการผลิต และข้อมูลที่หายช่วงเซ็นเซอร์ตายโดยไม่มีใครรู้ Energy Harvesting คือทางออกที่เปลี่ยนโจทย์นี้จาก "ดูแลแบตเตอรี่" เป็น "ออกแบบพลังงานให้เซ็นเซอร์หล่อเลี้ยงตัวเอง" แนวคิดไม่ใช่เรื่องใหม่ — งานวิจัยด้าน Wireless Sensor Network ของ NECTEC และมหาวิทยาลัยไทยหลายแห่งกล่าวถึงการเก็บเกี่ยวพลังงานจากสภาพแวดล้อมมานานกว่าทศวรรษ แต่จุดที่เปลี่ยนไปในปี 2026 คืออุปกรณ์เชิงพาณิชย์ใช้งานได้จริงและราคาเข้าถึงได้ เพราะไมโครคอนโทรลเลอร์รุ่นใหม่ทำงานในโหมด Sleep ที่กระแสหน่วยไมโครแอมป์ และเซ็นเซอร์เฉพาะทางที่ตื่นทำงานเฉพาะเมื่อมีเหตุการณ์ โมดูลเซลล์แสงอาทิตย์ขนาดเล็กคือแหล่งเก็บเกี่ยวพลังงานที่พบมากที่สุดในงานอุตสาหกรรม (ภาพ: Wikimedia Commons) 3 แหล่งพลังงานหลักในโรงงาน — เลือกให้ถูกกับจุดติดตั้ง แหล่งพลังงานกำลังที่ได้จริงเหมาะกับจุดติดตั้ง พลังงานความร้อน (TEG)มิลลิวัตต์ถึงหลักสิบมิลลิวัตต์ ที่ ΔT 20-80°Cท่อไอน้ำ ไอเสีย มอเตอร์ ตัวเครื่องจักรร้อน พลังงานความสั่นสะเทือน (Piezoelectric)ระดับไมโครวัตต์ถึงมิลลิวัตต์ ขึ้นกับ Resonanceตัวเครื่องจักรหมุนต่อเนื่อง โครงเหล็กใกล้แบริ่ง แสงในอาคาร (Indoor PV)ไมโครวัตต์ถึงมิลลิวัตต์ ตามความสว่างห้องควบคุม คลังสินค้ามีไฟส่องสว่างตลอด 6 ขั้นตอนวางระบบที่ทำงานได้จริง ขั้นที่ 1 — สำรวจ Energy Budget ก่อนซื้ออุปกรณ์ใดๆ เขียนสมดุลพลังงาน (Power Budget) ของเซ็นเซอร์หนึ่งโหนด: กระแสขณะ Sleep + กระแสขณะวัด + กระแสขณะส่งข้อมูล คูณด้วย Duty Cycle ตัวอย่างที่ใช้ได้จริง: เซ็นเซอร์อุณหภูมิส่งข้อมูลทุก 5 นาทีผ่านโปรโตคอลกระแสต่ำ เฉลี่ยแล้วราว 20-50 µW ขณะที่เซ็นเซอร์วัดความสั่นสะเทือนที่ส่ง Waveform เต็มทุก 10 นาทีอาจต้องการหลักร้อย µW ถึงมิลลิวัตต์ — ตัวเลขนี้คือกรอบตัดสินว่าแหล่งเก็บเกี่ยวพลังงานชนิดใดเพียงพอ ขั้นที่ 2 — วัดพลังงาน ณ จุดติดตั้งจริง ไม่ใช่เดาจาก Datasheet ΔT บนท่อไอน้ำที่วัดด้วยเทปแอมมิเตอร์คู่ หรือค่า Acceleration ของเครื่องจักรที่วัดด้วยอุปกรณ์มาตรฐาน ต้องถูกบันทึกเป็นเวลาอย่างน้อย 1 สัปดาห์ เพราะ datasheet ของ TEG ระบุกำลังที่ ΔT มากๆ แต่ในทางปฏิบัติความต่างอุณหภูมิที่ติดตั้งจริงมักต่ำกว่ามาก ขั้นที่ 3…
Read More
BESS Peak Shaving ในโรงงานอุตสาหกรรม: กลยุทธ์ลด Demand Charge ด้วยระบบกักเก็บพลังงานและ IIoT ปี 2026

BESS Peak Shaving ในโรงงานอุตสาหกรรม: กลยุทธ์ลด Demand Charge ด้วยระบบกักเก็บพลังงานและ IIoT ปี 2026

Article
ในโครงสร้างค่าไฟฟ้าภาคอุตสาหกรรมไทยปัจจุบัน ค่าความต้องการพลังงานไฟฟ้าสูงสุด (Demand Charge) คือบรรทัดที่โรงงานจ่ายทุกเดือนโดยไม่ได้ใช้พลังงานเพิ่มเลยแม้แต่หน่วยเดียว — จ่ายตาม "กำลังสูงสุด" ที่ดึงจากสายส่ง ในอัตราค่าไฟ TOU ภาคอุตสาหกรรมช่วงไตรมาสปลายปี 2569 ค่า Demand ระดับแรงดัน 12-24 kV เป็นภาระหลักของบิลที่ไม่ได้แปลว่าการใช้พลังงานเพิ่ม และตัวเลขส่วนนี้คือส่วนที่ BESS (Battery Energy Storage System) สามารถโดนเข้าไปลดให้ได้ 20-40% โดยที่สายการผลิตไม่ต้องหยุดแม้แต่วินาทีเดียว ความน่าสนใจของ BESS ในปี 2026 ไม่ได้มาจากเทคโนโลยีใหม่ แต่มาจากจุดบรรจบของ 3 ปัจจัย: ต้นทุนติดตั้งแบตเตอรี่ต่อหน่วยความจุที่ลดลงกว่าครึ่งหนึ่งภายใน 6 ปี (2020-2026) จากผลของ Economies of Scale ในห่วงโซ่การผลิต, ค่า Demand Charge ที่ปรับขึ้นตามรอบ และนโยบายส่งเสริมการลงทุนที่ครอบคลุมระบบกักเก็บพลังงาน ทำให้ระบบที่เคย "คุ้มแค่โรงไฟฟ้า" กลายเป็นโครงการที่วิศวกรโรงงานต้องพิจารณาจริงจัง Peak Shaving ทำงานอย่างไร — จากมิเตอร์จริงสู่คำสั่งคายประจุ หลักการมีเพียงหนึ่งบรรทัด: ตั้งค่าขีดจำกัดโหลด (Peak Threshold) ไว้ที่ระดับหนึ่ง แล้วให้ BESS จ่ายไฟเสริมเมื่อโหลดจริงพุ่งเกินขีด แต่รายละเอียดที่ตัดสินความสำเร็จอยู่ที่วิศวกรรมควบคุม: ระบบต้องอ่านค่าโหลดจากมิเตอร์หลักด้วยช่วงแซมปลิ้งระดับวินาที (ไม่ใช่อ่านจากบิลรายเดือน) ทำนายแนวโน้มโหลดระยะ 15 นาทีข้างหน้า แล้วสั่งคายประจุผ่าน PCS (Power Conversion System) ให้ทันก่อนที่ค่าเฉลี่ย 15 นาทีของมิเตอร์จะล็อกยอดใหม่ เพราะค่า Demand ถูกคำนวณจากค่าเฉลี่ยพลังงานทุกช่วง 15 นาที หาก BESS ตอบสนองช้ากว่านั้น พีคก็ถูกบันทึกไปแล้ว ระบบ BESS เชิงพาณิชย์ขนาด 1 MW / 4 MWh — ขนาดความจุโดยทั่วไปของโรงงานขนาดกลางถึงใหญ่ (ภาพ: Wikimedia Commons) สิ่งที่ทำให้ Peak Shaving ด้วย BESS แตกต่างจาก Load Shedding แบบเดิมคือหลักการ Zero Production Interruption — แทนที่จะสั่งปิดเครื่องจักรหรือปิดแอร์เพื่อลดโหลด แบตเตอรี่ทำหน้าที่เป็น "กันชนพลังงาน" ที่จ่ายกระแสเสริมเข้าบัสบาร์หลักทันที สายการผลิตเดินต่อ 100% พร้อมลดค่าไฟในเวลาเดียวกัน LFP vs NMC — เลือกเคมีแบตเตอรี่ให้ตรงกับงาน ปัจจัยLFP (ลิธิยุม-เหล็ก-ฟอสเฟต)NMC (นิกเกิล-แมงกานีส-โคบอลต์)…
Read More
How-to: ประเมินความพร้อม AI โรงงานด้วยกรอบ TARI — เช็คลิสต์ 8 มิติ และแผน 90 วัน

How-to: ประเมินความพร้อม AI โรงงานด้วยกรอบ TARI — เช็คลิสต์ 8 มิติ และแผน 90 วัน

Article
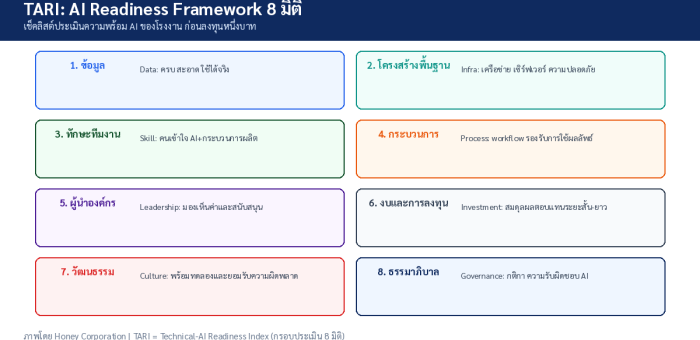
กลางปี 2026 ประเทศไทยมีเครื่องมือใหม่ที่โรงงานควรรู้จัก: Thailand AI Readiness Index (TARI) — ดัชนีวัดความพร้อมด้าน AI ฉบับแรกของประเทศ ผลิตจากความร่วมมือระหว่างหน่วยงานนโยบายด้านอุดมศึกษา วิทยาศาสตร์ วิจัยและนวัตกรรม (MHESI) สภานโยบายการอุดมศึกษา วิทยาศาสตร์ วิจัยและนวัตกรรมแห่งชาติ (NXPO) ร่วมกับภาคเอกชน สาระสำคัญคือ TARI เป็น มาตรฐานกลางระดับชาติ สำหรับประเมินความพร้อม AI อย่างเป็นระบบ ครอบคลุม 3 ระดับ: องค์กร หน่วยงาน (Business Function) และบุคคล — และนี่คือช่วงเวลาที่ดีที่โรงงานไทยควรใช้กรอบนี้จัดระเบียบการเดินทางสู่ AI ของตัวเอง ก่อนที่คู่แข่งจะวัดค่าแล้วไปไกลกว่า ทำไมต้องวัดตอนนี้: รายงานระดับโลกปี 2026 พบว่าองค์กรอุตสาหกรรมกว่า 90% ที่ใช้ AI หน้างานจริงได้ผลลัพธ์วัดได้ แต่เพียง 4% มีกลไกบังคับ Human Oversight ในการตัดสินใจที่ AI สนับสนุน — การวัดความพร้อมจึงไม่ใช่การชะลอตัว แต่คือการป้องกันไม่ให้ AI วิ่งแบบไร้เข็มขัดนิรภัย 8 มิติของ TARI — แปลงเป็น Checklist หน้างานโรงงาน กรอบ TARI ประเมิน 8 มิติ ซึ่งเมื่อแปลงเป็นภาษาโรงงานแล้ว สามารถใช้เป็นแบบสำรวจตัวเองได้ทันที: มิติ TARI คำถามสำรวจสำหรับโรงงาน สัญญาณว่า “ยังไม่พร้อม” 1. กลยุทธ์และภาวะผู้นำ AI มีเป้าหมาย AI ที่ผูกกับตัวเลขธุรกิจหรือไม่ (OEE, Downtime, Yield)? มีแต่คำว่า “ใช้ AI” ในแผน แต่ไม่มี KPI เจ้าของ 2. การจัดการข้อมูล ข้อมูลเครื่องจักรถูกเก็บอัตโนมัติ มีต้นทางชัดเจน และค้นได้หรือไม่? ข้อมูลยังอยู่ในกระดาษ ไฟล์ Excel กระจัดกระจาย หรือฝังใน HMI เก่า 3. เทคโนโลยีและโครงสร้างพื้นฐาน เครื่องจักรหลักเชื่อมต่อข้อมูลได้ (ไม่ใช่แค่เดินเครื่อง)? สายการผลิตสำคัญไม่มีจุดเก็บข้อมูลเลย 4. บุคลากรและทักษะ AI ทีมหน้างานมีคนใช้เครื่องมือวิเคราะห์ข้อมูลได้กี่คน? พึ่ง “คนเดียว” ในบริษัทที่รู้เรื่องข้อมูล 5. ธรรมาภิบาลและการบริหารความเสี่ยง มีกฎว่าใครใช้ AI ตัดสินใจอะไรได้บ้าง และต้องมีคนตรวจกี่ขั้น? ไม่มีใครรู้ว่าหน้างานกำลังใช้ AI หรือ…
Read More
Case Study: Global Sustainability Lighthouse แห่งแรกของไทย — โรงงานกรุงเทพฯ ใช้ 4IR พิสูจน์ความยั่งยืนด้วยตัวเลข

Case Study: Global Sustainability Lighthouse แห่งแรกของไทย — โรงงานกรุงเทพฯ ใช้ 4IR พิสูจน์ความยั่งยืนด้วยตัวเลข

Article
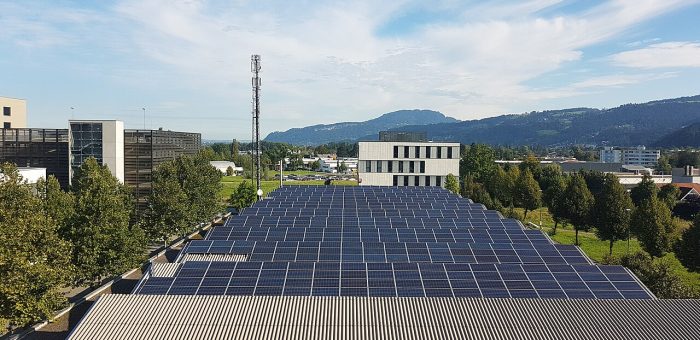
เมื่อ World Economic Forum (WEF) ประกาศรายชื่อ "Global Sustainability Lighthouse" รุ่นใหม่ มีหนึ่งรายชื่อที่ทำให้วงการผลิตของไทยต้องหันมามองกันเป็นพิเศษ — โรงงานเครื่องอุปโภคบริโภคแห่งหนึ่งในกรุงเทพฯ กลายเป็นไซต์แรกของประเทศไทยที่ได้รับการรับรองระดับนี้ จากการใช้เทคโนโลยีการผลิตยุคที่สี่ (4IR) จัดการทรัพยากรอย่างยั่งยืนจนเกิดผลจริงที่วัดได้ กรณีนี้น่าสนใจเพราะไม่ใช่โรงงานใหม่เอี่ยมที่สร้างจากศูนย์ แต่เป็นโรงงานที่เดินเครื่องมายาวนานและค่อยๆ ปรับตัวทีละชั้น — และเป็นไซต์เดียวกันที่ได้รับการรับรอง End-to-End (E2E) Value Chain Lighthouse มาแล้วตั้งแต่ปี 2022 ก่อนจะก้าวขึ้นสู่ระดับ Sustainability ในรอบใหม่ โจทย์: โรงงานส่งออกที่ "ความยั่งยืน" กลายเป็นเงื่อนไขการแข่งขัน โรงงานแห่งนี้ผลิตสินค้าอุปโภคบริโภคด้านสุขภาพและความงามส่งออกไปทั่วเอเชียแปซิฟิก ยุโรป และอเมริกาเหนือ — กลุ่มตลาดที่กฎระเบียบด้านสิ่งแวดล้อมและความคาดหวังของผู้บริโภคเข้มงวดที่สุดในโลก คำถามจึงไม่ใช่ "ควรทำ Sustainability หรือไม่" แต่คือ "จะทำให้เกิดผลจริงโดยไม่เพิ่มต้นทุนการผลิตอย่างไร" คำตอบของทีมงานคือการยกระดับการจัดการทรัพยากรทั้งหมดด้วยเทคโนโลยี 4IR — เซ็นเซอร์ IoT, การวิเคราะห์ข้อมูลเรียลไทม์ และระบบควบคุมอัตโนมัติ ที่หลอมรวมกันเป็นระบบจัดการทรัพยากรที่ "มองเห็นทุกการสูญเสีย" ตลอด 24 ชั่วโมง แนวทาง: 4IR สำหรับทรัพยากร ไม่ใช่แค่ผลิตภาพ สิ่งที่ทำให้กรณีนี้ต่างจากโครงการ Green ทั่วไปคือการใช้โครงสร้างพื้นฐานดิจิทัลเดิมที่สร้างไว้ตอน E2E Lighthouse รอบแรก มาต่อยอดเป็นชั้นวิเคราะห์ด้านทรัพยากร แทนการลงทุนชุดใหม่ทั้งหมด: Instrumentation ให้ครบก่อน — ติดตั้งเซ็นเซอร์วัดการใช้น้ำ พลังงาน และการปล่อยต่ออุปกรณ์หลัก ไม่ใช่แค่มิเตอร์รวมทั้งโรงงาน เพื่อให้อ้างอิงถึง "ผู้รับผิดชอบการสูญเสีย" รายเครื่องได้ Real-time แทนรายงานรายเดือน — ข้อมูลไหลเข้าสู่แดชบอร์ดแบบเรียลไทม์ ทีมหน้างานเห็นความผิดปกติของการใช้ทรัพยากรภายในไม่กี่นาที ไม่ใช่ตอนปิดงบ ปิด Loop ด้วยระบบควบคุม — ไม่หยุดที่การแจ้งเตือน แต่เชื่อมกับระบบควบคุมอัตโนมัติให้ปรับตัวเอง เช่น ลดกำลังการทำงานของอุปกรณ์ช่วงที่ไม่จำเป็น ผูกกับคน ไม่ใช่แค่เทคโนโลยี — สร้างทีมและ workplace ที่พร้อมรับเทคโนโลยี เพราะเป้าหมายสุดท้ายคือวัฒนธรรมการทำงานที่มองเห็นมูลค่าของทรัพยากรทุกหน่วย ระบบผลิตไฟฟ้าพลังงานแสงอาทิตย์บนหลังคาโรงงาน — หนึ่งในชั้นของการจัดการพลังงานที่ต้องมีระบบมอนิเตอร์รองรับ (ภาพ: Wikimedia Commons) ผลลัพธ์: ทำไม WEF ถึงเลือกไซต์นี้ เกณฑ์ของ Global Sustainability Lighthouse ไม่ใช่การมีแผน Environment ที่สวยงาม แต่คือ การลดรอยเท้าทางสิ่งแวดล้อมที่พิสูจน์ได้ด้วยตัวเลขจาก 4IR ที่ใช้งานจริงในทุกวัน ไซต์นี้ผ่านเพราะแสดงให้เห็นว่าเทคโนโลยีที่ติดตั้งไว้เพื่อผลิตภาพ ถูกยกระดับต่อเป็นเครื่องมือจัดการความยั่งยืนได้โดยไม่ต้องเริ่มใหม่ มิติ แนวทางดั้งเดิม แนวทาง Lighthouse (4IR)…
Read More
บทวิเคราะห์: หน้างานวิ่งนำ C-suite — Industrial AI Index 2026 เผยช่องว่างควบคุมที่อันตรายกว่าการยอมรับช้า

บทวิเคราะห์: หน้างานวิ่งนำ C-suite — Industrial AI Index 2026 เผยช่องว่างควบคุมที่อันตรายกว่าการยอมรับช้า

Article
กลางเดือนตุลาคม 2026 รายงานสำรวจรายใหม่จากผู้ให้บริการซอฟต์แวร์ Industrial AI รายใหญ่ระดับโลก (เผยแพร่ 13 ตุลาคม 2026) สร้างคำถามที่ไม่สบายใจสำหรับผู้บริหารโรงงานหลายราย: ถ้าทีมหน้างานเป็นฝ่ายขับเคลื่อน AI จริง แล้วผู้บริหารกำลังทำอะไรอยู่? รายงานฉบับนี้สำรวจผู้บริหารอาวุโสกว่า 2,200 คนจาก 14 ประเทศ แล้วพบ "Execution Divide" ชัดเจน — วิศวกร หัวหน้าโรงงาน และผู้รับผิดชอบโลจิสติกส์ คือกลุ่มที่ทำให้ AI เกิดผลเชิงพาณิชย์จริง ขณะที่กรอบ Governance และโครงสร้างการเข้าถึงข้อมูลกลับตามไม่ทัน ตัวเลขจากหน้างาน: ได้ผลจริงและวัดได้ องค์กรกว่า 90% ที่นำ AI อุตสาหกรรมไปใช้งานจริงรายงานผลลัพธ์เชิงประจักษ์ โดยเฉพาะด้านความน่าเชื่อถือของสินทรีย์กร: 93% ปรับปรุงอัตราการทำงาน "ถูกตั้งแต่ครั้งแรก" (First-Time-Right) 90% เพิ่มความพร้อมใช้งานของเครื่องจักร (Asset Availability) 88% ปรับปรุงการส่งมอบตรงตามแผน (On-Time Delivery Adherence) กว่า 50% ของเวลาพนักงานในงานหลักอย่าง Throughput และ Quality Assurance ถูกปลดปล่อยออกมา เวลาที่ได้คืนถูกนำไปใช้ต่อ: 36% ทุ่มให้ความปลอดภัยและการฝึกอบรมบุคลากร, 35% ปรับปรุงประสิทธิภาพเครื่องจักร, 26% เร่ง Continuous Improvement และ 25% ขยายส่วนแบ่งตลาด ห้องควบคุมการผลิต — จุดที่ทีมหน้างานใช้ข้อมูล Operational ตัดสินใจทุกวัน (ภาพ: Wikimedia Commons) ปรากฏการณ์ที่ต้องจับตา: คนหน้างาน "ฝึก AI ให้ทำงานแทน" ก่อนที่ผู้บริหารจะรู้ตัว ข้อมูลที่น่าประหลาดใจที่สุดคือพฤติกรรมของ Frontline ในช่วง 12 เดือนที่ผ่านมา: 43% ฝึกและนำ Agentic Digital Workers (AI Agent ที่ทำงานบางส่วนแทนคนได้) เข้าสู่งานประจำวันจริง 37% อัปสกิลเพื่อนร่วมงานให้ใช้เครื่องมือ AI อุตสาหกรรมในงานประจำวัน 36% ฝึกทีมให้ทำงานร่วมกับ Digital Worker โดยตรง ขณะที่ความพยายามหลักของผู้บริหารช่วงเดียวกันคือ "อัปสกิลตัวเอง" (41%) เพื่อให้เข้าใจ AI — ความสนใจหันเข้าด้านใน มากกว่าเสริมพลังให้หน้างานที่กำลังวิ่งอยู่แล้ว และความมั่นใจของผู้นำ (30%) กลายเป็นอุปสรรคใหญ่ที่สุดของการขยายผล ช่องว่างที่อันตรายกว่า: มั่นใจบนกระดาษ แต่ขาด Controls ที่หน้างาน ปัญหาไม่ใช่การยอมรับ AI…
Read More
Metal FFF และ Bound Metal Deposition: พิมพ์โลหะ 316L บนเครื่อง FFF ธรรมดา ก่อนส่งเตา Sintering — คู่มือจาก Green Part ถึงชิ้นงานความหนาแน่น 96%

Metal FFF และ Bound Metal Deposition: พิมพ์โลหะ 316L บนเครื่อง FFF ธรรมดา ก่อนส่งเตา Sintering — คู่มือจาก Green Part ถึงชิ้นงานความหนาแน่น 96%

Article
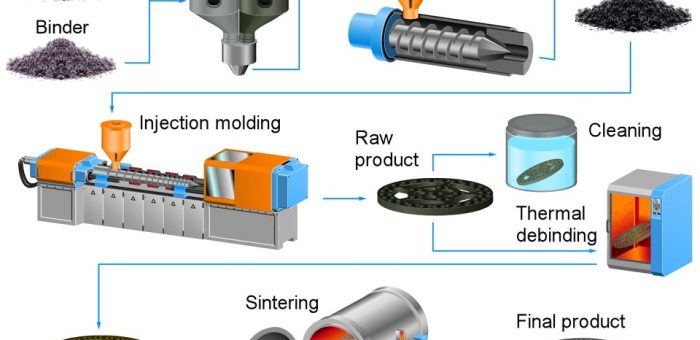
โลหะบนเครื่องพิมพ์ FFF — ถ้าพูดถึงงานพิมพ์โลหะสามมิติ (Metal AM) คนส่วนใหญ่นึกถึงเครื่องเลเซอร์ผงโลหะที่ต้องลงทุนสูงและห้องก๊าซเฉื่อย แต่ปี 2026 มีเส้นทางอื่นที่ "เบากว่า" และเข้าถึงง่ายกว่ามาก นั่นคือการเอาผงโลหะผสมในฟิลาเมนต์พลาสติก แล้วก็บนเครื่องพิมพ์ FFF (Fused Filament Fabrication) ธรรมดา ก่อนส่งไปเผาในเตา sintering — แนวทางที่อุตสาหกรรมเรียกว่า Metal FFF หรือ Bound Metal Deposition แนวคิดนี้ยืมมาจากเทคโนโลยีที่พิสูจน์ตัวมานานกว่า 40 ปี นั่นคือ Metal Injection Molding (MIM) ซึ่งผสมผงโลหะละเอียดกับไบน์เดอร์พลาสติก ฉีดขึ้นรูป แล้วล้างไบน์เดอร์ออกก่อน sintering ที่อุณหภูมิ 1,350–1,400°C จนได้ความหนาแน่น 96–99% Metal FFF จึงเป็น "MIM ที่เปลี่ยนขั้นตอนฉีดเป็นการพิมพ์" ทำให้ได้ทั้งความแข็งแรงระดับโลหะหล่อ และอิสระทางเรขาคณิตของการพิมพ์ โดยไม่ต้องทำแม่พิมพ์ แผนภาพหลักการ Powder Injection Molding (MIM) ที่ Metal FFF ยืมกระบวนการ debinding–sintering มาใช้ทั้งชุด | ที่มา: Wikimedia Commons (CC BY-SA 4.0) ทำงานอย่างไร: 3 ขั้นตอน Print → Debind → Sinter ขั้นที่ 1 — พิมพ์ "Green Part": ฟิลาเมนต์โลหะประกอบด้วยผงสเตนเลส 316L หรือ 17-4 PH ประมาณ 80–90% โดยน้ำหนัก ผสมกับไบน์เดอร์พอลิเมอร์ที่ทำหน้าที่เป็น "พาหะ" ให้วัสดุไหลผ่านหัวฉีดได้เหมือนพลาสติกทั่วไป เครื่องพิมพ์ FFF มาตรฐานที่รองรับ Bowden หรือ Direct Drive ก็สามารถใช้งานได้ ชิ้นงานที่ได้เรียกว่า green part ซึ่งมีขนาดใหญ่กว่าชิ้นงานจริง เพราะต้องเผื่อการหดตัวหลังเผา ขั้นที่ 2 — Debinding: ชิ้นงานถูกแช่ในตัวทำละลาย (สำหรับระบบ catalyst หรือ solvent debinding) เพื่อดึงไบน์เดอร์ส่วนแรกออก เหลือโครงสร้างรูพรุนที่เปราะแต่คงรูป เรียกว่า brown part — ขั้นตอนนี้คือหัวใจที่ตัดสินว่าชิ้นงานจะแตกหรือไม่ในเตา ขั้นที่ 3 — Sintering:…
Read More
Case Study: โรงหล่อที่ลบ pattern ออกจากสมการ — เมื่อ Sand Binder Jetting ตัด lead time งานต้นแบบจาก 8 สัปดาห์เหลือ 5 วัน

Case Study: โรงหล่อที่ลบ pattern ออกจากสมการ — เมื่อ Sand Binder Jetting ตัด lead time งานต้นแบบจาก 8 สัปดาห์เหลือ 5 วัน

Article
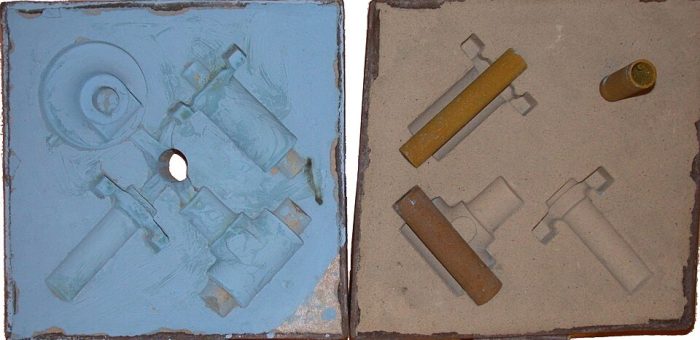
Case Study: โรงหล่อที่ลบคำว่า "แม่พิมพ์" ออกจากปฏิทิน — โรงหล่อโลหะแห่งหนึ่งในนิคมอุตสาหกรรมภาคตะวันออกรับงานหล่อชิ้นส่วนเครื่องจักรครึ่งผลิตภัณฑ์ ปัญหาเดิมที่ทำให้เสียงานมาตลอดคือ ลูกค้าต้องการชิ้นหล่อต้นแบบ 2–3 ชิ้นเพื่อทดสอบการประกอบ แต่กระบวนการเดิมบังคับให้ทำแม่พิมพ์ไม้/โลหะก่อนเสมอ รอคิว 4–8 สัปดาห์ และถ้าทดสอบแล้วต้องแก้ขนาด ก็ต้องเริ่มกระบวนการแม่พิมพ์ใหม่อีกรอบ ลูกค้าหลายรายเลือกส่งงานไปต่างประเทศแทน ปัญหา: Pattern คือ bottleneck ที่ไม่มีใครแก้มา 50 ปี ในการหล่อทรายแบบดั้งเดิม ทุกชิ้นงานเริ่มจากการสร้าง pattern (แบบจำลองของชิ้นงาน) จากไม้ อะลูมิเนียม หรือพลาสติก แล้วบดทรายลงรอบ ๆ เพื่อสร้างโพรงแม่พิมพ์ pattern ต้องเผื่อ contraction allowance ตามโลหะที่หล่อ ต้องมี draft angle ให้ดึงออกได้ และต้องทำ core print สำหรับวางแกนทราย (core) ที่สร้างช่องภายใน — ทั้งหมดนี้คือทักษะช่างแม่พิมพ์ระดับสูงที่หายากขึ้นทุกปี และเป็นต้นทุนคงที่ที่โรงหล่อต้องจ่ายไม่ว่าจะหล่อ 2 ชิ้นหรือ 2,000 ชิ้น แม่พิมพ์ทรายครึ่งบน (cope) ครึ่งล่าง (drag) พร้อม core ทรายสำหรับสร้างช่องภายใน — องค์ประกอบเดิมที่ยังต้องใช้ต่อ แต่ต้นทางการทำ pattern เปลี่ยนไปตลอด | ที่มา: Wikimedia Commons (CC BY-SA 2.0) ทางออก: พิมพ์แม่พิมพ์ทรายโดยไม่ต้องมี pattern โรงหล่อนี้เริ่มนำ เครื่องพิมพ์แม่พิมพ์ทรายขนาดใหญ่ (Sand Binder Jetting) มาใช้ในปี 2024 หลักการคือพิมพ์ทรายผสม binder สะสมชั้นทับชั้นโดยตรงจากไฟล์ CAD กลายเป็นแม่พิมพ์และ core พร้อมใช้งาน — ข้ามขั้นตอนสร้าง pattern ทั้งหมด สำหรับงานต้นแบบ แม่พิมพ์ขนาดกลางพิมพ์เสร็จภายใน 1–3 วัน และเพราะทุกแม่พิมพ์มาจากไฟล์ การแก้ไขดีไซน์รอบที่สองแค่แก้ CAD แล้วกดพิมพ์ใหม่ ไม่ต้องรอช่างแก้แม่พิมพ์ไม้ สิ่งที่เปลี่ยนไม่ใช่แค่ความเร็ว แต่คือ เส้น parting line ที่หายไป — แบบพิมพ์สามารถมี undercut และช่องภายในที่ pattern ดั้งเดิมดึงออกจากทรายไม่ได้ ทำให้วิศวกรรวมชิ้นส่วนหลายชิ้นเป็นชิ้นเดียว ลดจุดร้อยที่เคยเป็นจุดรั่วของงานหล่อแบบประกอบ ชิ้นงานหล่อดิบ (บรอนซ์และอะลูมิเนียม) ก่อนแต่งผิว — คุณภาพผิวของงานพิมพ์ทรายใกล้เคียงงาน no-bake แบบดั้งเดิม | ที่มา: Wikimedia…
Read More