Global Lighthouse Network 2026: ถอดรหัส 223 โรงงานระดับโลก และ Scaling Archetypes ที่โรงงานไทยควรยืมใช้

Global Lighthouse Network 2026: ถอดรหัส 223 โรงงานระดับโลก และ Scaling Archetypes ที่โรงงานไทยควรยืมใช้

Article
223 ประภาคาร 30 ประเทศ และบทเรียนที่โรงงานไทยหยิบไปใช้ได้ ตลอด 8 ปีที่ผ่านมา เครือข่าย Global Lighthouse Network ของ World Economic Forum ทำหน้าที่เหมือน "ห้องทดลองกลางแจ้ง" ของการผลิตโลก — คัดเลือกโรงงานที่พิสูจน์แล้วว่าใช้เทคโนโลยีปฏิวัติอุตสาหกรรม (4IR) สร้างผลลัพธ์ที่วัดได้จริง ไม่ใช่แค่ทำ PoC เก็บไว้โชว์ รายงานฉบับล่าสุด (มกราคม 2026) เผยตัวเลขที่สะท้อนทิศทางของอุตสาหกรรมชัดเจนกว่าที่เคย นั่นคือเครือข่ายเติบโตจาก 16 โรงงานแรก เป็น 223 ไซต์ในกว่า 30 ประเทศ 40 อุตสาหกรรม และหนึ่งในนั้นอยู่ที่ศรีราชา ประเทศไทย ประเด็นที่น่าสนใจที่สุดของรายงานปีนี้ไม่ใช่จำนวนโรงงาน แต่คือ สัดส่วนของ AI ในโซลูชันที่ทำงานจริง: AI เชิงวิเคราะห์และ Machine Learning ถูกฝังอยู่ในเกือบ 62% ของ use case หลัก ขณะที่ Generative AI โตจาก 9% ในปี 2024 เป็น 23% ในปี 2025 และ AI Agent เพิ่งเริ่มต้นที่ 5% — ตัวเลขชุดนี้บอกว่าเรากำลังเปลี่ยนผ่านจาก "โรงงานอัจฉริยะ" ที่รวบรวมข้อมูล ไปสู่ "โรงงานอัจฉริยะเชิงปัญญา" (Cognitive Factory) ที่เรียนรู้และปรับตัวเอง สายการผลิตยุคใหม่ — พื้นที่ทดลองจริงของ 4IR ที่ Lighthouse ทั่วโลกพิสูจน์ผลลัพธ์ (ภาพ: Wikimedia Commons) จาก Pilot Purgatory สู่ Scaling Slump — และทางออก 3 Archetype รายงานชี้ว่าปัญหาของธุรกิจการผลิตส่วนใหญ่ไม่ได้อยู่ที่การเริ่มต้น แต่อยู่ที่การขยายผล หลายโรงงานติดอยู่ใน "Pilot Purgatory" คือทำนำร่องได้แต่ขยายไม่ได้ และเมื่อผ่านจุดนั้นไปได้ก็เจอกับ "Scaling Slump" ระยะที่โซลูชันขยายแล้วผลลัพธ์กลับเพิ่มช้าลงไม่เป็นสัดส่วนกับการลงทุน รายงานแก้ปัญหานี้ด้วยการระบุ 3 รูปแบบของผู้สำเร็จ (Scaling Archetypes): Archetype กลยุทธ์หลัก เหมาะกับใคร 1. Centre of Excellenceรวมผู้เชี่ยวชาญไว้ที่ส่วนกลาง สร้างแพลตฟอร์มร่วมและ playbook แล้วเป็นตัวขับเคลื่อนให้ทุกโรงงานในเครือเครือบริษัทหลายไซต์ มีงบดิจิทัลระดับกลาง 2. Workforce…
Read More
Dark Factory ยุค 2026: เทคโนโลยี 5 ชั้นที่ทำให้โรงงานผลิตต่อเนื่อง 30 วันโดยไม่มีคนเฝ้า

Dark Factory ยุค 2026: เทคโนโลยี 5 ชั้นที่ทำให้โรงงานผลิตต่อเนื่อง 30 วันโดยไม่มีคนเฝ้า

Article
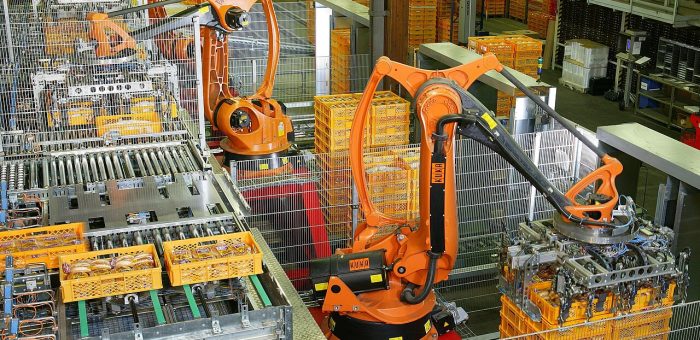
แนวคิดที่กลับมาเป็นข่าวอีกครั้งในปี 2026 คำว่า "Dark Factory" หรือ "Lights-Out Manufacturing" ไม่ใช่แนวคิดใหม่ แต่ในปี 2026 มันกลับมาเป็นหัวข้อสนทนาของวงการผลิตอีกครั้ง เพราะเทคโนโลยีที่จำเป็นต้นทุนต่ำลงและแข็งแรงขึ้นจนแนวคิดนี้เปลี่ยนจาก "การทดลอง" เป็น "กลยุทธ์การแข่งขัน" ของผู้ผลิตจริงหลายราย สิ่งที่เปลี่ยนไปคือชั้นของเทคโนโลยีที่ทำให้โรงงานรันได้โดยไม่ต้องมีคนเฝ้า ทั้งหุ่นยนต์ที่ปรับตัวได้ เซ็นเซอร์ IIoT ที่เข้าถึงง่ายขึ้น และซอฟต์แวร์ orchestration ที่เชื่อมทุกอย่างเข้าด้วยกัน นิยามสั้นๆ: Dark Factory คือโรงงานที่ทำงานโดยไม่ต้องมีคนอยู่หน้างาน เครื่องจักรและหุ่นยนต์จัดการกระบวนการทั้งหมดตั้งแต่ป้อนวัตถุดิบ ประกอบ ตรวจสอบ จนถึงบรรจุ มนุษย์เข้ามาเฉพาะเมื่อต้องดูแลระบบจากระยะไกล หรือทำ maintenance ตามแผน ส่วนชื่อ "มืด" มาจากการที่ไม่ต้องเปิดไฟ เปิดแอร์ หรือสร้างสวัสดิการให้คน จึงประหยัดพลังงานและพื้นที่ได้อีกส่วน หุ่นยนต์อุตสาหกรรมทำงานจัดเรียงสินค้าบนพาเลท — งานซ้ำซากปริมาณมากคือจุดเริ่มต้นที่พบมากที่สุดของ lights-out operation (ภาพ: Wikimedia Commons) โรงงานจริงที่ปิดไฟแล้ว ยังผลิตได้ 30 วัน กรณีศึกษาที่ถูกอ้างถึงมากที่สุดคือโรงงานผู้ผลิตหุ่นยนต์ในเมืองโอชิโนะ ประเทศญี่ปุ่น ซึ่งใช้หุ่นยนต์ประกอบหุ่นยนต์ตัวอื่นด้วยกันเอง โดยมีรายงานว่าสายการผลิตสามารถ รันแบบไม่มีคนเฝ้าต่อเนื่องได้นานถึง 30 วัน จุดยืนคือการออกแบบเครื่องจักรแบบ modular มาตรฐานเดียวกันทั้งไลน์ ควบคุมสภาพแวดล้อมการผลิตอย่างเข้มงวด และใช้ predictive maintenance คาดการณ์ปัญหาล่วงหน้า วิศวกรเข้ามาเฉพาะตามแผนบำรุงรักษาและตรวจสอบ อีกตัวอย่างที่มักถูกพูดถึงคือโรงงานเครื่องใช้ไฟฟ้าในเมืองดรัคเติน ประเทศเนเธอร์แลนด์ ที่ผลิตเครื่องโกนหนวดด้วย หุ่นยนต์ 128 ตัว กับคนเพียง 9 คน ที่ดูแลเรื่องคุณภาพ จุดเด่นคือระบบ modular cell + vision-guided ที่สลับผลิตรุ่นต่างๆ ได้เร็ว และ predictive maintenance ที่เห็นสัญญาณความเสียหายล่วงหน้าถึง 72 ชั่วโมง ขณะที่อุตสาหกรรมเซมิคอนดักเตอร์ 300 มิลลิเมตรคือ dark factory โดยความจำเป็น — คนคือแหล่งปนเปื้อน (contamination) ที่ใหญ่ที่สุดในห้องสะอาด จึงต้องใช้ AMHS (ระบบลำเลียงวัสดุอัตโนมัติ) และ FOUP เคลื่อนย้ายวาเฟอร์ผ่านขั้นตอนนับร้อยโดยไม่มีมือมนุษย์แตะ แขนกลอุตสาหกรรมยุคใหม่ออกแบบให้สอนงานได้ง่ายและปรับเปลี่ยนงานได้เร็ว — เงื่อนไขสำคัญของ hybrid lights-out (ภาพ: Wikimedia Commons) เทคโนโลยีเบื้องหลัง: ชั้นต่อชั้นที่ต้องครบ Lights-out ไม่ได้แปลว่าซื้อหุ่นยนต์มาวางแล้วจบ แต่คือการเรียงชั้นเทคโนโลยีให้ต่อกันครบ ดังนี้: ชั้นเทคโนโลยี หน้าที่ ตัวอย่างเทคโนโลยี 1. Executionทำงานแทนแรงงานคน ทั้งจับ…
Read More
Smart EV Charging ในโรงงาน: วิเคราะห์ผลกระทบจาก EV ไทยโต 120% และกลยุทธ์บริหารโหลด OCPP

Smart EV Charging ในโรงงาน: วิเคราะห์ผลกระทบจาก EV ไทยโต 120% และกลยุทธ์บริหารโหลด OCPP

Article
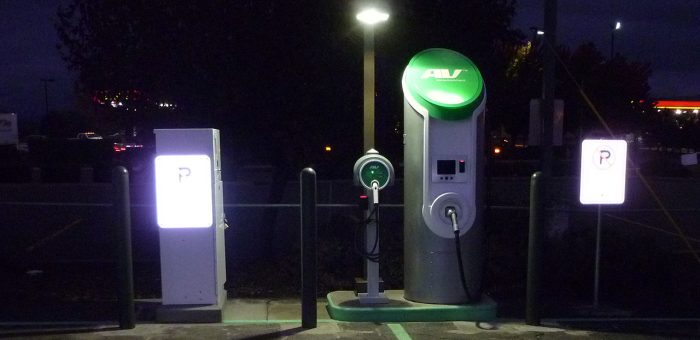
เมื่อพนักงานเริ่มขับ EV มาทำงาน — ค่าไฟก้อนใหม่ที่โรงงานยังไม่ได้เตรียมรับ ตัวเลขจากข้อมูลจดทะเบียนยานยนต์ Q1 ปี 2026 ของไทยบอกเรื่องเดียวกันอย่างชัดเจน: การเปลี่ยนผ่านสู่ยานยนต์ไฟฟ้าไม่ใช่ scenario อีกต่อไป — การจดทะเบียน EV ไตรมาสแรกโตขึ้น 120.5% เพิ่มเป็น 57,108 คัน เทียบปีก่อน และเมื่อรวมกับ HEV ที่โต 29.8% แล้ว กลุ่มขับเคลื่อนไฟฟ้าทุกชนิดครองส่วนแบ่งตลาดรถยนต์นั่งใหม่ถึง 52.0% แล้ว (ที่มา: Proliance, ข้อมูลจดทะเบียน Q1/2026) ขณะที่ EVAT คาดการณ์ตลาด BEV ทั้งปีจะทะลุ 120,000 คัน สำหรับโรงงานอุตสาหกรรม ตัวเลขเหล่านี้แปลว่าอะไร? มันแปลว่า ลานจอดรถของคุณกำลังกลายเป็นโหลดไฟฟ้าใหม่ที่ใหญ่ที่สุดที่โรงงานเคยเจอในรอบหลายสิบปี — และเป็นโหลดที่เข้ามาโดยที่ฝ่ายวิศวกรรมไม่ได้เป็นคนตัดสินใจ แต่มาจากการเลือกรถของพนักงานทีละคัน จุดชาร์จ EV ยามค่ำคืน — เมื่อจำนวนคันเพิ่มขึ้นเป็นสิบ ลานจอดโรงงานจะกลายเป็นโหลดไฟฟ้าขนาดมหาศาลที่ต้องบริหารจัดการ (ภาพ: Wikimedia Commons) คณิตศาสตร์ที่ทำให้วิศวกรนอนไม่หลับ มาคำนวณแบบหยาบ ๆ: ที่ชาร์จ AC ระดับ 7.4 kW หนึ่งตัวเทียบเท่าโหลดของครัวเรือน 2-3 หลัง ทำนายของผู้เชี่ยวชาญด้าน charging infrastructure ชี้ว่า อาคารจอดรถ 50 ช่องที่ติดที่ชาร์จระดับนี้ทุกช่องโดยไม่มีระบบบริหารจัดการ จะต้องการกำลังเข้า (grid connection) ถึง 370 kW — เทียบเท่าโรงงานขนาดเล็กหนึ่งแห่ง เพียงเพื่อลานจอด ปัญหาไม่ได้จบที่ค่าไฟ แต่อยู่ที่ demand charge — ค่าว่าจ้างกำลังไฟฟ้าที่คิดจากค่ากำลังโหลดสูงสุดในรอบบิล (มักเป็นค่าเฉลี่ย 15 นาทีที่สูงที่สุด) พนักงาน 30 คนเสียบปลั๊กพร้อมกันตอน 08:30 ตอนเครื่องจักรกำลังรันเต็มระบบ = ตัวตั้งค่า peak ใหม่ที่คิดเงินทั้งเดือน แม้เหตุการณ์จะเกิดครั้งเดียว คำตอบมีอยู่แล้ว: Smart Charging บนมาตรฐานเปิด ข่าวดีคือนี่ไม่ใช่ปัญหาใหม่ อุตสาหกรรม EV charging มีมาตรฐานเปิดที่โรงงานใช้ประโยชน์ได้ทันที โดยไม่ต้อง lock-in กับผู้ขายรายใด: OCPP (Open Charge Point Protocol) — ภาษากลางระหว่างที่ชาร์จกับระบบบริหารจัดการ (CSMS) กำหนดกลไก Charging Profiles ที่สั่งลด-เพิ่มกำลังชาร์จตามเวลาได้ ตั้งแต่ OCPP 1.6…
Read More
NILM (Non-Intrusive Load Monitoring): อ่านทะลุโหลดไฟฟ้าทั้งโรงงานจากมิเตอร์ตัวเดียวด้วย AI

NILM (Non-Intrusive Load Monitoring): อ่านทะลุโหลดไฟฟ้าทั้งโรงงานจากมิเตอร์ตัวเดียวด้วย AI

Article
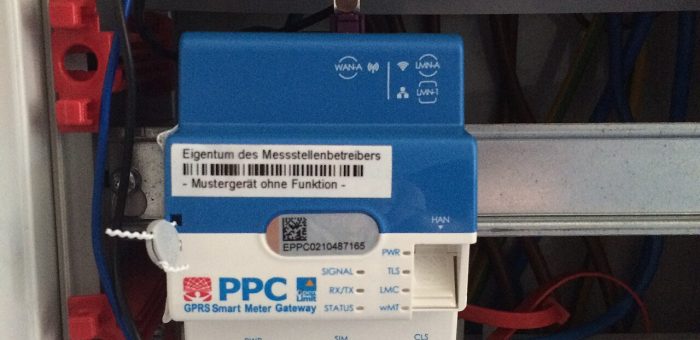
โรงงานของคุณมีมิเตอร์ไฟฟ้ากี่ตัว? คำถามนี้กำลังเปลี่ยนคำตอบด้วย AI คำถามฟังดูง่าย แต่แทบทุกโรงงานในไทยตอบเหมือนกัน — มิเตอร์หลักจากการไฟฟ้าหนึ่งตัว แล้วก็จบ เวลาใบแจ้งค่าไฟขึ้นเลข ฝ่ายวิศวกรรมก็นั่งเทียนหาสาเหตุกันแบบเดา ๆ ว่าเดือนนี้เครื่องจักรตัวไหนกินไฟมากขึ้น คอมเพรสเซอร์? ชิลเลอร์? หรือเตาอบที่ช่วงนี้รันเวลาเพิ่ม? คำตอบที่แท้จริงมักถูกฝังอยู่ในรูปคลื่นของข้อมูลที่เราไม่เคยแยกแยะ NILM (Non-Intrusive Load Monitoring) หรือ Energy Disaggregation คือเทคโนโลยีที่ตอบคำถามนี้โดยไม่ต้องติดมิเตอร์ย่อยทุกเครื่องจักร หลักการคือ อ่านสัญญาณกำลังไฟฟ้ารวมจากจุดเดียว แล้วใช้อัลกอริทึม "แยกสลาย" กลับเป็นโหลดย่อยของแต่ละอุปกรณ์ — เหมือนฟังเพลงประสานเสียงแล้วบอกได้ว่าตอนนี้ใครกำลังร้องเสียงดังเกินใคร Smart Meter Gateway — ประตูข้อมูลพลังงานระดับอุปกรณ์ที่ NILM ใช้เป็นแหล่งสัญญาณ (ภาพ: Wikimedia Commons) ต้นกำเนิดจากงานวิจัยปี 1992 ที่กลับมาฮอตในยุค IIoT แนวคิด NILM เริ่มจากงานวิจัยคลาสสิกของ George Hart แห่ง MIT ในปี 1992 ซึ่งพิสูจน์ว่า "ลายเซ็นไฟฟ้า" (load signature) ของอุปกรณ์แต่ละชนิด — รูปแบบการเปลี่ยนขึ้น-ลงของกำลังจริง (kW) และกำลังปฏิกิริยา (kVAR) ตอนเปิด-ปิด — นั้นแตกต่างกันเพียงพอที่จะใช้ระบุตัวอุปกรณ์ได้ มอเตอร์อินดักชันมี surge สูงตอนสตาร์ท ส่วนเตาความร้อนมีรูปคลื่นแบนราบเป็นขั้นบันได งานวิจัยทบทวนวรรณกรรมชั้นนำ (Kaselimi และคณะ, 2022) แบ่งวิวัฒนาการของ NILM เป็น 3 ยุค: ยุคแรก คือการคิดคณิตศาสตร์พื้นฐานด้วย combinatorial optimization และ factorial hidden Markov model (FHMM), ยุคกลาง คือการทดลอง deep learning อย่าง sequence-to-sequence และ CNN ที่แม่นยำขึ้นบนชุดข้อมูลสาธารณะ และ ยุคปัจจุบัน ที่งานวิจัยหันมาเน้นความ "น่าเชื่อถือได้จริง" (trustworthiness) — ความสามารถถ่ายโอนโมเดลข้ามสถานที่ (transferability) และความซับซ้อนที่ต้องลดลงเพื่อให้รันได้จริงในสภาพแวดล้อมโรงงาน หลักการทำงาน: จากสัญญาณเดียวสู่ N โหลด pipework ของ NILM มี 4 ขั้นตอนหลัก: เก็บสัญญาณ — อ่านค่ากำลังรวมจากมิเตอร์อัจฉริยะหรือ power quality analyzer ที่จุดจ่ายหลัก ความถี่ตั้งแต่ 1 ครั้ง/วินาที (1 Hz)…
Read More
บทวิเคราะห์: Prescriptive Maintenance (RxM) — เมื่อระบบบำรุงรักษาไม่ใช่แค่ทำนาย แต่บอกว่าควรทำอะไร

บทวิเคราะห์: Prescriptive Maintenance (RxM) — เมื่อระบบบำรุงรักษาไม่ใช่แค่ทำนาย แต่บอกว่าควรทำอะไร

Article
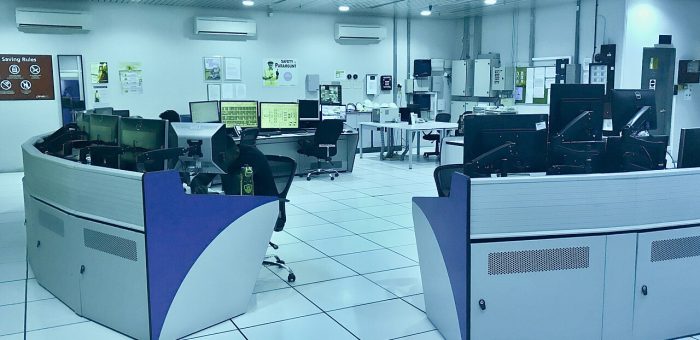
ทุกสายการผลิตเคยเจอคำถามนี้: ระบบแจ้งเตือนว่า "สัญญาณสั่นสะเทือนผิดปกติ" แล้วต่อไปล่ะ? ใครต้องไปดู ต้องซ่อมตอนไหน ถ้ารอก่อนจะเสียผลผลิตเท่าไร ถ้าหยุดเครื่องตอนนี้จะกระทบออร์เดอร์คือไหน — Prescriptive Maintenance (RxM) คือคำตอบที่อุตสาหกรรมกำลังเปลี่ยนไปหาในปี 2026 โดยมีรายงานจาก Hannover Messe ปีนี้ระบุว่า "Predictive Maintenance กำลังกลายเป็น Prescriptive" เป็นหนึ่งใน 12 เทรนด์หลักของปี ห้องควบคุมกลาง — จุดที่การแจ้งเตือนจาก predictive system ต้องถูกแปลงเป็นการตัดสินใจ ซึ่งยังเป็นงานของมนุษย์เต็มตัว (ภาพ: Z22 / Wikimedia Commons, CC BY-SA 4.0) ปัญหาของ Predictive: บอกว่า "จะเกิดอะไร" แต่ไม่บอกว่า "ควรทำอะไร" Predictive Maintenance ที่แข็งแรงแล้วหลายโรงงานยังคงเจอระยะสุดท้ายที่ติดอยู่ที่คน: โมเดลทำนายเก่ง แต่การแปลง prediction ให้เป็นการตัดสินใจยังต้องพึ่งประสบการณ์วิศวกร วิศวกรต้องชั่งน้ำหนักสภาพเครื่องจักรกับตารางผลิต อะไหล่พร้อมหรือไม่ และความสำคัญของสินทรัพย์แต่ละตัว ช่องว่างนี้คือสิ่งที่ RxM มาปิด — จากงานวิเคราะห์เชิงลึกของผู้ให้บริการ CMMS ระดับโลก: "ช่องว่างระหว่างสองกลยุทธ์นี้ไม่ใช่เซ็นเซอร์เพิ่มหรือ dashboard ที่สวยขึ้น แต่คือทีมของคุณได้รับข้อมูลที่ยังต้องตีความ หรือได้รับการตัดสินใจที่ปฏิบัติได้ทันที" RxM ทำงานอย่างไร: 3 ชั้นโครงสร้าง เพื่อให้คำแนะนำที่ "ตัดสินใจแทนได้" ระบบ RxM ต้องมี 3 ชั้นทำงานร่วมกัน ตามการวิเคราะห์ของผู้ให้บริการ CMMS ชั้นนำ: Condition Monitoring หลายโหมดต่อเนื่อง — เก็บสัญญาณ vibration, ultrasound, temperature และ magnetic field ด้วยความละเอียดพอจะเห็น failure signature ระยะต้นทั่วทั้ง fleet เครื่องจักร Automated Diagnostics — ระบุ failure mode เฉพาะเจาะจง ไม่ใช่แค่ "มีบางอย่างเปลี่ยน" การรู้ว่า vibration เพิ่มคือข้อมูล แต่การรู้ว่าแพทเทิร์นนั้นตรงกับ stage-two inner race bearing defect คือจุดเริ่มของการตัดสินใจ Prescription Layer — นำการวินิจฉัยไปชั่งน้ำหนักกับตัวแปรเชิงปฏิบัติการ (ตารางผลิต อะไหล่ในคลัง ความสำคัญของสินทรัพย์ แรงงาน ต้นทุนพลังงาน) แล้วส่งคืนเป็นคำแนะนำเฉพาะพร้อมผลลัพธ์ที่คาดหวัง หลายระบบใช้ digital…
Read More
Case Study: Physical AI ในโรงงานจริง — เมื่อ Georgia Tech ช่วยผู้ผลิตอะไหล่รถยนต์ลด Scrap Rate 50% ใน 45 วัน

Case Study: Physical AI ในโรงงานจริง — เมื่อ Georgia Tech ช่วยผู้ผลิตอะไหล่รถยนต์ลด Scrap Rate 50% ใน 45 วัน

Article
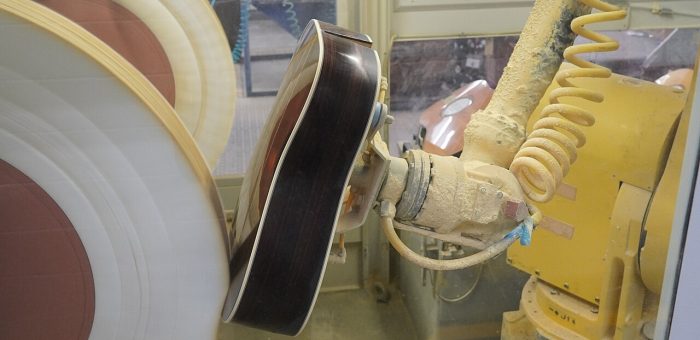
ตลาด PCB ของสหรัฐฯ เหลือเพียง 4% ของโลก และการพึ่งพาการแปรรูปหายากธาตุจากต่างประเทศเพิ่มความเสี่ยงเชิงกลยุทธ์ — นี่คือที่มาของสิ่งที่ Georgia Tech Manufacturing Institute (GTMI) เปิดตัวในปี 2026: สิ่งอำนวยความสะดวกนำร่อง Advanced Manufacturing Pilot Facility (AMPF) สถานที่ใช้ร่วมกันแห่งแรกในมหาวิทยาลัยวิจัยของสหรัฐฯ ที่ "ทำจริง" ในสิ่งที่หน่วยงานรัฐเพิ่งเริ่มให้ทุนวิจัย ผลลัพธ์ที่โดดเด่นที่สุด: อัตราเศษวัสดุเสีย (scrap rate) ของผู้ผลิตอะไหล่รถยนต์รายใหญ่ถูกลดลงครึ่งหนึ่งภายใน 45 วัน แขนกลอุตสาหกรรมทำงานจริงบนไลน์ผลิต — Physical AI ทำให้เครื่องจักรตัดสินใจปรับตัวเองได้ระดับเครื่อง (ภาพ: Henrysz / Wikimedia Commons, CC BY 4.0) ปัญหา: ข้อมูลมีเต็มคลัง แต่ไม่มีใครวิเคราะห์ทันเวลา IAC Group ผู้ผลิตชิ้นส่วนภายในรถยนต์ที่มีโรงงานกระจายทั่วสหรัฐฯ เม็กซิโก และอื่นๆ ประสบปัญหาคลาสสิกของยุค IIoT: "มีข้อมูลการผลิตมหาศาลอยู่แล้ว แต่วิเคราะห์เองไม่ทันการผลิต" — ประธานเจ้าหน้าที่ฝ่ายปฏิบัติการ Tom Boney เล่าว่าบริษัทแข่งขันทุกวันกับโรงงานในภูมิภาคต้นทุนต่ำ และต้องการความช่วยเหลือด้านสมองและพลังคำนวณที่องค์กรสร้างเองไม่ได้ โครงการแรกเลือกกระบวนการผลิตสารยึดติด (adhesive manufacturing) ที่ซับซ้อน ณ โรงงานในเมืองแวนซ์ รัฐแอละแบมา ซึ่งมีข้อมูลการผลิตเก็บมาแล้วมากมาย แต่ขาดทั้งพลังคำนวณและโมเดล AI ที่จะใช้ข้อมูลนั้นแบบเรียลไทม์ วิธีทำ: Physical AI + Mobile Robot ลงพื้นโรงงานจริง ทีมนักวิจัยและนักศึกษาระดับดุษฎีบัณฑิตของ Georgia Tech เชื่อมระบบของสถาบันตรงเข้ากับเครื่องจักรในโรงงาน และทำงานเคียงข้างพนักงานหน้าเครื่อง หัวใจของ AMPF คือการตีพิมพ์ Physical AI สู่สภาพแวดล้อมการผลิตจริง: เรียนรู้เครื่องจักรจากสัญญาณหลากหลาย — ระบบ AI วิเคราะห์สัญญาณออปติคอล ความร้อน เสียง และกระบวนการผลิตนับพันชุดต่อเนื่อง เพื่อหาแพทเทิร์น ปรับปรุงสมรรถนะ และตรวจจับความผิดปกติ เหตุผลที่ต้องทำแบบเรียลไทม์ — การพิมพ์ชิ้นส่วนจากผงโลหะพิเศษราคาสูงยิ่ง หรือซูเปอร์อัลลอยตัวใหม่ที่พัฒนาขึ้นเอง ความล้มเหลวของกระบวนการไม่ใช่ทางเลือกที่ยอมรับได้ คนกำหนดการทดลอง คนแปลผล — ในห้องปฏิบัติการ R&D โปรแกรมเครื่องจักรครั้งเดียวแล้วเปลี่ยนนับล้านครั้ง AI และหุ่นยนต์เคลื่อนที่จัดตารางผลิตและขนย้ายวัสดุอัตโนมัติ ขณะที่มนุษย์คือผู้ออกแบบการทดลองและแปลผล การสาธิต Smart Manufacturing — เชื่อมการค้นพบวัสดุ กระบวนการผลิต และการตรวจสอบคุณภาพไว้ในพื้นที่เดียว (ภาพ: Science and Technology Facilities…
Read More
12 เทรนด์เทคโนโลยีอุตสาหกรรมจาก Hannover Messe 2026: วิเคราะห์จาก 400 บูธ และ 300 สัมภาษณ์ — โรงงานไทยควรเริ่มจากตรงไหน

12 เทรนด์เทคโนโลยีอุตสาหกรรมจาก Hannover Messe 2026: วิเคราะห์จาก 400 บูธ และ 300 สัมภาษณ์ — โรงงานไทยควรเริ่มจากตรงไหน

Article
งาน Hannover Messe 2026 (20–24 เมษายน 2026 เมืองฮาโนเวอร์ ประเทศเยอรมนี) จบไปแล้วหลายเดือน แต่สัญญาณที่ได้จากงานกลับชัดเจนขึ้นเรื่อยๆ ว่าอุตสาหกรรมการผลิตกำลังเปลี่ยนผ่านไปตรงไหน — IoT Analytics ส่งทีมวิเคราะห์ 12 คนลงพื้นที่ เดินสำรวจกว่า 400 บูธ สัมภาษณ์เชิงลึกมากกว่า 300 ราย และสรุปออกมาเป็นรายงาน 197 หน้า ชี้ 12 เทรนด์เทคโนโลยีอุตสาหกรรมสำคัญประจำปี บทความนี้พาไล่ทีละเทรนด์ พร้อมมุมมองว่าโรงงานไทยควรเอาอะไรไปใช้จริง บรรยากาศงาน Hannover Messe — งานแสดงสินค้าอุตสาหกรรมที่ใหญ่ที่สุดในโลก (ภาพ: Olaf Kosinsky / Wikimedia Commons, CC BY-SA 3.0 DE) บริบทปี 2026: ความตึงเครียดระหว่าง AI กับข้อมูลที่เชื่อถือได้ ประเด็นกลางที่ IoT Analytics จับได้จากงานปีนี้คือ "ความตึงเครียด" ระหว่างสองฝั่ง — ผู้ขายเทคโนโลยีรีบผลักดันให้ AI ตัดสินใจอัตโนมัติบนสายการผลิตเพื่อสร้างรายได้ใหม่ ขณะที่คนส่วนใหญ่ในภาคการผลิตยังไม่ได้แก้ปัญหาพื้นฐาน คือ ข้อมูลที่เชื่อถือได้และมีบริบท (contextualized data) ที่จำเป็นต่อการให้ AI ตัดสินใจอย่างปลอดภัย ตัวเลขจากงานสะท้อนภาพนี้ชัด: ผู้เข้าชมราว 110,000 คน และผู้แสดงสินค้าราว 3,000 ราย ต่ำกว่าระดับก่อนโควิด — แต่คุณภาพผู้เข้าร่วมสูงมาก เต็มไปด้วยผู้บริหารระดับสูงด้านวิศวกรรมของกลุ่มอุตสาหกรรมใหญ่ๆ ทั่วโลก ไล่ทีละเทรนด์: 12 สัญญาณจากฮาโนเวอร์ ฮอลล์จัดแสดงสินค้าของงาน — ปีละ 3,000 ผู้แสดงสินค้าจากทั่วโลก (ภาพ: Ra Boe / Wikimedia Commons, CC BY-SA 3.0 DE) # เทรนด์ สิ่งที่เกิดขึ้นจริงบนพื้นงาน ผลกระทบต่อโรงงานไทย 1Agentic AIการคุยกันเลย Generative AI ไปสู่ AI Agent ที่ลงมือทำงานเองในกระบวนการผลิตเริ่มที่งานเอกสารและการจัดตารางผลิตก่อน ยังไม่ต้องรีบปล่อยให้คุมสายการผลิต 2Physical AIML ย้ายจากเซิร์ฟเวอร์ลงสู่เครื่องจักร ตัดสินใจเรียลไทม์ระดับเครื่องงานควบคุมคุณภาพและปรับสภาพเครื่องอัตโนมัติที่ต้องการ latency ต่ำ 3Humanoid Robotเข้าสู่ระยะ Early-stage Pilot ในโรงงานจริงติดตามผลนำร่องต่างประเทศได้ แต่ยังห่างการใช้งานกระจาย 4Industrial Foundation Modelผู้ให้บริการอุตสาหกรรมเริ่มสร้างโมเดล AI เฉพาะโดเมน…
Read More
บทวิเคราะห์: Wearable Data Privacy ในโรงงาน — เมื่อข้อมูลหัวใจคนงานกลายเป็นข้อมูลอ่อนไหวที่ PDPA และ GDPR คุ้มครอง

บทวิเคราะห์: Wearable Data Privacy ในโรงงาน — เมื่อข้อมูลหัวใจคนงานกลายเป็นข้อมูลอ่อนไหวที่ PDPA และ GDPR คุ้มครอง

Article
เมื่อเสื้อกั๊กของคนงานรู้ว่าหัวใจเขาเต้นแรงแค่ไหน คำถามที่ตามมาไม่ใช่เรื่องเทคโนโลยี — แต่เป็นเรื่องสิทธิ อุปกรณ์สวมใส่ (wearables) ในโรงงานเก็บข้อมูลที่ละเอียดที่สุดเท่าที่เคยมีมา: อัตราการเต้นหัวใจ อุณหภูมิผิวหนัง ท่าทางการเคลื่อนไหว ตำแหน่งภายในโรงงาน และในบางระบบแม้แต่รูปแบบการนอนหลับ ข้อมูลเหล่านี้เป็น "ข้อมูลสุขภาพ" ซึ่งกฎหมายหลายฉบับจัดเป็นข้อมูลอ่อนไหว (sensitive data) ที่ต้องดูแลเข้มงวดเป็นพิเศษ บทวิเคราะห์นี้มองปัญหาจากมุมของผู้จัดการโรงงาน: คุณต้องการความปลอดภัยของคนงาน แต่ก็ต้องไม่ก้าวเข้าไปในพื้นที่ส่วนตัวของเขาจนกลายเป็นการเฝ้าระวัง (surveillance) โดยไม่รู้ตัว ข้อมูล biometric จาก wearable คือข้อมูลส่วนบุคคลที่กฎหมายคุ้มครองอย่างเข้มงวด (ภาพ: Wikimedia Commons) เส้นแบ่งระหว่าง Safety Monitoring กับ Surveillance จุดตัดสินอยู่ที่ 3 คำถาม: เก็บอะไร (granularity ของข้อมูล), ใครเห็น (ระดับการเข้าถึง), และเก็บนานแค่ไหน (retention) ระบบที่ออกแบบดีจะตอบทั้งสามข้อได้โดยไม่ต้องลดทอนความปลอดภัย ระบบที่ออกแบบไม่ดีจะเปลี่ยนเป็นเครื่องมือจับผิดพนักงานโดยบังเอิญ — และนั่นคือจุดที่ความไว้วางใจพังลง มิติSafety Monitoring (ถูกกฎหมาย)Surveillance (เสี่ยงละเมิด) วัตถุประสงค์ป้องกันอุบัติเหตุ/heat stroke/บาดเจ็บสะสมวัดผลิตภาพรายบุคคล จับผิดพฤติกรรม granularityสัญญาณเตือนแบบ aggregate/โซนเสี่ยงตำแหน่ง+อัตราหัวใจรายวินาทีตลอดกะ ผู้เห็นข้อมูลเจ้าหน้าที่ความปลอดภัย เห็นเฉพาะ alertหัวหน้าไลน์/HR เห็น raw data ทุกคน Retentionเก็บตามกำหนด compliance แล้วลบ/ทำลายเก็บสะสมไม่จำกัดเพื่อ "ไว้ใช้ภายหลัง" กรอบกฎหมายที่โรงงานไทยต้องรู้ PDPA (พ.ร.บ.คุ้มครองข้อมูลส่วนบุคคล พ.ศ. 2562) PDPA กำหนดว่าองค์กรต้องมีฐานทางกฎหมายในการเก็บ-ใช้-เปิดเผยข้อมูล แจ้งวัตถุประสงค์ชัดเจน และเคารพสิทธิเจ้าของข้อมูล ข้อมูลสุขภาพจัดเป็นข้อมูลอ่อนไหวที่ต้องมีมาตรการคุ้มครองเป็นพิเศษ จุดที่มักพลาดตามคำแนะนำของผู้ประกอบวิชาชีพกฎหมายข้อมูล: การขอความยินยอมแบบ "เหมารวม" ทั้งที่บางกรณีใช้ฐานอื่นได้, ลืมทำสัญญากับผู้ประมวลผลข้อมูลภายนอก (เช่น ผู้ให้บริการคลาวด์) และไม่มีกระบวนการรองรับเมื่อพนักงานขอใช้สิทธิ GDPR (สำหรับโรงงานที่ส่งข้อมูลกลับสำนักงานใหญ่ยุโรป) บริษัทในเครือต่างชาติมักส่งข้อมูลพนักงานข้ามประเทศ ซึ่งมีเงื่อนไขเพิ่มเติมเรื่อง cross-border transfer และต้องสอดคล้องกับนโยบายกลุ่มบริษัท หลักการสำคัญที่ต้องยึด: lawfulness, fairness, transparency และ data minimization — เก็บเท่าที่จำเป็นเท่านั้น โรงงานที่มีสำนักงานใหญ่ในยุโรปต้องประเมินผลกระทบจาก GDPR ต่อระบบ wearable ด้วย (ภาพ: Wikimedia Commons) 6 หลักปฏิบัติสำหรับระบบ Wearable ที่คนงานไว้วางใจ Data Minimization by Design: กำหนดตั้งแต่วันแรกว่าเก็บอะไรบ้าง — เช่น เก็บเฉพาะ "สถานะเข้าโซนเสี่ยง" แทนพิกัดรายวินาที ยิ่งเก็บน้อย ความเสี่ยงยิ่งลด Aggregation ก่อนแสดงผล:…
Read More
Case Study: Heat Stress Monitoring ด้วย WBGT — เมื่อ 90% ของจุดวัดในโรงงานเหล็กสูงกว่าเกณฑ์ ACGIH และระบบเซ็นเซอร์ช่วยได้อย่างไร

Case Study: Heat Stress Monitoring ด้วย WBGT — เมื่อ 90% ของจุดวัดในโรงงานเหล็กสูงกว่าเกณฑ์ ACGIH และระบบเซ็นเซอร์ช่วยได้อย่างไร

Article
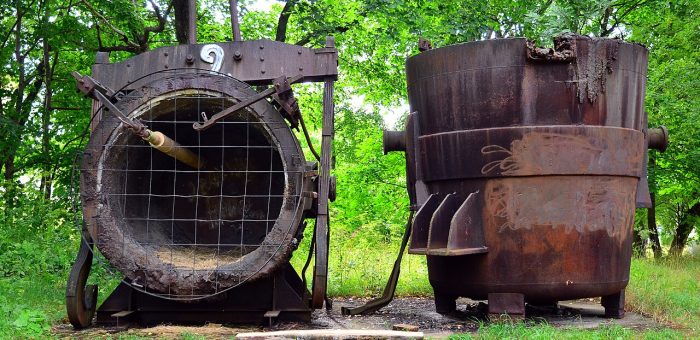
กรณีศึกษาจากโรงงานที่อุณหภูมิลมปกติ แต่คนงานล้มเห็นเป็นเรื่องธรรมดา — งานวิจัยจากโรงงานเหล็กบูรณาการแห่งหนึ่งในอินเดียตอนใต้ ตีพิมพ์ในฐานข้อมูล ScienceDirect เผยตัวเลขที่ทำให้วิศวกรความปลอดภัยหลายคนต้องหยุดอ่าน: ค่า WBGT 90% ของจุดวัดทั้งหมด สูงกว่าเกณฑ์ Threshold Limit Values ของ ACGIH ระหว่างการผลิตปกติ และอุณหภูมิ globe ที่จุดเตาโค้กแตะระดับ 67.6°C ทั้งที่อากาศรอบข้างดูเป็น "เพียงอุ่น" คำถามคือ ทำไมเทอร์โมมิเตอร์ธรรมดาจับอันตรายนี้ไม่ได้เลย และระบบ wearable แบบใดที่เปลี่ยนสถานการณ์นี้ได้จริง งานเทน้ำโลหะ: ความร้อนแผ่รังสีจากเตาคือภัยที่เทอร์โมมิเตอร์ธรรมดาวัดไม่เจอ (ภาพ: Wikimedia Commons) Problem: ทำไมอุณหภูมิอากาศไม่ใช่ตัวชี้วัดที่ถูกต้อง WBGT (Wet Bulb Globe Temperature) คือดัชนีที่ถูกใช้โดย OSHA, NIOSH, ACGIH และมาตรฐานสากล ISO 7243 เพราะมันรวมปัจจัย 4 อย่างที่ก่อ heat illness จริง: อุณหภูมิอากาศ ความชื้น ความร้อนแผ่รังสี และการเคลื่อนไหวของอากาศ สูตรคำนวณคือ: WBGT (in/out door) = 0.7×Tw + 0.2×Tg + 0.1×Ta WBGT (indoor, no solar) = 0.7×Tw + 0.3×Tg Tw = wet bulb (ความชื้น+การระเหย) | Tg = globe (รังสีความร้อน) | Ta = dry bulb (อากาศ) ปัญหาของโรงงานเหล็กคือ ความร้อนแผ่รังสีจากเตาและโลหะเหลว — ไม่ใช่อากาศ — คือตัวฆ่าตัวจริง เทอร์โมมิเตอร์ธรรมดาวัดแค่ Ta จึงพลาดภัยทั้งหมดที่ซ่อนอยู่ใน Tg ผลการวัดจริงจากงานวิจัยช่วง WBGT 27.2–41.7°C ทำให้เห็นว่าโซนหน้างานเกือบทั้งหมดเกินเกณฑ์: โซนงานWBGT ที่วัดได้Globe Temp สูงสุดสถานะ vs เกณฑ์ ACGIHWork-Rest บังคับ เตาโค้ก35–41.7°C67.6°Cเกินทุกเกณฑ์50% งาน / 50% พักขั้นต่ำ รอบเตา blast furnace32–40°C55–65°Cเกินทุกเกณฑ์25% งาน / 75% พัก (งานหนัก) โซนเทน้ำโลหะ/หน้าเตาหลอม30–38°C45–55°Cเกินเกณฑ์งานหนักตาม work-rest schedule…
Read More
Smart Textiles ในงาน PPE อุตสาหกรรม: เมื่อเสื้อผ้ากลายเป็นเครือข่ายเซ็นเซอร์ — วิเคราะห์ E-Textiles จากเส้นใยนำไฟฟ้าถึงพลังงานจากการเคลื่อนไหว

Smart Textiles ในงาน PPE อุตสาหกรรม: เมื่อเสื้อผ้ากลายเป็นเครือข่ายเซ็นเซอร์ — วิเคราะห์ E-Textiles จากเส้นใยนำไฟฟ้าถึงพลังงานจากการเคลื่อนไหว

Article
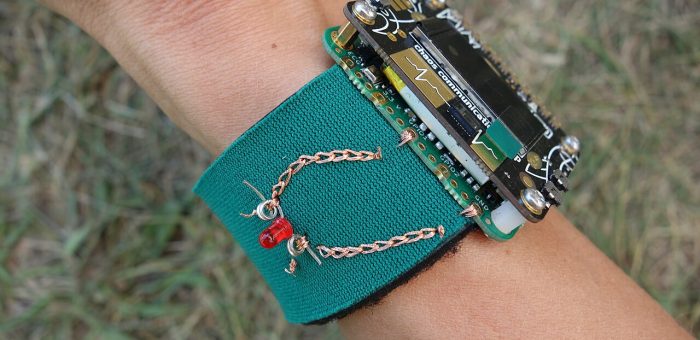
เสื้อผ้าที่คุณสวมใส่ทำงานในโรงงาน กำลังจะกลายเป็น "เซ็นเซอร์ชุดหนึ่ง" — Smart Textiles หรือสิ่งทออัจฉริยะ คือการผสานเส้นใยนำไฟฟ้า ตัวเก็บประจุ และวงจรยืดหยุ่นเข้าไปในเนื้อผ้า PPE จนกลายเป็นอุปกรณ์ IoT ที่สวมใส่ได้ทั้งตัว ต่างจาก Smartwatch หรือแถบติดตามที่เป็น "ก้อน" แขวนไว้บนร่างกาย E-Textiles ซ่อนอิเล็กทรอนิกส์ไว้ในเส้นด้าย ทำให้คนงานสวมใส่ได้ทั้งกะโดยไม่รู้สึกว่ากำลังแบกอุปกรณ์เพิ่ม ตลาด Smart Textiles ทั่วโลกเติบโตจาก 2.41 พันล้านดอลลาร์สหรัฐในปี 2025 เป็น 5.56 พันล้านดอลลาร์ในปี 2030 หรือ CAGR 18.2% ตามรายงานของ MarketsandMarkets — โดย segment อุตสาหกรรมและความปลอดภัยเป็นกลุ่มที่เติบโตเร็วที่สุดกลุ่มหนึ่ง เพราะแรงกดดันด้านกฎหมายความปลอดภัยและปัญหาแรงงานสูงวัยกำลังบีบให้โรงงานทุกแห่งต้องหันมาใช้ข้อมูลจากร่างกายคนงานจริง ไม่ใช่การสุ่มตรวจเป็นครั้งคราว ตัวอย่าง E-Textile: วงจรอิเล็กทรอนิกส์ที่ปัก/ทอเข้ากับเส้นใยบนเนื้อผ้า (ภาพ: Wikimedia Commons) สถาปัตยกรรมของ Smart Textiles มี 3 ระดับ วิศวกรที่วางแผนใช้งานต้องเข้าใจก่อนว่า "ผ้าอัจฉริยะ" ไม่ได้มีแบบเดียว แต่แบ่งตามระดับการรวมอิเล็กทรอนิกส์เป็น 3 แบบ: ระดับลักษณะข้อดีข้อจำกัด Passive Smart Textileผ้ารับรู้สภาพแวดล้อมเท่านั้น เช่น เส้นใยกันความร้อน UV-blockingทนทาน ซักได้ ไม่ต้องจ่ายไฟไม่ส่งข้อมูลออกมา Active Smart Textileมีเซ็นเซอร์ + actuator เช่น ผ้าทำความร้อนอัตโนมัติ ผ้าวัด ECGเก็บข้อมูลจริง ปรับตัวได้ต้องมีแหล่งจ่ายไฟและการเชื่อมต่อ Ultra Smart Textileผสาน AI ในตัว ตัดสินใจเอง เช่น ปลดปล่อยความเย็นเมื่อพยากรณ์ heat strokeป้องกันภัยล่วงหน้าแบบ proactiveต้นทุนสูง ต้องออกแบบระบบนิรภัย เทคโนโลยีหลักที่ทำให้ผ้า "ฉลาด" ได้ 1. เส้นใยนำไฟฟ้า (Conductive Fiber) หัวใจคือเส้นใยที่นำไฟฟ้าได้ เช่น เส้นใยสแตนเลสผสมโพลีเอสเตอร์ หรือเส้นด้ายเคลือบเงิน (silver-coated yarn) ที่ให้ค่าความต้านทานต่ำแต่ยังซักได้หลายสิบรอบ การเลือกใยนำไฟฟ้ากับงานอุตสาหกรรมต้องดูจำนวนรอบการซัก–สวมใส่ (wash cycles) และความทนต่อเหงื่อเกลือ ซึ่งกัดกร่อนเคลือบเงินได้ 2. การปักวงจร (Embroidered Electronics) เทคโนโลยีปักดิจิทัลช่วยให้วางวงจรบนผ้าได้เหมือน PCB แบบยืดหยุ่น — ต้นทุนต่อชิ้นต่ำกว่าการพิมพ์ และแก้ pattern ได้เร็ว เหมาะกับการผลิตจำนวนน้อยหลากหลายรุ่น ซึ่งเป็นจุดแข็งของผู้ผลิตสิ่งทอไทยที่ทำ custom PPE อยู่แล้ว 3.…
Read More