4-20mA และ HART Protocol: คู่สัญญาณเก่าแก่ที่ยังครองโรงงาน — และชั้นข้อมูลวินิจฉัยที่ถูกปล่อยให้เงียบมานาน

4-20mA และ HART Protocol: คู่สัญญาณเก่าแก่ที่ยังครองโรงงาน — และชั้นข้อมูลวินิจฉัยที่ถูกปล่อยให้เงียบมานาน

Article
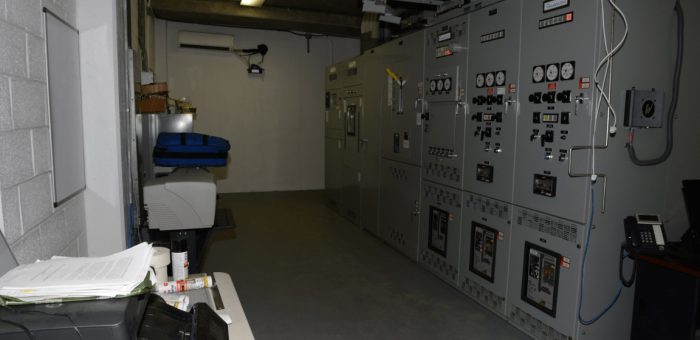
เซ็นเซอร์ตัวหนึ่งบนท่อวัดอัตราการไหลส่งค่าผิดปกติมา 3 สัปดาห์ ก่อนที่ทีมซ่อมบำรุงจะรู้ตัวว่าปัญหาไม่ได้อยู่ที่ตัวเซ็นเซอร์ แต่อยู่ที่ขั้วไฟฟ้าของมาตรวัดแม่เหล็ก (magnetic flowmeter) ที่ถูกเคลือบด้วยตะกอนจากน้ำเสีย ถ้าหน่วยงานนั้นใช้เซ็นเซอร์แบบ Smart Transmitter ที่สื่อสารด้วยโปรโตคอล HART พวกเขาจะเห็นสถานะ "Electrode Coating" ใน Diagnostic Register ตั้งแต่สัปดาห์แรก โดยไม่ต้องรอให้ค่า 4-20mA เพี้ยนจนกระทบกระบวนการผลิต นี่คือเหตุผลที่ลูปกระแส 4-20mA ซึ่งเกิดก่อนหน้า IIoT หลายสิบปี ยังคงเป็นสะพานเชื่อมระหว่างเซ็นเซอร์กับระบบควบคุมมาจนถึงปี 2026 และเหตุผลที่ HART ที่ซ่อนตัวอยู่บนสายคู่นั้น คือกุญแจสำคัญที่จะทำให้โรงงานเก่าส่งข้อมูลสุขภาพอุปกรณ์เข้าสู่ยุค IIoT ได้ โดยไม่ต้องรื้อสายใหม่ทั้งหมด ทำไม 4-20mA ถึงยังไม่ตายในยุค IIoT หลายคนคิดว่าเมื่อมี IO-Link, wireless และ single-pair Ethernet ลูปกระแสแบบแอนะล็อกควรจะเกษียณแล้ว แต่ตัวเลขบอกตรงกันข้าม การวิเคราะห์ตลาดของ ARC Advisory Group พบว่าเครื่องมือวัดที่ติดตั้งใหม่ใน process industry ยังคงมากกว่าครึ่งเป็นแบบ 4-20mA และเมื่อรวมฐานติดตั้งเดิมทั่วโลกแล้ว สัดส่วนนี้สูงกว่า 70% ทำไมถึงเป็นเช่นนั้น: ทนทานต่อสัญญาณรบกวน: สัญญาณเป็นกระแส ไม่ใช่แรงดัน ค่าความต้านทานของสายยาว 500 เมตรจึงไม่ทำให้ค่าเพี้ยน ต่างจากสัญญาณ 0-10V ที่ตกตามระยะทางตรวจสอบสายขาดได้: กระแสต่ำสุดคือ 4mA ไม่ใช่ 0 ถ้าอ่านได้ 0mA แปลว่าลูปขาด ทำให้แยกค่าเซ็นเซอร์ต่ำสุดออกจากสายเสียได้ทันทีจ่ายไฟสองหน้าที่: กระแส 4mA นั้นเองถูกใช้เป็นไฟเลี้ยงเซ็นเซอร์พร้อมกับส่งสัญญาณบนสายคู่เดียว (2-wire loop-powered) ลดการเดินสายลงครึ่งหนึ่งปลอดภัยในโซนอันตราย: เทคนิค intrinsic safety ที่จำกัดพลังงานในสาย ทำให้ใช้ได้ในพื้นที่ Zone 0 โดยไม่ต้องใช้ตู้แรงดันสูง วิศวกรไฟฟ้ากำลังตรวจสอบตู้ควบคุมและการเดินสาย ซึ่งเป็นจุดเชื่อมต่อที่สัญญาณ 4-20mA จากฟีลด์เข้าสู่โมดูลอินพุตแอนะล็อกของ PLC (ภาพ: Wikimedia Commons) HART คืออะไร: ดิจิทัลบนแอนะล็อก HART (Highway Addressable Remote Transducer) วางสัญญาณดิจิทัล FSK (Frequency Shift Keying) ที่ความถี่ 1200 Hz และ 2200 Hz ทับบนสัญญาณแอนะล็อก 4-20mA บนสายเดียวกัน โดยสัญญาณ FSK มีค่าเฉลี่ยเป็นศูนย์ จึงไม่รบกวนค่าแอนะล็อกที่ DCS อ่านอยู่ เท่ากับว่าเราได้สองโลกในสายเดียว…
Read More
How-to ออกแบบตู้ควบคุมตาม IEC 61439: จาก Rated Diversity Factor ถึง Temperature Rise Verification ที่วิศวกรต้องรู้

How-to ออกแบบตู้ควบคุมตาม IEC 61439: จาก Rated Diversity Factor ถึง Temperature Rise Verification ที่วิศวกรต้องรู้

Article
ตู้ควบคุมไฟฟ้าแล้วเสร็จสวยงาม ส่งมอบงานได้ตรงกำหนด แต่หกเดือนถัดมาเทอร์มินัลจุดต่อหลวม คอนแทคเตอร์ร้อนผิดปกติ และเซ็นเซอร์แอนะล็อกอ่านค่ากระโดด ปัญหาแบบนี้แทบทั้งหมดไม่ได้เกิดจากอุปกรณ์เสีย แต่เกิดจากการออกแบบและประกอบตู้ที่ไม่ผ่านการตรวจสอบตามมาตรฐาน บทความนี้เป็นคู่มือฉบับวิศวกร สรุปขั้นตอนออกแบบและตรวจรับตู้ควบคุมแรงต่ำให้สอดคล้องกับมาตรฐานสากล IEC 61439 ทีละขั้น IEC 61439 คืออะไร และเปลี่ยนอะไรจาก IEC 60439 มาตรฐาน IEC 61439 แทนที่ IEC 60439 ที่ใช้มากว่าสามทศวรรษ โดยเปลี่ยนปรัชญาการรับรองจาก "การทดสอบตามตัวเลือก (type testing)" มาเป็นการพิสูจน์ด้วยการออกแบบและการตรวจสอบร่วมกัน (design and verification) แบ่งเป็น 2 วิธีคือการทดสอบ (testing) การเปรียบเทียบกับการออกแบบอ้างอิงที่ทดสอบแล้ว (comparison with a tested reference design) และการประเมินด้วยการวัดหรือคำนวณ (assessment by measurement or calculation) ผู้ประกอบตู้จึงเลือกวิธีที่คุ้มค่าที่สุดต่อโครงการได้ โดยไม่ต้องทดสอบทุกการจัดวางใหม่ โครงสร้างมาตรฐานแบ่งเป็น 2 ส่วนหลัก คือ IEC 61439-1 กฎทั่วไป และ IEC 61439-2 สำหรับตู้ควบคุมกำลัง (power switchgear and controlgear assemblies) ซึ่งเป็นส่วนที่โรงงานอุตสาหกรรมไทยพบมากที่สุด นอกจากนี้ยังมีส่วนขยายสำหรับตู้ที่คนที่ไม่ใช่ช่างเข้าถึงได้ (-3) และตู้สำหรับไซต์ก่อสร้าง (-5) อีกด้วย ตู้ Motor Control Center (MCC) ตู้หนึ่งในสายการผลิต การตรวจรับตาม IEC 61439 ช่วยยืนยันว่าอุณหภูมิภายใน ความแข็งแรงเชิงกล และระยะฉนวน อยู่ในเกณฑ์ที่ออกแบบไว้จริง (ภาพ: Wikimedia Commons) ขั้นตอนที่ 1: กำหนดด้วยลบและกระแสใช้งานจริง (Rating and Duty) จุดเริ่มต้นของการออกแบบที่ถูกต้องคือการกำหนดค่ากระแสใช้งานให้สอดคล้องกับโหลดจริง ไม่ใช่เลือกเทอร์มินัลใหญ่สุดแล้วคิดว่าปลอดภัย ค่าที่ต้องระบุให้ครบได้แก่: Rated current (InA): กระแสของแถววงจร (circuit) และของตู้ทั้งตู้ พร้อมข้อมูลว่ากำหนดที่กระแสกระจายหรือกระแสวงจรหลักRated diversity factor (RDF): ตัวคูณที่บอกว่าโหลดทั้งหมดจะพร้อมกันกี่เปอร์เซ็นต์จริง เช่น 0.7 หมายถึงออกแบบให้ทน 70% ของผลรวมกระแสพร้อมกัน ค่านี้ต้องระบุบน nameplate ของตู้Rated peak withstand current (Ipk): ค่ากระแสความเค้นสั้นที่ตู้ต้องทนได้ ปกติกำหนดเป็นสัดส่วนของกระแสลัดวงจร เช่น n = 10 หรือ 20…
Read More
Reinforcement Learning ในโรงงาน: เมื่อ AI ไม่ใช่ทำนาย แต่ลงมือควบคุมระบบจริง — จาก Reward Function ถึง Safety Layer

Reinforcement Learning ในโรงงาน: เมื่อ AI ไม่ใช่ทำนาย แต่ลงมือควบคุมระบบจริง — จาก Reward Function ถึง Safety Layer

Article
หลายโรงงานที่เราเจอในประเทศไทยมีปัญหาเดียวกัน — ระบบทำความเย็น ระบบปรับอากาศ หรือชุดหม้อไอน้ำ ถูกตั้งค่าพารามิเตอร์ไว้ตั้งแต่วัน commissioning แล้วก็ไม่เคยถูกปรับอีกเลย ทั้งที่โหลดจริงเปลี่ยนไปตลอดเวลา ทั้งจากฤดูกาล สูตรการผลิต และปริมาณคำสั่งผลิต บทความนี้เราจะเจาะลึกว่า Reinforcement Learning (RL) จะเข้ามา "เรียนรู้" วิธีควบคุมที่ดีที่สุดจากข้อมูลจริงของโรงงานคุณเองได้อย่างไร และทำไมมันถึงไม่ใช่แค่ hype แต่เป็นเทคโนโลยีที่ถูกพิสูจน์แล้วในงานจริงมานานกว่า 8 ปี RL ต่างจาก AI แบบที่โรงงานเคยใช้อย่างไร งาน AI ส่วนใหญ่ในโรงงานตอนนี้คือการ "ทำนาย" — ทำนายว่าแบริ่งจะพังเมื่อไหร่ ทำนายว่าชิ้นงานจะเสียหรือไม่ แต่ RL ไม่ได้ทำนาย RL ทำหน้าที่ ตัดสินใจลงมือทำ โดยตอบคำถามว่า "ถ้าสถานการณ์เป็นแบบนี้ ควรตั้งค่าอะไรเท่าไหร่ถึงจะดีที่สุดในระยะยาว" กลไกหลักของ RL คือการเรียนรู้ผ่านการลองผิดลองถูกภายใต้กรอบที่เรียกว่า Markov Decision Process (MDP) — ตัวควบคุม (agent) สังเกตสถานะปัจจุบัน เช่น อุณหภูมิน้ำเย็น โหลด แรงดัน แล้วเลือก action เช่น ปรับความถี่ปั๊ม เปิด-ปิด chiller จากนั้นระบบให้ reward กลับมา (เช่น พลังงานที่ประหยัดได้ในชั่วโมงนั้น) และวนซ้ำแบบนี้หลายล้านครั้งจนโมเดลเรียนรู้นโยบาย (policy) ที่ดีที่สุด แผนภาพวงจรการเรียนรู้ของ RL: agent สังเกต state → เลือก action → รับ reward → ปรับ policy (ภาพ: Wikimedia Commons, CC) กรณีศึกษาที่เปลี่ยนเกม: ระบบทำความเย็น Data Center ตัวอย่างที่ถูกอ้างถึงมากที่สุดคือโครงการนำร่องปี 2016 ของบริษัทเทคโนโลยีระดับโลกที่นำ Deep RL มาควบคุมระบบทำความเย็นของ data center ของตัวเอง ผลลัพธ์คือพลังงานที่ใช้ในส่วน cooling (PUE ลดลงจาก 1.12 เหลือ 1.10) โดยระบบปรับพารามิเตอร์หลายสิบตัวพร้อมกันที่มนุษย์ทำได้ยาก เพราะตัวแปรทั้งหมด interlock กันหมด ต่อมาปี 2018 มีการต่อยอดให้ระบบส่งคำสั่งควบคุมโดยตรงสู่ระบบจริงทุก 5 นาทีอัตโนมัติ กลายเป็น "operator ที่ไม่มีวันเหนื่อย" ที่คอยหาจุด sweet spot ของระบบตลอด 24 ชั่วโมง ระบบทำความเย็นคือ…
Read More
Wi-Fi HaLow (IEEE 802.11ah): Wi-Fi Sub-GHz ระยะกิโลเมตรสำหรับ IIoT — เมื่อ LoRaWAN ช้าเกิน แต่ Wi-Fi ปกติถึงไม่หมด

Wi-Fi HaLow (IEEE 802.11ah): Wi-Fi Sub-GHz ระยะกิโลเมตรสำหรับ IIoT — เมื่อ LoRaWAN ช้าเกิน แต่ Wi-Fi ปกติถึงไม่หมด

Article
Wi-Fi ของโรงงานที่ทะลุไปไกลกว่าที่คิด ทุกครั้งที่ทีมงาน Honey Corporation เข้าไปสำรวจหน้างานลูกค้าอุตสาหกรรม เรามักพบว่าปัญหาอันดับหนึ่งของการวางระบบเซ็นเซอร์ไร้สายไม่ใช่ตัวเซ็นเซอร์ แต่คือ การเชื่อมต่อ — โรงงานหนึ่งแห่งอาจมีท่อส่งวัสดุยาวเหยียดหลายกิโลเมตร คลังวัตถุดิบกลางแจ้ง หรือโรงเรือนเพาะปลูกที่อยู่นอกรัศมี Wi-Fi ปกติ ในขณะที่ LPWAN อย่าง LoRaWAN ตอบโจทย์ระยะไกลได้ดี แต่แลกมากับความเร็วหลัก kbps และ topology ที่ต้องมี gateway แปลงโปรโตคอล มาตรฐาน Wi-Fi HaLow (IEEE 802.11ah) คือคำตอบที่อยู่ตรงกลาง — วิศวกรหลายคนยังไม่คุ้นเคย เพราะมันถูกออกแบบมาเพื่อ IoT โดยเฉพาะตั้งแต่ต้น ไม่ใช่ Wi-Fi ที่ถูกดัดแปลงให้ประหยัดพลังงานในภายหลัง ภาพประกอบ: HaLow AP เดียวดูแลเซ็นเซอร์หลายพันโหนดในรัศมีระดับกิโลเมตรผ่านคลื่น Sub-GHz — ภาพโดยทีมงาน Honey Corporation เจาะลึกเทคนิค: ทำไม Sub-GHz + แบนด์วิดท์แคบถึงไกลกว่า หัวใจของ HaLow อยู่ที่การใช้ย่านความถี่ Sub-GHz (902–928 MHz ในสหรัฐ / 920–923 MHz ในไทย) แทนย่าน 2.4 GHz หรือ 5 GHz ของ Wi-Fi ปกติ ผลลัพธ์ที่ได้คือ: Path Loss ต่ำกว่า — คลื่นความถี่ต่ำเสื่อมสภาพน้อยกว่า และทะลุโครงสร้างโลหะของอาคารอุตสาหกรรมได้ดีกว่า แบนด์วิดท์ช่องแคบ (1/2/4/8/16 MHz) — ความหนาแน่นของพลังงานต่อ Hz สูง ทำให้รับส่งได้ในสภาพสัญญาณอ่อน (low SNR) ที่ Wi-Fi ปกติทำไม่ได้ Tone Spacing แคบของ OFDM — ออกแบบให้ประหยัดพลังงานและทนสัญญาณรบกวน ซึ่งเป็นสภาพแวดล้อมปกติของสนามจริง Relay และ Sector Antenna — ขยายระยะเป็นหลายเท่าได้โดยไม่ต้องเปลี่ยนมาตรฐาน ตัวเลขอ้างอิงจากผู้ผลิตชิพรายใหญ่: HaLow SoC รุ่นใหม่ทำความเร็วสูงสุดได้ ~43 Mbps ส่วน AP เชิงพาณิชย์บางรุ่นอ้างระยะ 1–3 กิโลเมตร และรองรับ 1,000+ โหนดต่อ AP — เป็นจุดสมดุลที่ LoRaWAN ให้จำนวนโหนดได้ใกล้เคียง แต่ความเร็วต่ำกว่าหลายเท่าตัว คุณสมบัติ Wi-Fi…
Read More
EtherNet/IP และ CIP: เจาะลึกโปรโตคอล Industrial Ethernet ที่ครองโรงงานอเมริกาเหนือ — จาก Producer/Consumer Model ถึง DLR Redundancy

EtherNet/IP และ CIP: เจาะลึกโปรโตคอล Industrial Ethernet ที่ครองโรงงานอเมริกาเหนือ — จาก Producer/Consumer Model ถึง DLR Redundancy

Article
ทำไมโรงงานจำนวนมากจึงเลือก EtherNet/IP หนึ่งในคำถามที่ทีมวิศวกรของ Honey Corporation ถูกถามบ่อยที่สุดจากโรงงานที่กำลังอัปเกรดระบบคือ "ควรเลือก Industrial Ethernet ตระกูลไหนดี" คำตอบขึ้นอยู่กับ ecosystem ของอุปกรณ์ที่ใช้อยู่ แต่มีอยู่หนึ่งตัวเลือกที่ครองส่วนแบ่งตลาดโรงงานในอเมริกาเหนือสูงมากและพบได้ทั่วไปในอุตสาหกรรมยานยนต์ เครื่องดื่ม และบรรจุภัณฑ์ทั่วโลก นั่นคือ EtherNet/IP — ระบบที่ใช้ Ethernet มาตรฐานเดียวกับที่แผนกไอทีใช้ แต่เติมชั้นแอปพลิเคชันอุตสาหกรรมชื่อ CIP (Common Industrial Protocol) ที่ดูแลโดยองค์กรมาตรฐานเปิด ODVA จุดขายจริงของ EtherNet/IP ไม่ใช่ความเร็วสูงสุด แต่คือ Producer/Consumer Model — ตัวควบคุมหนึ่งตัวประกาศ (publish) สถานะ I/O เพียงครั้งเดียว อุปกรณ์หลายตัวรับฟังได้พร้อมกันผ่าน multicast ทำให้ปริมาณข้อมูลบนสายไม่เพิ่มตามจำนวยผู้รับ ต่างจากโมเดล Source/Destination แบบเก่าที่ต้องส่งซ้ำทุกคู่สนทนา ภาพประกอบ: สถาปัตยกรรม CIP แยกบริการ I/O, Safety, Motion และ Sync เป็นชั้นบน ก่อนลงมาที่ TCP/UDP และ Ethernet มาตรฐาน — ภาพโดยทีมงาน Honey Corporation CIP: โปรโตคอลแอปพลิเคชันที่อยู่เหนือสื่อส่ง สิ่งที่ทำให้ CIP ต่างจากโปรโตคอลอุตสาหกรรมอื่นคือ มันไม่ผูกกับสื่อส่งใดสื่อส่งหนึ่ง CIP ถูกออกแบบให้ทำงานบน EtherNet/IP (TCP/UDP), DeviceNet (บน CAN) และ ControlNet มาแต่แรก ทำให้วัตถุ (Object Model) และชุดคำสั่ง (Services) เหมือนกันหมด วิศวกรที่ย้ายมาจากระบบเก่าจึงไม่ต้องเรียนรู้ใหม่ทั้งหมด ชั้นของระบบ บทบาทใน EtherNet/IP หมายเหตุ CIP Application Layerกำหนด Object Model, Class/Instance และบริการเช่น Get/Set Attribute, I/O Connectionมาตรฐานเปิดของ ODVA Encapsulation (Transport)TCP port 44818 สำหรับ Explicit Messaging และ UDP port 2222 สำหรับ Implicit I/Oเป็น well-known port ที่ไฟร์วอลลารู้จัก Ethernet / Networkเฟรม IEEE 802.3 มาตรฐาน + VLAN…
Read More
Case Study: Satellite IoT แบบ NTN พาเซ็นเซอร์ 400 จุดข้ามพื้นที่ไร้สัญญาณ — จาก 3GPP Release 17 ถึงผลลัพธ์จริงในฟีลด์

Case Study: Satellite IoT แบบ NTN พาเซ็นเซอร์ 400 จุดข้ามพื้นที่ไร้สัญญาณ — จาก 3GPP Release 17 ถึงผลลัพธ์จริงในฟีลด์

Article
ปัญหา: เซ็นเซอร์ 400 จุดที่ "ไม่มีสัญญาณ" ไปถึง สถานการณ์นี้ถูกยกมาเป็นกรณีศึกษาจากงานติดตั้งจริงของทีม Honey Corporation ในโครงการโรงงานแปรรูปเกษตรที่ตั้งอยู่ห่างไกล พื้นที่ปลูกและบ่อพักน้ำกระจายกันหลายพันไร่ มีความต้องการเฝ้าระวังระดับน้ำ ความชื้นดิน และอุณหภูมิแท็งก์รวมหลายร้อยจุด ปัญหาเดียวที่ใหญ่ที่สุดคือ พื้นที่ส่วนใหญ่ไม่มีสัญญาณเซลลูลาร์ และการวางสายกลางทุ่งก็ไม่คุ้มค่าที่จะลงทุน นี่คือรูปแบบปัญหาคลาสสิกที่เรียกว่า "coverage gap" — ไม่ใช่ปัญหาเทคโนโลยีเซ็นเซอร์ แแต่เป็นปัญหาว่าจะขนข้อมูลออกจากพื้นที่ห่างไกลได้อย่างไร ทางออกที่เราเลือกใช้คือ Satellite IoT แบบ NTN (Non-Terrestrial Network) ตามมาตรฐาน 3GPP Release 17 ที่ทำให้โมดูล NB-IoT ส่งข้อมูลขึ้นดาวเทียม LEO ได้โดยตรง ภาพประกอบ: เส้นทางข้อมูล NTN — sensor node ส่ง uplink ขึ้นดาวเทียม LEO ผ่าน feeder link ลง ground gateway สู่ core network และ cloud — ภาพโดยทีมงาน Honey Corporation ทางออก: NB-IoT NTN บนดาวเทียม LEO หัวใจของโซลูชันคือโมดูลเซลลูลาร์รุ่นใหม่ที่รวม NB-IoT NTN + NR NTN ไว้ในชิปเดียว (ตามแนวทางที่ผู้ผลิตชิปโมเด็มรายใหญ่ประกาศรองรับ) ทำให้อุปกรณ์ใช้โปรโตคอลชุดเดียวกับเครือข่ายมือถือ แต่ส่งขึ้นดาวเทียมแทนเสาฐาน ข้อดีคือ: ไม่ต้องสร้างโครงสร้างพื้นฐานใดๆ ในพื้นที่ — ติดตั้ง sensor + แผงโซลาร์ + แบตเตอรี่ แล้วใช้งานได้ทันที ใช้แบตเตอรี่ได้หลายปี — NB-IoT NTN ถูกออกแบบให้ส่งข้อมูลจิ๋ว (หลักสิบไบต์) เป็นระยะ เช่น ทุก 15 นาที ถึง 1 ชั่วโมง มาตรฐาน 3GPP เปิด — ไม่ผูกติดผู้ให้บริการรายใดรายหนึ่ง สลับ operator เมื่อสัญญาหมดอายุได้ การกลับมาของดาวเทียมเป็นชั่วคราว — LEO constellation บินผ่านจุดหนึ่งๆ หลายครั้งต่อวัน ข้อมูลสะสมใน buffer ของ node แล้วส่งขึ้นเมื่อดาวเทียมอยู่ในแนวสายตา (store-and-forward) ในกรณีศึกษานี้ ทีมงานวาง sensor node แบบ solar-powered…
Read More
บทวิเคราะห์ Over-Optimization Trap: ทำไมระบบที่ Efficient ที่สุดคือระบบที่เปราะบางที่สุด — บทเรียน Resilience ยุค Industry 5.0

บทวิเคราะห์ Over-Optimization Trap: ทำไมระบบที่ Efficient ที่สุดคือระบบที่เปราะบางที่สุด — บทเรียน Resilience ยุค Industry 5.0

Article
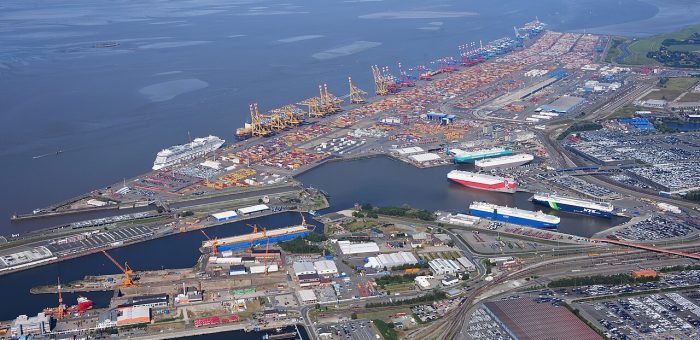
ยี่สิบปีที่แล้ว คำว่า "Lean" และ "Just-in-Time" คือคำตอบสุดท้ายของวงการผลิต — ตัดสต๊อกให้เหลือน้อยที่สุด ตัด Waste ให้หมด บีบ Supplier ให้ส่งของถี่ขึ้นเรื่อยๆ แล้ว COVID-19 ก็มาถึง ตามด้วยสงครามการค้า ความขัดแย้งภูมิรัฐศาสตร์ และวิกฤตพลังงาน โลกของปี 2026 ค้นพบความจริงข้อหนึ่ง: ระบบที่ Optimize สูงสุดคือระบบที่เปราะบางสูงสุด นี่คือบทวิเคราะห์ปรากฏการณ์ที่เราเรียกว่า "กับดักการ Optimize เกินพอดี" (Over-Optimization Trap) — และเหตุใด Industry 5.0 จึงยกเรื่อง Resilience ขึ้นเป็นเสาหลักเทียบเท่าประสิทธิภาพ ท่าเรือคอนเทนเนอร์คือภาพจำของ Global Value Chains — ระบบที่มีประสิทธิภาพสูงที่สุดในประวัติศาสตร์ และก็เปราะบางที่สุดเมื่อโลกหยุดหมุน (ภาพ: Wikimedia Commons, Public Domain) กับดักทำงานอย่างไร — 3 กลไกที่มองไม่เห็นในตาราง Excel 1. Efficiency กับ Resilience คือ Trade-off ที่ซ่อนอยู่ ทุกครั้งที่เราตัดสต๊อก Buffer ลง รวม Supplier จาก 5 รายเหลือ 1 ราย (เพื่อราคาดีกว่า) หรือรวมโรงงานจาก 3 แห่งเหลือ 1 แห่ง (เพื่อ Economies of Scale) — เรากำลังแลก "ความเปราะบาง" ซื้อ "ประสิทธิภาพ" โดยที่ตัวเลขในงบการเงินแสดงเฉพาะครึ่งหลัง เอกสารวิเคราะห์ของสภาอุตสาหกรรมแห่งประเทศไทย (FTPI) ปี 2026 ชี้ตรงว่าแนวทาง Just-in-Time ที่เน้นประสิทธิภาพสูงสุดของ Industry 4.0 กลายเป็น "ความเปราะบางเมื่อเผชิญเหตุการณ์ไม่ปกติ" — วิกฤตด้านสาธารณสุข เศรษฐกิจ ภูมิรัฐศาสตร์ และการหยุดชะงักของห่วงโซ่อุปทาน 2. Rebound Effect — เทคโนโลยีประหยัดทรัพยากรที่ทำให้ใช้ทรัพยาศเพิ่ม เอกสารเดียวกันอธิบายปรากฏการณ์ที่ถูกมองข้าม: เมื่อเทคโนโลยีทำให้ต้นทุนการผลิตลดลง ความต้องการก็เพิ่มขึ้นจน "หักล้างประสิทธิภาพที่ทำไว้" — โรงงานที่ประหยัดพลังงานต่อหน่วยได้ 20% อาจผลิตเพิ่ม 30% สุทธิคือใช้พลังงานมากขึ้น นี่คือเหตุผลที่เป้าหมาย Sustainability ของ Industry 5.0 ต้องมาพร้อมระบบวัดผลจริง (Carbon Accounting, Energy Submetering…
Read More
Case Study: ออกแบบงานใหม่แบบ Human-Centric — เมื่อปัญหา ‘ขาดคน’ ของโรงงานคือปัญหา ‘งานถูกออกแบบไม่ดี’

Case Study: ออกแบบงานใหม่แบบ Human-Centric — เมื่อปัญหา ‘ขาดคน’ ของโรงงานคือปัญหา ‘งานถูกออกแบบไม่ดี’

Article
โรงงานประกอบชิ้นส่วนอิเล็กทรอนิกส์แห่งหนึ่งในภาคตะวันออกของไทยกำลังเผชิญปัญหาคลาสสิกของปี 2026: คนงานใหม่ลาออกเร็ว ตำแหน่งว่างหาคนทดแทนยาก และ Productivity ของไลน์ผลิตไม่ขยับแม้ลงทุนเครื่องจักรอัตโนมัติเพิ่มแล้ว บทความนี้ถอดบทเรียนกรณีศึกษาการออกแบบงานใหม่แบบ Human-Centric — แนวทางหลักของ Industry 5.0 — ที่ใช้ได้จริงกับบริบทโรงงานไทย Problem: เมื่อ Automation แก้ปัญหา "ขาดคน" ไม่ได้ทั้งหมด สถานการณ์ตั้งต้นของโรงงานตัวอย่าง (ข้อมูลจากการรวบรวมงานวิจัยและกรณีศึกษาอุตสาหกรรม ปี 2023–2026): อัตราลาออกของพนักงานสายการผลิตสูง — ข้อมูล U.S. Bureau of Labor Statistics อ้างอิงในงานวิจัยภาคอุตสาหกรรม ระบุอัตรา Turnover ภาคการผลิตสหรัฐฯ ปี 2023 แตะระดับ 37% ต่อปี และภูมิภาคเอเชียตะวันออกเฉียงใต้เผชิญแรงกดดันในทิศทางเดียวกันจากภาวะแรงงานสูงวัยและการย้ายข้ามอุตสาหกรรม งานที่มอบหมายคนใหม่คืองานซ้ำ ๆ ความยากสูง อธิบายด้วยปากเปล่าแบบ Shadowing — คนใหม่ใช้เวลาเข้าใจงานนาน ผิดพลาดบ่อยในช่วง 3 เดือนแรก การลงทุน Cobot เพิ่มใน 2 สถานี ช่วยลดภาระงานหนักได้จริง แต่ Bottleneck ย้ายไปอยู่ที่ "ขั้นตอนที่ต้องใช้วิจารณญาณ" ที่ระบบอัตโนมัติทำแทนไม่ได้ งานวิจัย Human-Robot Collaboration: หุ่นยนต์รับน้ำหนักและความแม่นยำ มนุษย์รับการตัดสินใจ — แบ่งบทบาทตามจุดแข็งของแต่ละฝ่าย (ภาพ: Luka Peternel / Wikimedia Commons, CC BY-SA 4.0) Solution: ออกแบบงานรอบ "คน" ใน 4 ขั้นตอน ขั้นที่ 1 — ทำ Task Inventory แยกงานตามลักษณะ ทีมวิศวกรรมและ HR ร่วมกันแยกงานทุกขั้นตอนในไลน์ผลิตออกเป็น 3 กลุ่ม: (1) งานซ้ำ อันตราย หนัก (2) งานที่ต้องใช้วิจารณญาณ/ประสบการณ์ และ (3) งานที่คนกับเครื่องทำร่วมกันได้ ผลที่ได้ทำให้เห็นว่าการมอบหมายงานเดิมผิดที่: คนเก่งถูกผูกกับงานซ้ำ ๆ ที่เครื่องจักรควรทำแทน ขณะที่คนใหม่กลับถูกโยนงานที่ต้องใช้วิจารณญาณโดยไม่มีระบบช่วย ขั้นที่ 2 — จัดสรรงานใหม่แบบ Human-Technology Collaboration งานกลุ่ม (1) โอนให้ Cobot และระบบขนส่งอัตโนมัติ งานกลุ่ม (2) ออกแบบให้มี Digital Work Instructions รองรับ…
Read More
Industry 5.0 คืออะไร: ถอดรหัส 3 เสาหลัก Human-Centric, Sustainability, Resilience และเส้นทางเปลี่ยนผ่านสำหรับโรงงานไทย

Industry 5.0 คืออะไร: ถอดรหัส 3 เสาหลัก Human-Centric, Sustainability, Resilience และเส้นทางเปลี่ยนผ่านสำหรับโรงงานไทย

Article
ในช่วงสิบปีที่ผ่านมา คำว่า Industry 4.0 กลายเป็นคำโฆษณาชวนเชื่อ (Buzzword) ที่โรงงานทั่วโลกใช้เรียกการลงทุนเทคโนโลยีดิจิทัล ตั้งแต่ IoT Platform, Big Data ไปจนถึง AI แต่ปลายปี 2026 นี้ กระแสนโยบายเริ่มเปลี่ยน สหภาพยุโรปผลักดันกรอบแนวคิด Industry 5.0 อย่างจริงจัง โดยไม่ได้หมายถึง "เทคโนโลยีเจเนอเรชันใหม่" แต่คือการเปลี่ยนกระบวนทัศน์ (Paradigm Shift) จากระบบ Techno-economic ไปสู่ Socio-technical System — เทคโนโลยีเป็นเพียงเครื่องมือ ไม่ใช่ปลายทาง บทความนี้ถอดรหัส Industry 5.0 ให้วิศวกรและผู้บริหารโรงงานไทยเข้าใจอย่างเป็นระบบ พร้อมตัวเลขจริงที่อ้างอิงจากเอกสารวิจัยของสภาอุตสาหกรรมแห่งประเทศไทย (FTPI) ปี 2026 และรายงานระดับโลก Industry 4.0 ติดขัดตรงไหน — 4 ข้อจำกัดที่โลกยอมรับแล้ว ก่อนจะเข้าใจ Industry 5.0 ต้องเข้าใจว่าทำไมโลกถึงต้องการ "อุตสาหกรรม 5.0" ตัวเลขชี้ว่า Industry 4.0 ประสบความสำเร็จด้านประสิทธิภาพ แต่สร้างผลข้างเคียง 4 ข้อที่ยังแก้ไม่ตก: เน้นผลกำไรมากกว่าสังคม — การตัดสินใจลงทุนถูกขับเคลื่อนด้วย ROI และการลดต้นทุน จนแรงงานถูกมองเป็น "ต้นทุนที่ต้องควบคุม" มากกว่าทรัพยากรที่ต้องพัฒนา ความเสี่ยงแทนที่แรงงาน — รายงาน Future of Jobs Report ของ World Economic Forum ระบุว่าภายในปี 2027 จะมีตำแหน่งงานหายไปราว 83 ล้านตำแหน่ง ขณะที่เกิดงานใหม่เพียง 69 ล้านตำแหน่ง เกิด Net Job Loss ประมาณ 14 ล้านตำแหน่งทั่วโลก และแรงงาน 400–800 ล้านคนอาจต้องเปลี่ยนอาชีพภายในปี 2030 ใช้ทรัพยากรเข้มข้นเกินไป — เกิดปรากฏการณ์ Rebound Effect: เทคโนโลยีที่ประหยัดต้นทุนกลับกระตุ้นการผลิตมากขึ้นจนหักล้างประสิทธิภาพที่ทำไว้ รวมถึง AI, Data Center และ Cloud Computing ที่ใช้พลังงานสูง ความเปราะบางของห่วงโซ่อุปทาน — ระบบ Just-in-Time ที่ผองชื่อเรื่องประสิทธิภาพ กลายเป็นจุดอ่อนเมื่อเจอ COVID-19 ความขัดแย้งภูมิรัฐศาสตร์ และการหยุดชะงักของ Global Value Chains Cobot คือสัญลักษณ์ของ Human-Technology…
Read More
How-to: วางระบบ Vendor Managed Inventory (VMI) ด้วย IIoT ใน 6 ขั้นตอน — เซ็นเсеอร์วัดระดับสต๊อกสู่ผู้ขายแบบ Real-time

How-to: วางระบบ Vendor Managed Inventory (VMI) ด้วย IIoT ใน 6 ขั้นตอน — เซ็นเсеอร์วัดระดับสต๊อกสู่ผู้ขายแบบ Real-time

Article
ปัญหาเดิมที่โรงงานทุกแห่งเจอ: ใครควรเป็นคนสั่งสินค้าเสริม? ลองนึกภาพตู้เก็บชิ้นส่วนอะไหล่ในโรงงาน มีสินค้ากว่า 2,000 รายการ ผู้สั่งซื้อ 3 คน และผู้ขาย 40 ราย ทุกเช้ามีคนเดินจดยอดคงเหลือในตู้ ส่งอีเมลแนบไฟล์ Excel ให้ผู้ขายแต่ละราย แล้วรอ บางรายตอบภายในวันเดียว บางรายหายไปสามวัน เมื่อชิ้นส่วนสำคัญหมดตู้กลางดึก สายการผลิตก็หยุด นี่คือปัญหาคลาสสิกที่ Vendor Managed Inventory (VMI) ถูกออกแบบมาแก้ โดยยก "การตัดสินใจสั่งเสริม" จากฝ่ายซื้อของโรงงาน ไปเป็นความรับผิดชอบของผู้ขายเอง แต่ VMI แบบดั้งเดิมมีจุดอ่อนใหญ่คือ ความเชื่อใจในข้อมูล — ถ้าผู้ขายมองไม่เห็นยอดคงเหลือจริง เขาก็ต้องเผื่อสต๊อกเยอะ ซึ่งแพง หรือเชื่อคำบอกของพนักงาน ซึ่งเสี่ยง ช่องว่างนี้เองที่ IIoT เข้ามาปิดให้ ด้วยเซ็นเซอร์วัดระดับสินค้าที่ส่งข้อมูลจริงจากตู้ไปยังผู้ขายโดยตรงแบบ real-time ศูนย์กระจายสินค้าที่จัดการอาหารสด — งานที่สมดุลระหว่าง "หมดตู้" กับ "สต๊อกล้น" สำคัญที่สุด คือ use case คลาสสิกของ VMI (ภาพ: USDA/Flickr, CC BY) แนวคิดหลัก: ย้ายจุดตัดสินใจ แล้วให้ข้อมูลเป็นผู้พิสูจน์ VMI ไม่ใช่เรื่องซอฟต์แวร์ แต่เป็น การเปลี่ยนแปลงสัญญาและความรับผิดชอบ ระหว่างโรงงานกับผู้ขาย โดยทั่วไปมี 3 รูปแบบ: Supplier-managed — ผู้ขายดูแลระดับสต๊อกเองทั้งหมด โรงงานแค่กำหนด min-max และจ่ายเมื่อใช้จริง (consume-based) Consignment — สินค้าอยู่ในโรงงานแต่ยังเป็นกรรมสิทธิ์ของผู้ขาย จนถึงจุดการใช้งาน Hybrid — ผสมทั้งสองแบบ ของหมุนเร็วให้ผู้ขายจัดการ ของหมุนช้าโรงงานสั่งเอง สิ่งที่ต้องมีเหมือนกันทุกรูปแบบคือ ความสามารถในการมองเห็นระดับสต๊อกแบบเรียลไทม์ที่ทั้งสองฝ่ายเชื่อ และนี่คือจุดที่เทคโนโลยีเข้ามา: เทคโนโลยี หลักการ เหมาะกับ ข้อจำกัด Ultrasonic level sensorส่งคลื่นเสียงวัดระดับ คำนวณ % ความจุถังผง ถังน้ำ ตู้ที่เป็นช่องเปิดฝุ่นและโฟมทำให้ค่าคลาดเคลื่อน Weight sensor / Load cellวัดน้ำหนักรวมของชั้นวางหรือตู้ทั้งใบชิ้นส่วนเล็กน้ำหนักน้อยหลายพันรายการต้องปรับเทียบเมื่อเปลี่ยนขนาดกล่อง ToF / LiDAR sensorแสงวัดระดับความลึกแม่นยำสูงตู้ปิดที่ต้องการความแม่นยำสูงราคาสูงกว่า ultrasonic RFIDอ่านแท็กทุกครั้งที่หยิบ/คืนเครื่องมือ อะไหล่ที่ต้อง track รายชิ้นโลหะรบกวนการอ่าน ต้องออกแบบติดตั้ง Smart camera / Visionถ่ายภาพช่องเก็บแล้วนับด้วย AIชิ้นส่วนมาตรฐานเรียงแถวได้ต้องมีแสงและมุมกล้องควบคุมได้ ชั้นวางสินค้าหลายพันรายการในคลังอุตสาหกรรม — งานที่ load cell และเซ็นเซอร์วัดระดับเข้ามาแทนการจดมือเพื่อให้ผู้ขายเห็นข้อมูลเดียวกันแบบ…
Read More