AI Security ในโรงงานอุตสาหกรรม: เมื่อ AI ที่ปกป้องสายการผลิต กลายเป็นเป้าหมายของผู้โจมตี

AI Security ในโรงงานอุตสาหกรรม: เมื่อ AI ที่ปกป้องสายการผลิต กลายเป็นเป้าหมายของผู้โจมตี

Article
เมื่อ AI เข้ามาอยู่ในสายการผลิต ใครจะเป็นคนเฝ้า AI ของคุณ? สองปีที่ผ่านมา โรงงานไทยต่างรีบดึง AI เข้าไปอยู่ในทุกจุดของสายการผลิต ตั้งแต่กล้องตรวจสอบคุณภาพบนสายพาน โมเดลทำนายการเสียหายของเครื่องจักร ไปจนถึงผู้ช่วย AI ที่ช่วยแนะนำการตั้งค่าพารามิเตอร์เครื่องจักร แต่มีคำถามหนึ่งที่หลายองค์กรยังไม่เคยตอบตัวเอง — ถ้า AI ตัวนั้นถูกโจมตี ใครจะรู้ตัว และรู้ได้อย่างไร รายงานดัชนีภัยคุกคามไซเบอร์ระดับโลกปี 2025 ระบุว่าอุตสาหกรรมการผลิตครองสัดส่วนการโจมตีทางไซเบอร์ถึง 17% ของทั้งหมดในปี 2025 เพิ่มขึ้นจาก 9% เมื่อปีก่อน ขณะที่ผลสำรวจผู้ผลิตทั่วโลกช่วงต้นปี 2026 พบว่า 40% ของผู้ผลิตส่วนใหญ่ระบุว่าความมั่นคงปลอดภัยไซเบอร์เป็นอุปสรรคอันดับ 1 ของการนำ AI มาใช้ — พวกเขามองเห็นความเสี่ยง แต่ทางออกที่ถูกต้องไม่ใช่การใช้ AI ให้น้อยลง หากคือการออกแบบระบบ AI ที่ "ปลอดภัยตั้งแต่ต้นทาง" (Security by Design) สายการผลิตอัตโนมัติสมัยใหม่มี AI ฝังอยู่ในทุกจุดตัดสินใจ — ตั้งแต่กล้องตรวจคุณภาพจนถึงการควบคุมเครื่องจักร (ภาพ: Wikimedia Commons, Public Domain) AI ในโรงงานถูกโจมตีได้จากทางไหนบ้าง? เส้นแบ่งระหว่าง "ปัญญาประดิษฐ์" กับ "ช่องโหว่ความปลอดภัย" ในโรงงานบางครั้งบางเกินไป การโจมตี AI ในสภาพแวดล้อมอุตสาหกรรมไม่ได้มากับไฟล์ malware ที่ antivirus สแกนเจอ หากมากับการบิดเบือน "ข้อมูล" และ "กระบวนการตัดสินใจ" ของ AI เอง ซึ่งเป็นมุมที่ทีม IT แบบดั้งเดิมมักมองข้าม เวกเตอร์การโจมตี กลไกการโจมตี ผลกระทบต่อสายการผลิต Adversarial Examples เพิ่มสัญญาณรบกวนขนาดเล็กที่ตามนุษย์มองไม่เห็น ทำให้โมเดล Computer Vision จำแนกชิ้นงานพลาด ชิ้นงานบกพร่องเล็ดลอดถึงลูกค้า หรือชิ้นงานดีถูกทิ้งเป็น scrap ทั้งที่เครื่องจักรปกติดี Model Poisoning แทรกข้อมูลปลอมเข้าชุดข้อมูลเทรน เช่น ป้ายกำกับผิดในระบบติดป้ายอัตโนมัติ จนโมเดลเรียนรู้ว่าความผิดปกติคือเรื่องปกติ โมเดล "เงียบๆ โง่ลง" อัตราการจับ scrap ค่อยๆ ตกลงเป็นเดือนโดยไม่มีใครรู้ตัว Data Evasion ปรับสภาพสัญญาณจากเซ็นเซอร์ เช่น ออฟเซ็ตอุณหภูมิเล็กน้อย ให้พ้นช่วงตรวจจับของโมเดล Anomaly Detection ความผิดพลาดของเครื่องจักรถูก "ทำให้มองไม่เห็น" จนเกิดความเสียหายจริง Prompt Injection ฝังคำสั่งแอบแฝงในเอกสารทางเทคนิค คู่มือ หรือ work…
Read More
บทวิเคราะห์: Anti-Surge Control — ทำไม Recycle Valve ตัวเดียวที่เปิดไม่ทันใน 200 มิลลิวินาที ชี้ขาดชะตากรรมของคอมเพรสเซอร์

บทวิเคราะห์: Anti-Surge Control — ทำไม Recycle Valve ตัวเดียวที่เปิดไม่ทันใน 200 มิลลิวินาที ชี้ขาดชะตากรรมของคอมเพรสเซอร์

Article
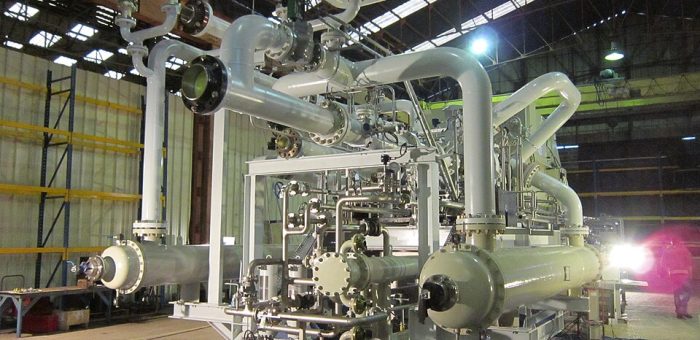
ในบรรดา Loop ควบคุมทั้งหมดในโรงงานโปรเซส มี Loop หนึ่งที่ไม่มีสิทธิ์ล้มเหลว — Anti-Surge Control ของ Centrifugal Compressor เพราะเมื่อเกิด Surge ขึ้นแล้ว แรงสั่นสะเทือนที่กระทบ Impeller, Thrust Bearing และ Dry Gas Seal จะทำลายเครื่องจักรภายในเวลาเพียงไม่กี่วินาที ผลที่ตามมาคือการเปลี่ยน Rotor ทั้งชุดและเวลาหยุดผลิตที่ยาวนานต่อทุกเหตุการณ์ บทวิเคราะห์นี้ถอดรหัสว่า Surge เกิดขึ้นได้อย่างไร และเพราะเหตุใดหัวใจของการป้องกันจึงอยู่ที่วาล์วตัวเดียวที่ต้องเปิดทันภายในระดับร้อยมิลลิวินาที Centrifugal Compressor ติดตั้งบน Skid พร้อมระบบประกอบ — หน้างานจริงในอุตสาหกรรมโปรเซส (ภาพ: Wikimedia Commons) Surge คืออะไร: วินาทีที่แรงดันไหลย้อนกลับ Centrifugal Compressor เสถียรเฉพาะเมื่อ Flow สูงกว่าค่าต่ำสุดของแต่ละความเร็วรอบและอัตราส่วนความดัน เมื่อ Flow ตกต่ำกว่าจุดนั้น (Surge Point) เครื่องจะไม่สามารถรักษา Differential Pressure ไว้ได้ แก๊สแรงดันสูงด้าน Discharge จะไหลย้อนกลับผ่านเครื่อง ความดันคายตัว เครื่องจักรสร้าง Flow ใหม่ชั่วขณะ แล้ววงจรก็ซ้ำไปซ้ำมา — นี่คือ Surge โดยในเครื่องขนาดเล็กวงรอบการไหลย้อนเกิดที่ความถี่ราว 10–20 Hz สร้างแรงกระชากซ้ำๆ บนชิ้นส่วนหมุนทั้งหมด ความน่ากลัวของ Surge อยู่ที่ความเร็วในการทำลาย: เหตุการณ์เพียง 1–2 วินาทีก็เพียงพอจะทำให้ใบพัดเกิด Fatigue Cracking จากการสั่นพ้อง Thrust Bearing รับแรงเพลามหาศาลระหว่างการไหลย้อน และ Dry Gas Seal เสียหายจากการกลับด้านของ Differential Pressure หลายเหตุการณ์ที่รายงานต่อกันมาจบด้วยการเปลี่ยน Rotor ทั้งชุด Surge Control Line: เส้นเบี่ยง 10–15% ที่ซ่อนความหมายไว้ Anti-Surge Controller คำนวณจุดทำงานของเครื่องแบบ Real-time (มักพล็อตเป็น Head vs Flow หรือ Pressure Ratio vs Reduced Flow) แล้วเทียบกับ Surge Limit Line ที่เก็บไว้ในตัวควบคุม ทางปฏิบัติจะวาง Surge Control Line แบบเว้นระยะ Flow Margin ประมาณ 10–15%…
Read More
How-to: Instrument Loop Check ตั้งแต่ Punch List ถึง Start-up — คู่มือ Commissioning ที่ช่าง Instrument ต้องรู้ก่อนเดินเครื่องครั้งแรก

How-to: Instrument Loop Check ตั้งแต่ Punch List ถึง Start-up — คู่มือ Commissioning ที่ช่าง Instrument ต้องรู้ก่อนเดินเครื่องครั้งแรก

Article
ก่อนโรงงานโปรเซสแห่งหนึ่งจะเดินเครื่องได้ มีขั้นตอนหนึ่งที่ไม่มีใครข้ามได้แต่มักถูกลดบทบาทจนกลายเป็นคอขวดของโครงการ — Instrument Loop Check งานนี้คือช่วงเวลาที่ทุกสายไฟ ทุก Transmitter และทุกวาล์วถูกพิสูจน์ว่าทำงานตรงตาม P&ID จริง บทความนี้เขียนแบบ How-to จากมุมมองคนทำหน้างาน ทีละขั้นตอนตามที่ปฏิบัติจริงในโครงการ Commissioning P&ID คือเอกสารหลักที่ใช้ตรวจสอบระหว่าง Loop Check — ทุก Tag Number ต้องตรงกับสิ่งที่ติดตั้งจริง (ภาพ: Wikimedia Commons) ขั้นที่ 1: เตรียม Loop Folder ให้พร้อมก่อนแตะหน้างาน งาน Loop Check ที่ลื่นไหลเริ่มจากการเตรียมเอกสาร ครึ่งหนึ่งของปัญหาหน้างานเกิดจาก Loop Folder ที่ไม่ตรงกับ As-built รายการที่ต้องมี: P&ID ฉบับล่าสุด, Loop Diagram, Instrument Index, Datasheet ของทุก Tag, Cause & Effect Diagram (สำหรับ SIS) และแบบฟอร์มบันทึกผลที่กำหนด Acceptance Criteria ไว้ล่วงหน้า เช่น ค่าที่อ่านได้ต้องเข้าเกณฑ์ภายใน ±0.5% ของ Span ขั้นที่ 2: Cold Loop Check — พิสูจน์ว่าสายถูกต้องก่อนจ่ายไฟ Cold Loop คือการตรวจสอบเชิงกายภาพก่อนมีกระแสไฟฟ้าไหลจริง: ไล่สายจาก Junction Box ถึง Marshalling Cabinet ตาม Loop Diagram เช็ก Isolation, Shield Ground ฝั่งเดียว, ตรวจ Insulation Resistance ด้วย Megger และยืนยันว่า Tag Number บนแผ่นป้ายตรงกับเอกสาร ข้อผิดพลาดที่พบบ่อยคือสายคู่ Twisted Pair ถูกสลับกันระหว่างฝั่ง Field กับฝั่ง Cabinet ทำให้สัญญาณรบกวนทีหลัง ขั้นที่ 3: Hot Loop Check — จ่ายสัญญาณแล้วดูว่าทุกอย่างพูดกันรู้เรื่อง Hot Loop คือการยิงสัญญาณจำลองเข้า Loop แล้วตรวจว่าค่าวิ่งถูกต้องครบทั้งสาย ทีมหน้างานมักใช้ Loop Calibrator จ่าย 4 / 12 /…
Read More
บทวิเคราะห์: Model Drift — เมื่อ AI ตรวจสอบคุณภาพในโรงงานเงียบๆ โง่ลง และวิธีตรวจจับด้วย PSI / Jensen-Shannon / Wasserstein ก่อนที่ Scrap Rate จะบอกคุณเอง

บทวิเคราะห์: Model Drift — เมื่อ AI ตรวจสอบคุณภาพในโรงงานเงียบๆ โง่ลง และวิธีตรวจจับด้วย PSI / Jensen-Shannon / Wasserstein ก่อนที่ Scrap Rate จะบอกคุณเอง

Article
มีความล้มเหลวของ AI ในโรงงานอีกแบบหนึ่งที่เงียบกว่า outage และอันตรายกว่า bug — โมเดล vision ตรวจสอบคุณภาพที่เคยแม่นยำ 99% ในวัน go-live ค่อยๆ เสื่อมสภาพทีละนิดจนวันหนึ่ง scrap rate เริ่มไต่ขึ้นโดยไม่มี error message ใดๆ ปรากฏ ระบบยังเปิดอยู่ โมเดลยังตอบ แต่คำตอบนั้นเลื่อนจากความจริงไปเรื่อยๆ ปรากฏการณ์นี้คือ model drift และมันคือเหตุผลว่าทำไมโครงการ AI ในโรงงานจำนวนมากถึง "ตายหลังการผลิต" ทั้งที่ผ่าน UAT มาอย่างสวยงาม ทำไมโมเดลในโรงงานถึงเสื่อมเร็วกว่าที่คิด สภาพแวดล้อมการผลิตคือเครื่องจักรผลิต drift ชั้นเยี่ยม เปลี่ยน supplier วัสดุดิบเจอครั้งเดียว การกระจายของสีและ texture ในภาพตรวจสอบก็เปลี่ยน เครื่องจักรร้อนขึ้นตามอายุการใช้งาน ลำแสงกล้องสปอตไลต์เลือนลง แสงธรรมชาติเปลี่ยนตามฤดูกาล หรือแม้แต่การเปลี่ยนผู้ปฏิบัติงานก็เปลี่ยนพฤติกรรมการวางชิ้นงานต่อสายพาน ทุกอย่างที่โมเดลไม่เคยเห็นตอนเทรนคือ drift ที่กำลังจะเกิด ประเด็นสำคัญที่หลายทีมพลาดคือ drift ไม่ได้แค่ "เกิดขึ้นได้" แต่เกิดขึ้น แน่นอน — คำถามมีเพียงว่าจะเร็วแค่ไหนและคุณจะรู้ตัวก่อนหรือหลังความเสียหาย และในเชิงปฏิบัติ เมื่อ label จริง (ground truth) ใน production หาได้ยากหรือช้า การเฝ้าดูการกระจายของข้อมูลนำเข้าจึงกลายเป็นสัญญาณตัวแทน (proxy signal) ที่ดีที่สุดที่เรามี แยกให้ออก: Data Drift vs Concept Drift ก่อนจะเฝ้าระวัง ต้องเข้าใจว่า drift มีสองตระกูลใหญ่ที่สาเหตุและวิธีรักษาต่างกัน ถ้าสับสนสองอย่างนี้จะแก้ผิดทาง แผนภาพ: Data Drift (ซ้าย) คือการกระจายของ input เลื่อนแต่ความสัมพันธ์ input-output ยังเดิม / Concept Drift (ขวา) คือความสัมพันธ์นั้นเองเปลี่ยนไป (ที่มา: Honey Corporation) Data drift (หรือ covariate shift) คือการกระจายของ input features เปลี่ยนไปจากตอนเทรน — P(x) เปลี่ยน แต่ความสัมพันธ์ระหว่าง input กับ output ยังเหมือนเดิม ตัวอย่างโรงงานคือเปลี่ยน supplier วัสดุ ทำให้ค่าการสะท้อนแสงในภาพเลื่อนไปทางใดทางหนึ่ง ส่วน concept drift รุนแรงกว่า — ความสัมพันธ์ระหว่าง input กับ…
Read More
5G RedCap (NR-Light): เช็กลิสต์เลือกใช้ 5G ระดับกลางสำหรับ IIoT — เมื่อ LTE-M น้อยไป แต่ 5G เต็มรูปแบบเกินจำเป็น

5G RedCap (NR-Light): เช็กลิสต์เลือกใช้ 5G ระดับกลางสำหรับ IIoT — เมื่อ LTE-M น้อยไป แต่ 5G เต็มรูปแบบเกินจำเป็น

Article
โจทย์คลาสสิกของวิศวกร IIoT: ต้องติดตามอุปกรณ์หลายร้อยจุดที่กระจายทั่วโรงงานหรือนิคมอุตสาหกรรม — กล้องวงจรปิดความละเอียดกลาง, สมาร์ทมิเตอร์, เซ็นเซอร์แวดล้อม, อุปกรณ์สวมใส่ — ถ้าใช้ LTE-M หรือ NB-IoT ก็ได้ความคุ้มค่าพลังงานแต่ throughput ต่ำเกินไปสำหรับภาพ ถ้าใช้ 5G NR เต็มรูปแบบก็ได้สมรรถนะเกินความจำเป็นและแพงเกินไปต่อจุด ช่องว่างตรงกลางนี้เองที่ 5G RedCap (Reduced Capability หรือ NR-Light) ถูกออกแบบมาเติม โดยเป็นมาตรฐาน 3GPP Release 17 (ตีพิมพ์ปี 2022) ที่ "ตัดความสามารถ" ของ 5G NR ลงเพื่อแลกกับโมเด็มที่เข้าถึงง่ายและพลังงานที่ต่ำลงมาก เหมาะกับอุปกรณ์ IIoT ระดับกลาง Smart meter และ gateway ด้านพลังงานคือกลุ่มงานที่ RedCap ตอบโจทย์ — ต้องการ throughput มากกว่า NB-IoT แต่ไม่ถึงกับต้อง 5G เต็มสเปก (ภาพ: Wikimedia Commons) RedCap ตัดอะไรออกจาก 5G NR — และได้อะไรคืน หลักการของ RedCap คือการลดความซับซ้อนของชิปเซ็ตโดยตรง ซึ่งส่งผลทั้งด้านการลงทุนและการใช้พลังงาน: Bandwidth ลดเหลือ 20 MHz ใน sub-6 GHz (จาก 100 MHz ของ NR เต็มรูปแบบ) และ 100 MHz ใน mmWave (จาก 400 MHz) จำนวนเสาอากาศลดเหลือ 1–2 ชั้น แทน 4 ชั้น ลดทั้ง RF chain และขนาดโมเด็ม รองรับ half-duplex FDD ได้ (ส่งกับรับไม่พร้อมกันในโหมดนี้) เพื่อลดความซับซ้อนอีกชั้น ผลลัพธ์: throughput สูงสุดราว 150–220 Mbps downlink ใน sub-6 GHz — ต่ำกว่า 5G เต็มรูปแบบ แต่สูงกว่า LTE-M หลายสิบเท่า สิ่งที่ RedCap ไม่ได้ตัดออกคือสถาปัตยกรรมเครือข่าย: อุปกรณ์ยังเชื่อมต่อกับ gNB มาตรฐานเดียวกัน…
Read More
Wi-Fi 7 ในโรงงาน: ทำไม 44.5% ของยอดขาย Enterprise AP ทั่วโลกเป็น Wi-Fi 7 แล้ว — ในขณะที่ 6 GHz ของไทยยังเปิดได้แค่ครึ่งเดียว

Wi-Fi 7 ในโรงงาน: ทำไม 44.5% ของยอดขาย Enterprise AP ทั่วโลกเป็น Wi-Fi 7 แล้ว — ในขณะที่ 6 GHz ของไทยยังเปิดได้แค่ครึ่งเดียว

Article
ตัวเลขหนึ่งจาก IDC Quarterly Wireless LAN Tracker ช่วง Q1 2026 น่าจับตามาก: Wi-Fi 7 คิดเป็น 44.5% ของรายได้ Access Point ระดับ Enterprise ทั่วโลก ขึ้นจากไม่ถึง 1% เมื่อสองปีก่อน (Q1 2024) — นี่คือการเปลี่ยนผ่านเจเนอเรชันที่เร็วที่สุดครั้งหนึ่งในประวัติศาสตร์ Enterprise WLAN และเร็วกว่าช่วง Wi-Fi 6 ราว 3 เท่า แต่ประโยคที่ผู้บริหารโรงงานไทยควรตั้งคำถามคือ: ถ้า AP ตัวใหม่เป็น Wi-Fi 7 แล้วเกือบครึ่งตลาด เราจะได้ประโยชน์จริงแค่ไหน เมื่อสเปกตรัม 6 GHz ของประเทศไทยเปิดใช้ได้เพียงย่านล่าง 500 MHz จากทั้งหมด 1,200 MHz? บทวิเคราะห์นี้มองจากมุมของวิศวกรระบบที่ต้องออกแบบเครือข่ายโรงงานจริง ไม่ใช่มุมของผู้ขายฮาร์ดแวร์ AMR และ AGV คือกลุ่มงานที่ได้ประโยชน์จาก Wi-Fi 7 ชัดที่สุด — roaming ระหว่าง AP ที่ต่อเนื่องและ latency ที่นิ่งกว่าคือความต่างระหว่าง "หยุดกระตุก" กับ "วิ่งลื่นตลอดกะ" (ภาพ: Wikimedia Commons) Wi-Fi 7 (IEEE 802.11be) เปลี่ยนอะไร — นอกจากตัวเลขความเร็ว สเปกกระดาษของ Wi-Fi 7 คือ 46 Gbps ตามทฤษฎี จาก 320 MHz channel + 4096-QAM + 16 spatial streams แต่การทดสอบจริงพบ throughput ราว 2 Gbps ในสภาวะที่ดี — ตัวเลขที่แฟนซีแต่ไม่ใช่หัวใจของเรื่องสำหรับโรงงาน สิ่งที่สำคัญกว่าคือ Multi-Link Operation (MLO): อุปกรณ์หนึ่งตัวเชื่อมต่อหลายย่านความถี่ (2.4/5/6 GHz) พร้อมกันในฐานะการเชื่อมต่อเชิงตรรกะเดียว ถ้าลิงก์ใดลิ่มหรือ interference หนัก ข้อมูลวิ่งไปอีกลิงก์ทันทีโดยไม่ต้องรอ re-associate ซึ่งเป็นจุดตายคลาสสิกของ AGV ที่วิ่งข้าม cell ของ AP หลายตัว คุณสมบัติ Wi-Fi 6 Wi-Fi…
Read More
บทวิเคราะห์ Shadow AI ในโรงงาน: เมื่อ 75% ของพนักงานใช้ AI แล้ว แต่องค์กรมองเห็นแค่ 11%

บทวิเคราะห์ Shadow AI ในโรงงาน: เมื่อ 75% ของพนักงานใช้ AI แล้ว แต่องค์กรมองเห็นแค่ 11%

Article
เมื่อพนักงานของคุณใช้ AI อยู่แล้ว — โดยที่ฝ่ายไอทีไม่รู้เรื่องเลย มีคำถามหนึ่งที่ผู้บริหารโรงงานอุตสาหกรรมจำนวนมากตอบไม่ได้ในปี 2026: "ตอนนี้พนักงานในองค์กรของเราใช้ AI กี่คน และใช้ทำอะไรบ้าง?" คำตอบที่แท้จริงมักตกใจ เพราะการใช้ AI ในที่ทำงานไม่ได้รอนโยบายหรือระบบที่บริษัทจัดหาให้ แต่เกิดขึ้นไปแล้วผ่านบัญชีส่วนตัว แอปฟรี และ extension ที่พนักงานดาวน์โหลดเอง ปรากฏการณ์นี้เรียกว่า Shadow AI — การใช้ AI นอกระบบที่องค์กรอนุมัติและมองไม่เห็น ข้อมูลจากหลายสำรวจระดับโลกระหว่างปี 2024–2026 สะท้อนภาพที่ชัดเจน: พนักงานมืออาชีพถึง 75% ใช้ AI ในงานแล้ว (Work Trend Index 2025) ขณะที่เกือบ 60% ใช้ Shadow AI และมีเพียง 16% เท่านั้นที่ใช้เครื่องมือที่องค์กรอนุมัติ (ผลสำรวจพฤติกรรมพนักงานระดับโลก 2025) ที่น่ากังวลกว่าคือ 89% ของพนักงานรู้ว่ามีกฎเกณฑ์เรื่องการใช้ AI แต่ก็ยังใช้งานอยู่ดี และ 54% ติดตั้งเครื่องมือ AI โดยไม่ปรึกษาฝ่ายไอทีเลย การกำกับดูแลการใช้ AI ในโรงงานกลายเป็นวาระระดับผู้บริหาร ไม่ใช่ปัญหาฝ่ายไอทีอย่างเดียวอีกต่อไป (ภาพ: Wikimedia Commons) ตัวเลขที่ผู้บริหารโรงงานควรจำ เหตุใด Shadow AI จึงเป็นความเสี่ยงเชิงระบบ ไม่ใช่แค่เรื่องวินัยพนักงาน คำตอบอยู่ในตัวเลขเหล่านี้: มิติของปัญหา ตัวเลข แหล่งอ้างอิง พนักงานใช้ AI ในงาน75%Work Trend Index 2025 ใช้ Shadow AI (นอกระบบอนุมัติ)59% / ใช้ขององค์กรเพียง 16%ผลสำรวจพฤติกรรมพนักงานระดับโลก 2025 รู้กฎแต่ใช้ต่อ89%ผลสำรวจพฤติกรรมพนักงาน 2025 ติดตั้ง AI โดยไม่ปรึกษาไอที54%ผลสำรวจพฤติกรรมพนักงาน 2025 องค์กรไม่มี AI governance63%Cost of a Data Breach Report 2025 แอป AI ที่ไอทีมองเห็นต่ำกว่า 11%ผลสำรวจพฤติกรรมพนักงาน 2025 ต้นทุน breach เพิ่มเมื่อเกี่ยว Shadow AI+670,000 ดอลลาร์Cost of a Data Breach Report 2025 องค์กรเคยเจอ breach จาก Shadow AI1 ใน 5Cost of…
Read More
Global Lighthouse Network 2026: ถอดรหัส 223 โรงงานระดับโลก และ Scaling Archetypes ที่โรงงานไทยควรยืมใช้

Global Lighthouse Network 2026: ถอดรหัส 223 โรงงานระดับโลก และ Scaling Archetypes ที่โรงงานไทยควรยืมใช้

Article
223 ประภาคาร 30 ประเทศ และบทเรียนที่โรงงานไทยหยิบไปใช้ได้ ตลอด 8 ปีที่ผ่านมา เครือข่าย Global Lighthouse Network ของ World Economic Forum ทำหน้าที่เหมือน "ห้องทดลองกลางแจ้ง" ของการผลิตโลก — คัดเลือกโรงงานที่พิสูจน์แล้วว่าใช้เทคโนโลยีปฏิวัติอุตสาหกรรม (4IR) สร้างผลลัพธ์ที่วัดได้จริง ไม่ใช่แค่ทำ PoC เก็บไว้โชว์ รายงานฉบับล่าสุด (มกราคม 2026) เผยตัวเลขที่สะท้อนทิศทางของอุตสาหกรรมชัดเจนกว่าที่เคย นั่นคือเครือข่ายเติบโตจาก 16 โรงงานแรก เป็น 223 ไซต์ในกว่า 30 ประเทศ 40 อุตสาหกรรม และหนึ่งในนั้นอยู่ที่ศรีราชา ประเทศไทย ประเด็นที่น่าสนใจที่สุดของรายงานปีนี้ไม่ใช่จำนวนโรงงาน แต่คือ สัดส่วนของ AI ในโซลูชันที่ทำงานจริง: AI เชิงวิเคราะห์และ Machine Learning ถูกฝังอยู่ในเกือบ 62% ของ use case หลัก ขณะที่ Generative AI โตจาก 9% ในปี 2024 เป็น 23% ในปี 2025 และ AI Agent เพิ่งเริ่มต้นที่ 5% — ตัวเลขชุดนี้บอกว่าเรากำลังเปลี่ยนผ่านจาก "โรงงานอัจฉริยะ" ที่รวบรวมข้อมูล ไปสู่ "โรงงานอัจฉริยะเชิงปัญญา" (Cognitive Factory) ที่เรียนรู้และปรับตัวเอง สายการผลิตยุคใหม่ — พื้นที่ทดลองจริงของ 4IR ที่ Lighthouse ทั่วโลกพิสูจน์ผลลัพธ์ (ภาพ: Wikimedia Commons) จาก Pilot Purgatory สู่ Scaling Slump — และทางออก 3 Archetype รายงานชี้ว่าปัญหาของธุรกิจการผลิตส่วนใหญ่ไม่ได้อยู่ที่การเริ่มต้น แต่อยู่ที่การขยายผล หลายโรงงานติดอยู่ใน "Pilot Purgatory" คือทำนำร่องได้แต่ขยายไม่ได้ และเมื่อผ่านจุดนั้นไปได้ก็เจอกับ "Scaling Slump" ระยะที่โซลูชันขยายแล้วผลลัพธ์กลับเพิ่มช้าลงไม่เป็นสัดส่วนกับการลงทุน รายงานแก้ปัญหานี้ด้วยการระบุ 3 รูปแบบของผู้สำเร็จ (Scaling Archetypes): Archetype กลยุทธ์หลัก เหมาะกับใคร 1. Centre of Excellenceรวมผู้เชี่ยวชาญไว้ที่ส่วนกลาง สร้างแพลตฟอร์มร่วมและ playbook แล้วเป็นตัวขับเคลื่อนให้ทุกโรงงานในเครือเครือบริษัทหลายไซต์ มีงบดิจิทัลระดับกลาง 2. Workforce…
Read More
Dark Factory ยุค 2026: เทคโนโลยี 5 ชั้นที่ทำให้โรงงานผลิตต่อเนื่อง 30 วันโดยไม่มีคนเฝ้า

Dark Factory ยุค 2026: เทคโนโลยี 5 ชั้นที่ทำให้โรงงานผลิตต่อเนื่อง 30 วันโดยไม่มีคนเฝ้า

Article
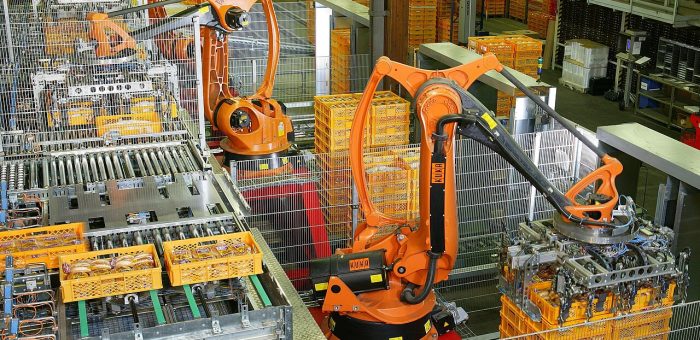
แนวคิดที่กลับมาเป็นข่าวอีกครั้งในปี 2026 คำว่า "Dark Factory" หรือ "Lights-Out Manufacturing" ไม่ใช่แนวคิดใหม่ แต่ในปี 2026 มันกลับมาเป็นหัวข้อสนทนาของวงการผลิตอีกครั้ง เพราะเทคโนโลยีที่จำเป็นต้นทุนต่ำลงและแข็งแรงขึ้นจนแนวคิดนี้เปลี่ยนจาก "การทดลอง" เป็น "กลยุทธ์การแข่งขัน" ของผู้ผลิตจริงหลายราย สิ่งที่เปลี่ยนไปคือชั้นของเทคโนโลยีที่ทำให้โรงงานรันได้โดยไม่ต้องมีคนเฝ้า ทั้งหุ่นยนต์ที่ปรับตัวได้ เซ็นเซอร์ IIoT ที่เข้าถึงง่ายขึ้น และซอฟต์แวร์ orchestration ที่เชื่อมทุกอย่างเข้าด้วยกัน นิยามสั้นๆ: Dark Factory คือโรงงานที่ทำงานโดยไม่ต้องมีคนอยู่หน้างาน เครื่องจักรและหุ่นยนต์จัดการกระบวนการทั้งหมดตั้งแต่ป้อนวัตถุดิบ ประกอบ ตรวจสอบ จนถึงบรรจุ มนุษย์เข้ามาเฉพาะเมื่อต้องดูแลระบบจากระยะไกล หรือทำ maintenance ตามแผน ส่วนชื่อ "มืด" มาจากการที่ไม่ต้องเปิดไฟ เปิดแอร์ หรือสร้างสวัสดิการให้คน จึงประหยัดพลังงานและพื้นที่ได้อีกส่วน หุ่นยนต์อุตสาหกรรมทำงานจัดเรียงสินค้าบนพาเลท — งานซ้ำซากปริมาณมากคือจุดเริ่มต้นที่พบมากที่สุดของ lights-out operation (ภาพ: Wikimedia Commons) โรงงานจริงที่ปิดไฟแล้ว ยังผลิตได้ 30 วัน กรณีศึกษาที่ถูกอ้างถึงมากที่สุดคือโรงงานผู้ผลิตหุ่นยนต์ในเมืองโอชิโนะ ประเทศญี่ปุ่น ซึ่งใช้หุ่นยนต์ประกอบหุ่นยนต์ตัวอื่นด้วยกันเอง โดยมีรายงานว่าสายการผลิตสามารถ รันแบบไม่มีคนเฝ้าต่อเนื่องได้นานถึง 30 วัน จุดยืนคือการออกแบบเครื่องจักรแบบ modular มาตรฐานเดียวกันทั้งไลน์ ควบคุมสภาพแวดล้อมการผลิตอย่างเข้มงวด และใช้ predictive maintenance คาดการณ์ปัญหาล่วงหน้า วิศวกรเข้ามาเฉพาะตามแผนบำรุงรักษาและตรวจสอบ อีกตัวอย่างที่มักถูกพูดถึงคือโรงงานเครื่องใช้ไฟฟ้าในเมืองดรัคเติน ประเทศเนเธอร์แลนด์ ที่ผลิตเครื่องโกนหนวดด้วย หุ่นยนต์ 128 ตัว กับคนเพียง 9 คน ที่ดูแลเรื่องคุณภาพ จุดเด่นคือระบบ modular cell + vision-guided ที่สลับผลิตรุ่นต่างๆ ได้เร็ว และ predictive maintenance ที่เห็นสัญญาณความเสียหายล่วงหน้าถึง 72 ชั่วโมง ขณะที่อุตสาหกรรมเซมิคอนดักเตอร์ 300 มิลลิเมตรคือ dark factory โดยความจำเป็น — คนคือแหล่งปนเปื้อน (contamination) ที่ใหญ่ที่สุดในห้องสะอาด จึงต้องใช้ AMHS (ระบบลำเลียงวัสดุอัตโนมัติ) และ FOUP เคลื่อนย้ายวาเฟอร์ผ่านขั้นตอนนับร้อยโดยไม่มีมือมนุษย์แตะ แขนกลอุตสาหกรรมยุคใหม่ออกแบบให้สอนงานได้ง่ายและปรับเปลี่ยนงานได้เร็ว — เงื่อนไขสำคัญของ hybrid lights-out (ภาพ: Wikimedia Commons) เทคโนโลยีเบื้องหลัง: ชั้นต่อชั้นที่ต้องครบ Lights-out ไม่ได้แปลว่าซื้อหุ่นยนต์มาวางแล้วจบ แต่คือการเรียงชั้นเทคโนโลยีให้ต่อกันครบ ดังนี้: ชั้นเทคโนโลยี หน้าที่ ตัวอย่างเทคโนโลยี 1. Executionทำงานแทนแรงงานคน ทั้งจับ…
Read More
Smart EV Charging ในโรงงาน: วิเคราะห์ผลกระทบจาก EV ไทยโต 120% และกลยุทธ์บริหารโหลด OCPP

Smart EV Charging ในโรงงาน: วิเคราะห์ผลกระทบจาก EV ไทยโต 120% และกลยุทธ์บริหารโหลด OCPP

Article
เมื่อพนักงานเริ่มขับ EV มาทำงาน — ค่าไฟก้อนใหม่ที่โรงงานยังไม่ได้เตรียมรับ ตัวเลขจากข้อมูลจดทะเบียนยานยนต์ Q1 ปี 2026 ของไทยบอกเรื่องเดียวกันอย่างชัดเจน: การเปลี่ยนผ่านสู่ยานยนต์ไฟฟ้าไม่ใช่ scenario อีกต่อไป — การจดทะเบียน EV ไตรมาสแรกโตขึ้น 120.5% เพิ่มเป็น 57,108 คัน เทียบปีก่อน และเมื่อรวมกับ HEV ที่โต 29.8% แล้ว กลุ่มขับเคลื่อนไฟฟ้าทุกชนิดครองส่วนแบ่งตลาดรถยนต์นั่งใหม่ถึง 52.0% แล้ว (ที่มา: Proliance, ข้อมูลจดทะเบียน Q1/2026) ขณะที่ EVAT คาดการณ์ตลาด BEV ทั้งปีจะทะลุ 120,000 คัน สำหรับโรงงานอุตสาหกรรม ตัวเลขเหล่านี้แปลว่าอะไร? มันแปลว่า ลานจอดรถของคุณกำลังกลายเป็นโหลดไฟฟ้าใหม่ที่ใหญ่ที่สุดที่โรงงานเคยเจอในรอบหลายสิบปี — และเป็นโหลดที่เข้ามาโดยที่ฝ่ายวิศวกรรมไม่ได้เป็นคนตัดสินใจ แต่มาจากการเลือกรถของพนักงานทีละคัน จุดชาร์จ EV ยามค่ำคืน — เมื่อจำนวนคันเพิ่มขึ้นเป็นสิบ ลานจอดโรงงานจะกลายเป็นโหลดไฟฟ้าขนาดมหาศาลที่ต้องบริหารจัดการ (ภาพ: Wikimedia Commons) คณิตศาสตร์ที่ทำให้วิศวกรนอนไม่หลับ มาคำนวณแบบหยาบ ๆ: ที่ชาร์จ AC ระดับ 7.4 kW หนึ่งตัวเทียบเท่าโหลดของครัวเรือน 2-3 หลัง ทำนายของผู้เชี่ยวชาญด้าน charging infrastructure ชี้ว่า อาคารจอดรถ 50 ช่องที่ติดที่ชาร์จระดับนี้ทุกช่องโดยไม่มีระบบบริหารจัดการ จะต้องการกำลังเข้า (grid connection) ถึง 370 kW — เทียบเท่าโรงงานขนาดเล็กหนึ่งแห่ง เพียงเพื่อลานจอด ปัญหาไม่ได้จบที่ค่าไฟ แต่อยู่ที่ demand charge — ค่าว่าจ้างกำลังไฟฟ้าที่คิดจากค่ากำลังโหลดสูงสุดในรอบบิล (มักเป็นค่าเฉลี่ย 15 นาทีที่สูงที่สุด) พนักงาน 30 คนเสียบปลั๊กพร้อมกันตอน 08:30 ตอนเครื่องจักรกำลังรันเต็มระบบ = ตัวตั้งค่า peak ใหม่ที่คิดเงินทั้งเดือน แม้เหตุการณ์จะเกิดครั้งเดียว คำตอบมีอยู่แล้ว: Smart Charging บนมาตรฐานเปิด ข่าวดีคือนี่ไม่ใช่ปัญหาใหม่ อุตสาหกรรม EV charging มีมาตรฐานเปิดที่โรงงานใช้ประโยชน์ได้ทันที โดยไม่ต้อง lock-in กับผู้ขายรายใด: OCPP (Open Charge Point Protocol) — ภาษากลางระหว่างที่ชาร์จกับระบบบริหารจัดการ (CSMS) กำหนดกลไก Charging Profiles ที่สั่งลด-เพิ่มกำลังชาร์จตามเวลาได้ ตั้งแต่ OCPP 1.6…
Read More