Case Study: EnPI ตาม ISO 50006 — เมื่อโรงงานประหยัดไฟ 20% แต่พิสูจน์ไม่ได้ แก้ด้วย Submetering + IIoT

Case Study: EnPI ตาม ISO 50006 — เมื่อโรงงานประหยัดไฟ 20% แต่พิสูจน์ไม่ได้ แก้ด้วย Submetering + IIoT

Article
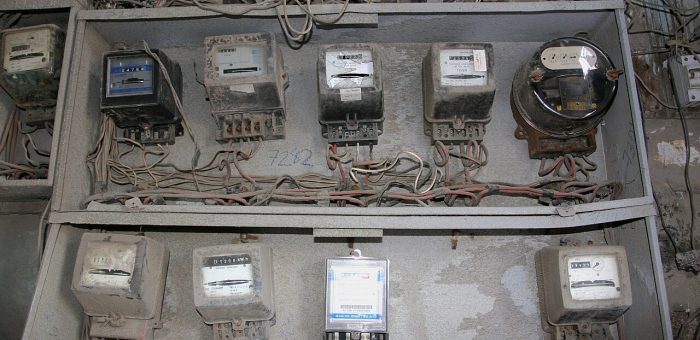
บทเรียนจากโรงงานที่ "ประหยัดไฟได้ 20% แต่พิสูจน์ไม่ได้" นี่คือเรื่องจริงที่เกิดซ้ำ ๆ ในวงการพลังงานโรงงาน: ทีมวิศวกรลงมือปรับปรุงระบบอากาศอัด ปรับ setpoint ชิลเลอร์ และติดตั้ง VFD ที่ปั๊มหล่อเย็น จนค่าไฟรวมทั้งโรงงานลดลงจริง แต่เมื่อถึงวันประชุมขออนุมัติงบรอบถัดไป ฝ่ายบัญชีถามคำถามเดียวที่ทุกคนตอบไม่ได้ — "ตัวเลขที่ลดลงนั้นมาจากโครงการของพวกคุณ หรือมาจากการที่ยอดสั่งผลิตเดือนนั้นตกลง?" คำถามนี้คือเหตุผลที่มาตรฐาน ISO 50006 มีอยู่ และเป็นสาเหตุที่ทีมงาน Honey Corporation ย้ำเสมอว่า โครงการพลังงานที่ดีต้องเริ่มจาก "ตัวชี้วัดที่ตั้งข้อสงสัยได้" ก่อนติดตั้งอุปกรณ์สักชิ้น มิเตอร์ย่อยหลายตัวตามแนวระบบ — โครงสร้างพื้นฐานของการวัด EnPI ที่สามารถตรวจสอบย้อนกลับได้ (ภาพ: Wikimedia Commons) ปัญหา: Energy Data ที่โกหกตัวเองเงียบ ๆ ตัวชี้วัดพลังงานแบบดิบ (kWh ต่อเดือน) ผสมสัญญาณจริงกับ "noise" เชิงปฏิบัติการเข้าด้วยกัน ตัวอย่างจากคู่มือ ISO 50006 ฉบับปฏิบัติ: สายการผลิตหนึ่งเพิ่ม throughput 20% ขณะที่ kWh รวมคงที่ ผู้จัดการที่ดูตัวเลขดิบจะสรุปว่า "สถานะคงเดิม" แต่เมื่อ normalize ด้วยสมการถดถัยแล้ว ผลคือ ประสิทธิภาพพลังงานดีขึ้นจริง 17% — เรื่องราวที่ตัวเลขดิบลบทิ้งไปทั้งหมด ความแตกต่างระหว่าง "ค่าไฟลด" กับ "ประสิทธิภาพดีขึ้น" คือความแตกต่างระหว่างโครงการที่เล็งระยะสั้น กับโครงการที่ผ่านการตรวจสอบ (audit-proof) วิธีแก้: EnPI ตามกรอบ ISO 50006 ทำงานอย่างไร ISO 50006 (ฉบับปรับปรุงล่าสุด 2023) คือมาตรฐานที่กำหนดวิธีสร้าง EnPI (Energy Performance Indicator) ที่ "ตั้งข้อสงสัยได้และพิสูจน์ได้" ภายในกรอบ ISO 50001 โดยแนวคิดแกนกลางคือ EnPI ที่ไม่มี baseline คืออัตราส่วนที่ไร้ความหมาย องค์ประกอบสำคัญมี 3 ส่วน: Relevant Variables — ปัจจัยนอกเหนือการควบคุมที่กระทบการใช้พลังงานอย่างชอบธรรม เช่น ปริมาณการผลิต (production volume) อุณหภูมิ ambient หรือความชื้นสัมพัทธ์ ระบบอากาศอัด track กับอัตราการผลิต ส่วนชิลเลอร์ track กับ wet-bulb temperature — การเลือกผิดตัวแปร ณ จุดนี้ทำให้ EnPI ทั้งระบบเพี้ยน…
Read More
NILM (Non-Intrusive Load Monitoring): อ่านทะลุโหลดไฟฟ้าทั้งโรงงานจากมิเตอร์ตัวเดียวด้วย AI

NILM (Non-Intrusive Load Monitoring): อ่านทะลุโหลดไฟฟ้าทั้งโรงงานจากมิเตอร์ตัวเดียวด้วย AI

Article
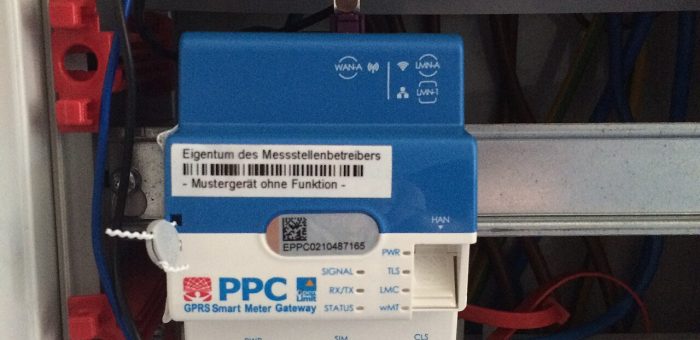
โรงงานของคุณมีมิเตอร์ไฟฟ้ากี่ตัว? คำถามนี้กำลังเปลี่ยนคำตอบด้วย AI คำถามฟังดูง่าย แต่แทบทุกโรงงานในไทยตอบเหมือนกัน — มิเตอร์หลักจากการไฟฟ้าหนึ่งตัว แล้วก็จบ เวลาใบแจ้งค่าไฟขึ้นเลข ฝ่ายวิศวกรรมก็นั่งเทียนหาสาเหตุกันแบบเดา ๆ ว่าเดือนนี้เครื่องจักรตัวไหนกินไฟมากขึ้น คอมเพรสเซอร์? ชิลเลอร์? หรือเตาอบที่ช่วงนี้รันเวลาเพิ่ม? คำตอบที่แท้จริงมักถูกฝังอยู่ในรูปคลื่นของข้อมูลที่เราไม่เคยแยกแยะ NILM (Non-Intrusive Load Monitoring) หรือ Energy Disaggregation คือเทคโนโลยีที่ตอบคำถามนี้โดยไม่ต้องติดมิเตอร์ย่อยทุกเครื่องจักร หลักการคือ อ่านสัญญาณกำลังไฟฟ้ารวมจากจุดเดียว แล้วใช้อัลกอริทึม "แยกสลาย" กลับเป็นโหลดย่อยของแต่ละอุปกรณ์ — เหมือนฟังเพลงประสานเสียงแล้วบอกได้ว่าตอนนี้ใครกำลังร้องเสียงดังเกินใคร Smart Meter Gateway — ประตูข้อมูลพลังงานระดับอุปกรณ์ที่ NILM ใช้เป็นแหล่งสัญญาณ (ภาพ: Wikimedia Commons) ต้นกำเนิดจากงานวิจัยปี 1992 ที่กลับมาฮอตในยุค IIoT แนวคิด NILM เริ่มจากงานวิจัยคลาสสิกของ George Hart แห่ง MIT ในปี 1992 ซึ่งพิสูจน์ว่า "ลายเซ็นไฟฟ้า" (load signature) ของอุปกรณ์แต่ละชนิด — รูปแบบการเปลี่ยนขึ้น-ลงของกำลังจริง (kW) และกำลังปฏิกิริยา (kVAR) ตอนเปิด-ปิด — นั้นแตกต่างกันเพียงพอที่จะใช้ระบุตัวอุปกรณ์ได้ มอเตอร์อินดักชันมี surge สูงตอนสตาร์ท ส่วนเตาความร้อนมีรูปคลื่นแบนราบเป็นขั้นบันได งานวิจัยทบทวนวรรณกรรมชั้นนำ (Kaselimi และคณะ, 2022) แบ่งวิวัฒนาการของ NILM เป็น 3 ยุค: ยุคแรก คือการคิดคณิตศาสตร์พื้นฐานด้วย combinatorial optimization และ factorial hidden Markov model (FHMM), ยุคกลาง คือการทดลอง deep learning อย่าง sequence-to-sequence และ CNN ที่แม่นยำขึ้นบนชุดข้อมูลสาธารณะ และ ยุคปัจจุบัน ที่งานวิจัยหันมาเน้นความ "น่าเชื่อถือได้จริง" (trustworthiness) — ความสามารถถ่ายโอนโมเดลข้ามสถานที่ (transferability) และความซับซ้อนที่ต้องลดลงเพื่อให้รันได้จริงในสภาพแวดล้อมโรงงาน หลักการทำงาน: จากสัญญาณเดียวสู่ N โหลด pipework ของ NILM มี 4 ขั้นตอนหลัก: เก็บสัญญาณ — อ่านค่ากำลังรวมจากมิเตอร์อัจฉริยะหรือ power quality analyzer ที่จุดจ่ายหลัก ความถี่ตั้งแต่ 1 ครั้ง/วินาที (1 Hz)…
Read More
Case Study: Physical AI ในโรงงานจริง — เมื่อ Georgia Tech ช่วยผู้ผลิตอะไหล่รถยนต์ลด Scrap Rate 50% ใน 45 วัน

Case Study: Physical AI ในโรงงานจริง — เมื่อ Georgia Tech ช่วยผู้ผลิตอะไหล่รถยนต์ลด Scrap Rate 50% ใน 45 วัน

Article
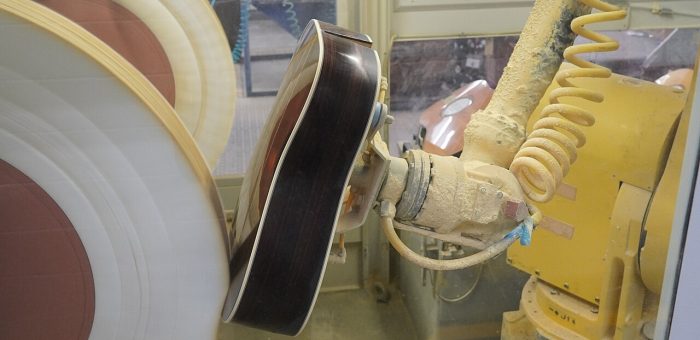
ตลาด PCB ของสหรัฐฯ เหลือเพียง 4% ของโลก และการพึ่งพาการแปรรูปหายากธาตุจากต่างประเทศเพิ่มความเสี่ยงเชิงกลยุทธ์ — นี่คือที่มาของสิ่งที่ Georgia Tech Manufacturing Institute (GTMI) เปิดตัวในปี 2026: สิ่งอำนวยความสะดวกนำร่อง Advanced Manufacturing Pilot Facility (AMPF) สถานที่ใช้ร่วมกันแห่งแรกในมหาวิทยาลัยวิจัยของสหรัฐฯ ที่ "ทำจริง" ในสิ่งที่หน่วยงานรัฐเพิ่งเริ่มให้ทุนวิจัย ผลลัพธ์ที่โดดเด่นที่สุด: อัตราเศษวัสดุเสีย (scrap rate) ของผู้ผลิตอะไหล่รถยนต์รายใหญ่ถูกลดลงครึ่งหนึ่งภายใน 45 วัน แขนกลอุตสาหกรรมทำงานจริงบนไลน์ผลิต — Physical AI ทำให้เครื่องจักรตัดสินใจปรับตัวเองได้ระดับเครื่อง (ภาพ: Henrysz / Wikimedia Commons, CC BY 4.0) ปัญหา: ข้อมูลมีเต็มคลัง แต่ไม่มีใครวิเคราะห์ทันเวลา IAC Group ผู้ผลิตชิ้นส่วนภายในรถยนต์ที่มีโรงงานกระจายทั่วสหรัฐฯ เม็กซิโก และอื่นๆ ประสบปัญหาคลาสสิกของยุค IIoT: "มีข้อมูลการผลิตมหาศาลอยู่แล้ว แต่วิเคราะห์เองไม่ทันการผลิต" — ประธานเจ้าหน้าที่ฝ่ายปฏิบัติการ Tom Boney เล่าว่าบริษัทแข่งขันทุกวันกับโรงงานในภูมิภาคต้นทุนต่ำ และต้องการความช่วยเหลือด้านสมองและพลังคำนวณที่องค์กรสร้างเองไม่ได้ โครงการแรกเลือกกระบวนการผลิตสารยึดติด (adhesive manufacturing) ที่ซับซ้อน ณ โรงงานในเมืองแวนซ์ รัฐแอละแบมา ซึ่งมีข้อมูลการผลิตเก็บมาแล้วมากมาย แต่ขาดทั้งพลังคำนวณและโมเดล AI ที่จะใช้ข้อมูลนั้นแบบเรียลไทม์ วิธีทำ: Physical AI + Mobile Robot ลงพื้นโรงงานจริง ทีมนักวิจัยและนักศึกษาระดับดุษฎีบัณฑิตของ Georgia Tech เชื่อมระบบของสถาบันตรงเข้ากับเครื่องจักรในโรงงาน และทำงานเคียงข้างพนักงานหน้าเครื่อง หัวใจของ AMPF คือการตีพิมพ์ Physical AI สู่สภาพแวดล้อมการผลิตจริง: เรียนรู้เครื่องจักรจากสัญญาณหลากหลาย — ระบบ AI วิเคราะห์สัญญาณออปติคอล ความร้อน เสียง และกระบวนการผลิตนับพันชุดต่อเนื่อง เพื่อหาแพทเทิร์น ปรับปรุงสมรรถนะ และตรวจจับความผิดปกติ เหตุผลที่ต้องทำแบบเรียลไทม์ — การพิมพ์ชิ้นส่วนจากผงโลหะพิเศษราคาสูงยิ่ง หรือซูเปอร์อัลลอยตัวใหม่ที่พัฒนาขึ้นเอง ความล้มเหลวของกระบวนการไม่ใช่ทางเลือกที่ยอมรับได้ คนกำหนดการทดลอง คนแปลผล — ในห้องปฏิบัติการ R&D โปรแกรมเครื่องจักรครั้งเดียวแล้วเปลี่ยนนับล้านครั้ง AI และหุ่นยนต์เคลื่อนที่จัดตารางผลิตและขนย้ายวัสดุอัตโนมัติ ขณะที่มนุษย์คือผู้ออกแบบการทดลองและแปลผล การสาธิต Smart Manufacturing — เชื่อมการค้นพบวัสดุ กระบวนการผลิต และการตรวจสอบคุณภาพไว้ในพื้นที่เดียว (ภาพ: Science and Technology Facilities…
Read More
12 เทรนด์เทคโนโลยีอุตสาหกรรมจาก Hannover Messe 2026: วิเคราะห์จาก 400 บูธ และ 300 สัมภาษณ์ — โรงงานไทยควรเริ่มจากตรงไหน

12 เทรนด์เทคโนโลยีอุตสาหกรรมจาก Hannover Messe 2026: วิเคราะห์จาก 400 บูธ และ 300 สัมภาษณ์ — โรงงานไทยควรเริ่มจากตรงไหน

Article
งาน Hannover Messe 2026 (20–24 เมษายน 2026 เมืองฮาโนเวอร์ ประเทศเยอรมนี) จบไปแล้วหลายเดือน แต่สัญญาณที่ได้จากงานกลับชัดเจนขึ้นเรื่อยๆ ว่าอุตสาหกรรมการผลิตกำลังเปลี่ยนผ่านไปตรงไหน — IoT Analytics ส่งทีมวิเคราะห์ 12 คนลงพื้นที่ เดินสำรวจกว่า 400 บูธ สัมภาษณ์เชิงลึกมากกว่า 300 ราย และสรุปออกมาเป็นรายงาน 197 หน้า ชี้ 12 เทรนด์เทคโนโลยีอุตสาหกรรมสำคัญประจำปี บทความนี้พาไล่ทีละเทรนด์ พร้อมมุมมองว่าโรงงานไทยควรเอาอะไรไปใช้จริง บรรยากาศงาน Hannover Messe — งานแสดงสินค้าอุตสาหกรรมที่ใหญ่ที่สุดในโลก (ภาพ: Olaf Kosinsky / Wikimedia Commons, CC BY-SA 3.0 DE) บริบทปี 2026: ความตึงเครียดระหว่าง AI กับข้อมูลที่เชื่อถือได้ ประเด็นกลางที่ IoT Analytics จับได้จากงานปีนี้คือ "ความตึงเครียด" ระหว่างสองฝั่ง — ผู้ขายเทคโนโลยีรีบผลักดันให้ AI ตัดสินใจอัตโนมัติบนสายการผลิตเพื่อสร้างรายได้ใหม่ ขณะที่คนส่วนใหญ่ในภาคการผลิตยังไม่ได้แก้ปัญหาพื้นฐาน คือ ข้อมูลที่เชื่อถือได้และมีบริบท (contextualized data) ที่จำเป็นต่อการให้ AI ตัดสินใจอย่างปลอดภัย ตัวเลขจากงานสะท้อนภาพนี้ชัด: ผู้เข้าชมราว 110,000 คน และผู้แสดงสินค้าราว 3,000 ราย ต่ำกว่าระดับก่อนโควิด — แต่คุณภาพผู้เข้าร่วมสูงมาก เต็มไปด้วยผู้บริหารระดับสูงด้านวิศวกรรมของกลุ่มอุตสาหกรรมใหญ่ๆ ทั่วโลก ไล่ทีละเทรนด์: 12 สัญญาณจากฮาโนเวอร์ ฮอลล์จัดแสดงสินค้าของงาน — ปีละ 3,000 ผู้แสดงสินค้าจากทั่วโลก (ภาพ: Ra Boe / Wikimedia Commons, CC BY-SA 3.0 DE) # เทรนด์ สิ่งที่เกิดขึ้นจริงบนพื้นงาน ผลกระทบต่อโรงงานไทย 1Agentic AIการคุยกันเลย Generative AI ไปสู่ AI Agent ที่ลงมือทำงานเองในกระบวนการผลิตเริ่มที่งานเอกสารและการจัดตารางผลิตก่อน ยังไม่ต้องรีบปล่อยให้คุมสายการผลิต 2Physical AIML ย้ายจากเซิร์ฟเวอร์ลงสู่เครื่องจักร ตัดสินใจเรียลไทม์ระดับเครื่องงานควบคุมคุณภาพและปรับสภาพเครื่องอัตโนมัติที่ต้องการ latency ต่ำ 3Humanoid Robotเข้าสู่ระยะ Early-stage Pilot ในโรงงานจริงติดตามผลนำร่องต่างประเทศได้ แต่ยังห่างการใช้งานกระจาย 4Industrial Foundation Modelผู้ให้บริการอุตสาหกรรมเริ่มสร้างโมเดล AI เฉพาะโดเมน…
Read More
Smart Textiles ในงาน PPE อุตสาหกรรม: เมื่อเสื้อผ้ากลายเป็นเครือข่ายเซ็นเซอร์ — วิเคราะห์ E-Textiles จากเส้นใยนำไฟฟ้าถึงพลังงานจากการเคลื่อนไหว

Smart Textiles ในงาน PPE อุตสาหกรรม: เมื่อเสื้อผ้ากลายเป็นเครือข่ายเซ็นเซอร์ — วิเคราะห์ E-Textiles จากเส้นใยนำไฟฟ้าถึงพลังงานจากการเคลื่อนไหว

Article
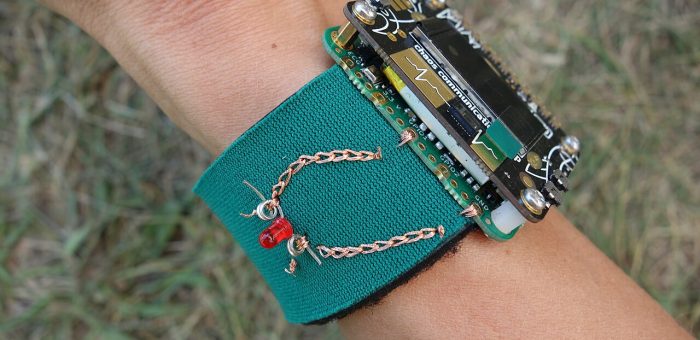
เสื้อผ้าที่คุณสวมใส่ทำงานในโรงงาน กำลังจะกลายเป็น "เซ็นเซอร์ชุดหนึ่ง" — Smart Textiles หรือสิ่งทออัจฉริยะ คือการผสานเส้นใยนำไฟฟ้า ตัวเก็บประจุ และวงจรยืดหยุ่นเข้าไปในเนื้อผ้า PPE จนกลายเป็นอุปกรณ์ IoT ที่สวมใส่ได้ทั้งตัว ต่างจาก Smartwatch หรือแถบติดตามที่เป็น "ก้อน" แขวนไว้บนร่างกาย E-Textiles ซ่อนอิเล็กทรอนิกส์ไว้ในเส้นด้าย ทำให้คนงานสวมใส่ได้ทั้งกะโดยไม่รู้สึกว่ากำลังแบกอุปกรณ์เพิ่ม ตลาด Smart Textiles ทั่วโลกเติบโตจาก 2.41 พันล้านดอลลาร์สหรัฐในปี 2025 เป็น 5.56 พันล้านดอลลาร์ในปี 2030 หรือ CAGR 18.2% ตามรายงานของ MarketsandMarkets — โดย segment อุตสาหกรรมและความปลอดภัยเป็นกลุ่มที่เติบโตเร็วที่สุดกลุ่มหนึ่ง เพราะแรงกดดันด้านกฎหมายความปลอดภัยและปัญหาแรงงานสูงวัยกำลังบีบให้โรงงานทุกแห่งต้องหันมาใช้ข้อมูลจากร่างกายคนงานจริง ไม่ใช่การสุ่มตรวจเป็นครั้งคราว ตัวอย่าง E-Textile: วงจรอิเล็กทรอนิกส์ที่ปัก/ทอเข้ากับเส้นใยบนเนื้อผ้า (ภาพ: Wikimedia Commons) สถาปัตยกรรมของ Smart Textiles มี 3 ระดับ วิศวกรที่วางแผนใช้งานต้องเข้าใจก่อนว่า "ผ้าอัจฉริยะ" ไม่ได้มีแบบเดียว แต่แบ่งตามระดับการรวมอิเล็กทรอนิกส์เป็น 3 แบบ: ระดับลักษณะข้อดีข้อจำกัด Passive Smart Textileผ้ารับรู้สภาพแวดล้อมเท่านั้น เช่น เส้นใยกันความร้อน UV-blockingทนทาน ซักได้ ไม่ต้องจ่ายไฟไม่ส่งข้อมูลออกมา Active Smart Textileมีเซ็นเซอร์ + actuator เช่น ผ้าทำความร้อนอัตโนมัติ ผ้าวัด ECGเก็บข้อมูลจริง ปรับตัวได้ต้องมีแหล่งจ่ายไฟและการเชื่อมต่อ Ultra Smart Textileผสาน AI ในตัว ตัดสินใจเอง เช่น ปลดปล่อยความเย็นเมื่อพยากรณ์ heat strokeป้องกันภัยล่วงหน้าแบบ proactiveต้นทุนสูง ต้องออกแบบระบบนิรภัย เทคโนโลยีหลักที่ทำให้ผ้า "ฉลาด" ได้ 1. เส้นใยนำไฟฟ้า (Conductive Fiber) หัวใจคือเส้นใยที่นำไฟฟ้าได้ เช่น เส้นใยสแตนเลสผสมโพลีเอสเตอร์ หรือเส้นด้ายเคลือบเงิน (silver-coated yarn) ที่ให้ค่าความต้านทานต่ำแต่ยังซักได้หลายสิบรอบ การเลือกใยนำไฟฟ้ากับงานอุตสาหกรรมต้องดูจำนวนรอบการซัก–สวมใส่ (wash cycles) และความทนต่อเหงื่อเกลือ ซึ่งกัดกร่อนเคลือบเงินได้ 2. การปักวงจร (Embroidered Electronics) เทคโนโลยีปักดิจิทัลช่วยให้วางวงจรบนผ้าได้เหมือน PCB แบบยืดหยุ่น — ต้นทุนต่อชิ้นต่ำกว่าการพิมพ์ และแก้ pattern ได้เร็ว เหมาะกับการผลิตจำนวนน้อยหลากหลายรุ่น ซึ่งเป็นจุดแข็งของผู้ผลิตสิ่งทอไทยที่ทำ custom PPE อยู่แล้ว 3.…
Read More
Material Extrusion (FDM) ในงานผลิตจริง: เทคโนโลยีพิมพ์สามมิติที่ประหยัดที่สุดสำหรับโรงงานปี 2026

Material Extrusion (FDM) ในงานผลิตจริง: เทคโนโลยีพิมพ์สามมิติที่ประหยัดที่สุดสำหรับโรงงานปี 2026

Article
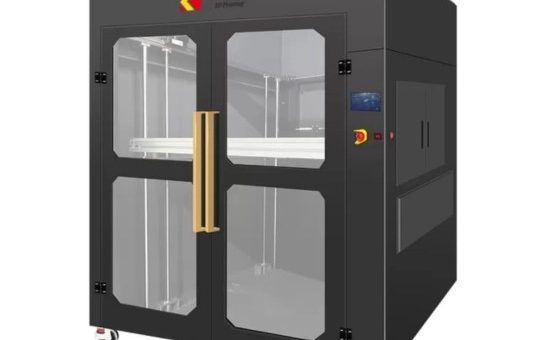
หลายโรงงานยังมองว่าเครื่องพิมพ์สามมิติแบบ FDM (Fused Deposition Modeling) หรือที่เรียกตามมาตรฐาน ISO/ASTM 52900 ว่า Material Extrusion เป็นเพียงอุปกรณ์ทำต้นแบบไว้บนโต๊ะช่าง แต่ในปี 2026 ภาพนั้นเปลี่ยนไปแล้ว ตัวเลขจากบทวิเคราะห์ตลาดล่าสุดชี้ว่า Material Extrusion กลายเป็นกระบวนการผลิตที่ ประหยัดที่สุดสำหรับการผลิตจำนวนมาก แซงหน้ากระบวนการผงพอลิเมอร์อย่าง SLS และ MJF ในหลายๆ กรณี ด้วยเหตุผลสามข้อ: ต้นทุนเครื่องจักรต่ำกว่า วัสดุตั้งต้น (filament) ถูกกว่าต่อกิโลกรัม และขั้นตอนหลังการพิมพ์ (post-processing) ง่ายกว่าอย่างมีนัยสำคัญ บทความนี้เจาะลึกว่าเทคโนโลยีที่เคยถูกมองว่า "เล็ก" นี้ ทำงานอย่างไร ข้อจำกัดที่ต้องเข้าใจก่อนส่งชิ้นงานลงไลน์ผลิตจริง และทำไมโรงงานอุตสาหกรรมในไทยควรให้ความสนใจ เครื่องพิมพ์ FDM ระดับอุตสาหกรรม — หลักการทำงานคือการรีดวัสดุหลอมเหลวออกมาเป็นเส้นแล้ววางซ้อนทีละชั้น (ภาพ: Wikimedia Commons, CC0) หลักการทำงาน: การวางวัสดุทีละชั้นอย่างมีวินัย เครื่อง FDM ทำงานโดยดึงเส้น filament จาก spool เข้าสู่หัวรีด (extruder) ที่มี heater block ทำงานที่อุณหภูมิ 200–450°C ขึ้นอยู่กับชนิดวัสดุ วัสดุหลอมเหลวจะถูกรีดออกผ่านหัวฉีด (nozzle) ขนาดเล็ก โดยทั่วไป 0.4 มม. สำหรับงานละเอียด หรือ 0.6–1.2 มม. สำหรับชิ้นงานใหญ่ที่ต้องการความเร็ว แขนกลไก CoreXY หรือ Cartesian จะเลื่อนหัวฉีดไปตามพาธที่ซอฟต์แวร์ slicer คำนวณไว้ วางพลาสติกลงบนแผ่นรองพิมพ์ทีละชั้น ความสูงชั้น (layer height) โดยทั่วไปอยู่ระหว่าง 0.1–0.3 มม. จุดที่ต่างจากเทคโนโลยีอื่นคือ ความสัมพันธ์ระหว่างทิศทางการพิมพ์กับความแข็งแรง เนื่องจากชิ้นงานถูกสร้างจากเส้นวัสดุที่เชื่อมกันด้วยการหลอมประกบบางๆ ความแข็งแรงในแนวตั้งฉากกับชั้น (Z-axis) จะต่ำกว่าแนวระนาบประมาณ 20–50% วิศวกรต้องวางแนวชิ้นงาน (part orientation) ให้แรงกระทำหลักไม่ดึงขาดระหว่างชั้น — นี่คือความรู้ที่แยกระหว่าง "พิมพ์ได้" กับ "ใช้งานจริงได้" วัสดุอุตสาหกรรม: จาก PLA ถึง PEEK และคอมโพสิต ความก้าวหน้าที่ยกระดับ FDM จากงานต้นแบบสู่งานผลิตจริงคือวัสดุ การเติม Carbon Fiber หรือ Glass Fiber ลงในเมทริกซ์ Nylon หรือ PEEK ในอัตรา 30–50% ทำให้ชิ้นงานที่พิมพ์เสร็จ สามารถทดแทนชิ้นส่วนหล่ออะลูมิเนียมหรือสังกะสีแบบ Die-cast…
Read More
Case Study: Post-Processing คือหัวใจที่ถูกลืมของ Additive Manufacturing — เมื่อ 60% ของต้นทุนเกิดหลังพิมพ์เสร็จ

Case Study: Post-Processing คือหัวใจที่ถูกลืมของ Additive Manufacturing — เมื่อ 60% ของต้นทุนเกิดหลังพิมพ์เสร็จ

Article
"พิมพ์เสร็จ ก็ใช้งานได้เลย" — นี่คือความเข้าใจผิดที่ทำให้โครงการ Additive Manufacturing จำนวนมากติดอยู่ที่ห้องทดลองและไม่เคยไปถึงสายผลิตจริง ความจริงคือคุณภาพที่แท้จริงของชิ้นส่วนพิมพ์สามมิติ ไม่ได้เกิดขึ้นบนเครื่องพิมพ์ แต่เกิดขึ้นในขั้นตอนหลังการพิมพ์ (Post-Processing) งานวิจัยและบทวิเคราะห์สากลปี 2026 ประมาณการว่าการดำเนินการหลังพิมพ์คิดเป็นสัดส่วนถึง 60% ของต้นทุนรวมของชิ้นส่วนพิมพ์สามมิติหนึ่งชิ้น บทความนี้เล่ากรณีศึกษาสมมติที่สะท้อนสถานการณ์จริงที่โรงงานประกอบอิเล็กทรอนิกส์ในไทยต้องเจอ เมื่อพยายามยกระดับจิ๊กพิมพ์สามมิติจาก "ของแถมของแผนกช่าง" ให้กลายเป็นอุปกรณ์มาตรฐานบนสายผลิต ปัญหา: จิ๊กที่พิมพ์เสร็จใช้งานจริงไม่ได้ โรงงานประกอบ PCB แห่งหนึ่งเริ่มต้นด้วยการซื้อเครื่องพิมพ์ FDM มาวางไว้ข้างสายผลิต เพื่อพิมพ์จิ๊กยึดชิ้นงานและกล่องรองอุปกรณ์ SMD วันแรกๆ ทุกอย่างดูมหัศจรรย์ — ออกแบบเสร็จตอนเช้า พิมพ์เสร็จตอนเย็น ใช้งานได้ทันที แต่หลังผ่านไปสามเดือน ปัญหาเริ่มทยอยออกมาเป็นระยะ: จิ๊กที่พิมพ์คนละวันมี ขนาดต่างกัน 0.2–0.4 มม. ทำให้บางชิ้นสอดเข้าร่องไม่ได้ ต้องครอบแล้วลองใหม่ พื้นผิวหยาบของชั้นพิมพ์เก็บฝุ่นและฟลักซ์บัดกรี ทำความสะอาดยาก ไม่ผ่านมาตรฐานความสะอาดของห้องประกอบ เส้นรอยต่อระหว่างชั้น (layer line) กลายเป็นจุดสะสมความเครียด จิ๊กรุ่นแรกๆ แตกที่มุมภายใน 3 สัปดาห์ พนักงานแผนกช่างคนเดียวที่รู้วิธีตั้งพารามิเตอร์ลาออก ความรู้หายไปพร้อมกัน สรุปสั้นๆ คือโรงงานมี "เครื่องพิมพ์" แต่ยังไม่มี "กระบวนการผลิต" ปัญหาทั้งหมดไม่ได้อยู่ที่ตัวเครื่องพิมพ์เลยแม้แต่น้อย — มันอยู่ที่สิ่งที่เกิดขึ้น หลังเครื่องพิมพ์หยุดทำงาน ทางออก: ออกแบบกระบวนการ Post-Processing ให้เป็นระบบ ทีมวิศวกรย้อนกลับไปดูว่าต้นทุนและความผิดพลาดกันอยู่ตรงไหน แล้วออกแบบกระบวนการใหม่ทั้งหมดรอบขั้นตอนหลังการพิมพ์ โดยแบ่งเป็น 4 สถานีงาน: สถานีตัด support และทำความสะอาด — กำหนดให้ใช้ nozzle ของเครื่องตัดแบบกำหนดระยะ แทนการตัดมือเอาตามถนัด ชิ้นงานเข้าออกสถานีนี้ภายใน 15 นาที สถานีปรับพื้นผิว (Surface Finishing) — ใช้เทคนิค Vapor Smoothing ควบคุมด้วยไอตัวทำละลาย ทำให้พื้นผิวชั้นพิมพ์หายไป กลายเป็นผิวเรียบแบบหล่อ ที่สำคัญกระบวนการนี้ เพิ่มความแข็งแรงให้ผิวชั้นบนเพราะไอตัวทำละลายหลอมรอยต่อระหว่างชั้นให้เชื่อมประสานกัน สถานีตรวจสอบขนาด — วัดขนาดจริงด้วยเครื่อง CMM หรือสแกนเนอร์ 3 มิติ บันทึกผลรายชิ้น ถ้าเบี่ยงเบนเกิน tolerance ให้ปรับ compensation ในไฟล์พิมพ์รุ่นถัดไป — ทำให้กระบวนการเรียนรู้ตัวเองได้ สถานีบันทึกข้อมูล — ทุกจิ๊กได้หมายเลขซีเรียล ผูกกับไฟล์ CAD, พารามิเตอร์พิมพ์, ล็อต filament, และผลวัดขนาด เก็บในฐานข้อมูลกลาง ชิ้นงานระหว่างพิมพ์ — สิ่งที่เห็นบนเครื่องพิมพ์เป็นเพียงครึ่งทาง คุณภาพสุดท้ายถูกกำหนดด้วยขั้นตอนหลังการพิมพ์ (ภาพ: Wikimedia Commons, CC…
Read More
บทวิเคราะห์ Nanomaterial Filament: ตลาด 1.2 พันล้านดอลลาร์ปี 2026 กับความจริงที่วิศวกรต้องชั่งน้ำหนัก

บทวิเคราะห์ Nanomaterial Filament: ตลาด 1.2 พันล้านดอลลาร์ปี 2026 กับความจริงที่วิศวกรต้องชั่งน้ำหนัก

Article
ทุกครั้งที่วัสดุใหม่ถูกนำเสนอในวงการผลิต คำถามแรกของวิศวกรมักเป็นเหมือนเดิม: "จริงหรือ hype" บทวิเคราะห์นี้มองตัวเลขที่ออกมาในปี 2026 เกี่ยวกับ filament ที่เติม nanomaterial แล้วชั่งน้ำหนักว่าเทคโนโลยีนี้พร้อมแค่ไหนสำหรับโรงงานอุตสาหกรรมในไทย โดยไม่ได้มาทำการตลาดให้ใคร แต่มาช่วยตัดสินใจ จุดเริ่มของเรื่องคือตัวเลขหนึ่งง่ายๆ: ตลาดวัสดุเสริมพิมพ์สามมิติระดับนาโน (3D printed nanomaterials) ถูกคาดการณ์ว่าจะแตะ 1.2 พันล้านดอลลาร์สหรัฐในปี 2026 จากบทวิเคราะห์ตลาดระดับสากล ตัวเลขนี้บอกอะไรมากกว่าที่เห็น — มันแปลว่าเทคโนโลยีนี้ผ่านช่วง "ทดลองในห้องแล็บ" แล้ว และกำลังเข้าสู่ช่วงที่มี demand จริงจากสายการผลิต ตัวเลขที่ต้องรู้: แข็งแรงขึ้น 50–200% จริงหรือ ข้อมูลจากบทวิเคราะห์เทคโนโลยีตีพิมพ์ปี 2026 ระบุว่า filament ที่เติม nanomaterial สามารถเพิ่มความต้านทานแรงดึง (tensile strength) ได้ระหว่าง 50–200% ขึ้นอยู่กับวัสดุตั้งต้นและตัวเสริมที่ใช้ ตัวเสริมสองตัวหลักคือ graphene ที่เพิ่มความนำไฟฟ้าและความแกร่งโดยไม่เพิ่มน้ำหนัก และ carbon nanotubes (CNTs) ที่ยกระดับความทนแรงกระแทกและเสถียรภาพทางความร้อน วัสดุ ความแข็งแรงเพิ่มขึ้น คุณสมบัติเด่น การใช้งานหลัก PLA + Grapheneถึง 50%นำไฟฟ้า + แกร่งกล่องอิเล็กทรอนิกส์ Nylon + CNTถึง 150%ทนแรงกระแทกชิ้นส่วนยานยนต์ PEEK + Carbon Fiberถึง 200%เสถียรภาพความร้อนแบร็กเก็ตอวกาศ ABS + Nano-silicaถึง 80%ความแกร่งผิวเครื่องมือแพทย์ ตัวเลขเหล่านี้มาจากการทดสอบในสภาวะมาตรฐาน ซึ่งสำคัญมากสำหรับวิศวกรที่จะนำไปใช้ — ตัวเลขจาก data sheet ไม่ใช่ตัวเลขจากชิ้นงานพิมพ์จริง เพราะชิ้นงาน FDM มีความแข็งแรงแตกต่างกันตามทิศทางการพิมพ์ ดังนั้นก่อนเอาตัวเลข 200% ไปคำนวณ safety factor ต้องทดสอบชิ้นงานที่พิมพ์ในทิศทางที่จะใช้งานจริงเสมอ วัสดุพิมพ์สามมิติหลากชนิด — การเลือกให้ตรงสเปกการใช้งานสำคัญกว่าการไล่ตามตัวเลขความแข็งแรงสูงสุด (ภาพ: Wikimedia Commons, CC BY 2.0) มุมมอง: สามเหตุผลที่โรงงานไทยควรจับตา แต่ไม่ต้องรีบ เหตุผลที่หนึ่ง — ตัวเลขเศรษฐศาสตร์เริ่มเข้าขั้น เมื่อวัสดุ filament มีต้นทุนต่อหน่วยลดลงและแข็งแรงขึ้น การผลิตชิ้นส่วนฟังก์ชันด้วยวิธี Material Extrusion กลายเป็นทางเลือกที่คุ้มค่าสำหรับปริมาณการผลิตระดับกลาง โดยไม่ต้องลงทุนแม่พิมพ์ เกินมาในงานจิ๊ก-ฟิกซ์เจอร์ อะไหล่ตามสั่ง และชิ้นส่วน EOAT ที่วอลุ่มไม่มากพอจะทำแม่พิมพ์ เหตุผลที่สอง — AI เปลี่ยนเกมการออกแบบวัสดุ สิ่งที่น่าสนใจที่สุดในปี 2026 ไม่ใช่ตัว filament…
Read More
บทวิเคราะห์ Passthrough Technology: ทำไมคุณภาพกล้องมองทะลุกำลังกำหนดอนาคต Mixed Reality ในโรงงานปี 2026

บทวิเคราะห์ Passthrough Technology: ทำไมคุณภาพกล้องมองทะลุกำลังกำหนดอนาคต Mixed Reality ในโรงงานปี 2026

Article
สองปีก่อน กล้อง Passthrough บน Headset VR เป็นแค่ "ฟีเจอร์ความปลอดภัย" — แตะข้าง Headset สองครั้งเพื่อแอบดูโลกจริง หาขวดน้ำบนโต๊ะ หลบสุนัขที่นอนขวาง แล้วกลับเข้าสู่โลกเสมือนทันที ภาพที่เห็นหยาบ เบลอ และสีซีด แต่ปี 2026 บทบาทนี้เปลี่ยนไปสิ้นเชิง Mixed Reality กลายเป็นโหมดหลักของ Headset ยุคใหม่ และคุณภาพกล้อง Passthrough กลายเป็นปัจจัยชี้ขาดว่าอุปกรณ์จะ "ใช้งานได้จริง" หรือแค่ "ดูเจ๋งในงานแสดงสินค้า" ในบริบทของโรงงานอุตสาหกรรม คำถามนี้สำคัญกว่าที่คิด เพราะงานส่วนใหญ่บนไลน์ผลิตคือ Mixed Reality โดยธรรมชาติ — ช่างต้องอ่านค่า Meter บนเครื่องมือจริง ตรวจสีของชิ้นงานจริง และรับ Overlay คำแนะนำจากระบบพร้อมกัน ถ้าภาพ Passthrough ไม่ถึงระดับ งานเหล่านี้ก็ปลดล็อกไม่ได้ แผนภาพ: พัฒนาการ 3 ยุคของกล้อง Passthrough — จากมองทะลุเพื่อความปลอดภัย สู่ใช้งานร่วมกับโลกจริง (ภาพ: Honey Corporation) เกณฑ์ 3 ตัวที่ต้องวัดก่อนเลือกใช้ในโรงงาน การวิเคราะห์คุณภาพ Passthrough ไม่ควรดูแค่สเปกจำนวนกล้อง แต่ควรวัดจากความสามารถใน 3 มิติ: ความคมชัดเชิงอ่าน (Reading Fidelity) — อ่านข้อความขนาดเล็กบนจอโทรศัพท์ หมายเลขซีเรียลบนชิ้นส่วน หรือค่าบน Meter ได้หรือไม่ นี่คือเส้นแบ่งระหว่าง "ใช้ช่วยงานได้" กับ "ใช้แทนตาเปล่าได้" แนวโน้มอุตสาหกรรมปี 2026 ชี้ว่า Headset ระดับสูงสุดบางรุ่นให้ภาพใกล้เคียง "มองผ่านแว่นกันแดดจางๆ" แล้ว ความล่าช้า (Motion-to-Photon Latency) — ระยะเวลาตั้งแต่หัวขยับจนภาพอัปเดต ถ้าเกินระดับหลักสิบมิลลิวินาที ผู้ใช้จะรู้สึกหน่วงและเมื่อยตาเร็ว ซึ่งใช้งานหลายชั่วโมงต่อกะไม่ได้ ความแม่นสี (Color Accuracy) — งานตรวจสอบคุณภาพที่ต้องแยกเฉดสีของ Coating หรือสัญญาณไฟเตือน จะพังทันทีถ้ากล้องบิดเบือนสี ปัญหาที่พบบ่อยในรุ่นก่อนๆ คือสีซีดและ Contrast ต่ำ มุมมองของเรา: ยิ่ง Passthrough ใกล้ตาเปล่ามากขึ้นเท่าไร เส้นแบ่งระหว่าง VR กับ AR ก็ยิ่งเลือนหาย — อนาคตของอุปกรณ์ในโรงงานไม่ใช่ "เลือกตัวใดตัวหนึ่ง" แต่คือ Headset เดียวที่สลับโหมดได้ตามงาน กรอบวิเคราะห์ 4 ระดับสำหรับงานอุตสาหกรรม ระดับ ความสามารถที่ปลดล็อก…
Read More
VR Offline Robot Programming: ก้าวต่อจาก Teach Pendant — สอนงานหุ่นยนต์ในโลกเสมือนก่อนส่งลงไลน์ผลิตจริง

VR Offline Robot Programming: ก้าวต่อจาก Teach Pendant — สอนงานหุ่นยนต์ในโลกเสมือนก่อนส่งลงไลน์ผลิตจริง

Article
โรงงานส่วนใหญ่ในประเทศไทยยังสอนงานหุ่นยนต์อุตสาหกรรมด้วยวิธีเดิมๆ นั่นคือให้ช่างยืนถือ Teach Pendant (จอยควบคุมรูปทรงจอยสติ๊ก) กดทีละแกน เดินหุ่นไปทีละจุด ทั้งที่ไลน์ผลิตต้องหยุดชะงักเพราะหุ่นยนต์กำลังถูก "สอน" อยู่ แถมยังมีความเสี่ยงชนเครื่องจักรหรือ Fixture รอบข้างเสมอ แนวทาง VR Offline Programming (OLP) กำลังเปลี่ยนภาพนี้ โดยให้วิศวกรสวม Headset VR เข้าไป "สอนงาน" หุ่นยนต์เสมือนในโลกดิจิทัลที่จำลอง Cell การผลิตจริงมาทุกมิติ ก่อนส่งโปรแกรมที่ผ่านการตรวจสอบแล้วลงสู่หุ่นยนต์ตัวจริง งานวิจัยล่าสุดที่ตีพิมพ์ใน The International Journal of Advanced Manufacturing Technology (Springer, 2025) ได้นำเสนอระบบ VR-based Offline Programming ที่ผสาน Motion Capture เข้ากับความเป็นจริงเสมือน โดยผู้วิจัยใช้กล้องจับการเคลื่อนไหวของมือและข้อมือผู้สอน แปลงเป็นเส้นทางเคลื่อนที่ (Trajectory) ของ End-effector โดยตรง แทนการกดปุ่มทีละแกนเหมือนเดิม ผลคือกระบวนการสร้างโปรแกรมหุ่นยนต์เร็วขึ้นอย่างมีนัยสำคัญ และลดภาระงานของช่างเฉพาะทางลงอย่างเห็นได้ชัด แผนภาพ: เวิร์กโฟลว์ VR Offline Programming ตั้งแต่สอนงานในโลกเสมือน จำลอง ไปจนถึง Deploy ลงหุ่นยนต์จริง (ภาพ: Honey Corporation) ทำไมการสอนหุ่นยนต์แบบเดิมถึงเป็นคอขวดของโรงงาน ปัญหาของ Teach Pendant ไม่ได้อยู่ที่ตัวเทคโนโลยี แต่อยู่ที่ "ต้นทุนแฝง" ที่โรงงานหลายแห่งมองข้าม: Downtime ของไลน์ผลิต — ทุกนาทีที่หุ่นยนต์ถูกสอนงานคือนาทีที่ไลน์ไม่ได้ผลิต งานศึกษาด้าน Robot Cell Integration หลายชิ้นชี้ว่าการสอนหุ่นยนต์ใหม่หนึ่งงาน (Task) ใช้เวลาหลายชั่วโมงถึงหลายวัน ขึ้นกับความซับซ้อนของ Path ความเสี่ยงต่อคนและเครื่องจักร — การ Jog หุ่นยนต์ใน Cell จริงมีโอกาสชน Fixture หรือส่วนประกอบรอบตัว ความเสียหายที่เกิดขึ้นมักแพงกว่าเวลาที่เสียไปหลายเท่า อินเทอร์เฟซที่ไม่เป็นธรรมชาติ — Teach Pendant บังคับให้ผู้ใช้คิดเป็นพิกัดตัวเลขและระนาบ 2 มิติ ทั้งที่งานจริงเป็นปัญหา 3 มิติเต็มตัว ต้องพึ่งช่างเฉพาะทาง — Process Engineer ที่เข้าใจงานมากที่สุดมักไม่ใช่คนเขียนโปรแกรมหุ่นยนต์ ทำให้ความรู้เชิงกระบวนการถูกแปลงหลายทอดกว่าจะกลายเป็นโปรแกรม ข้อสังเกตสำคัญจากงานวิจัย: ประสบการณ์ของผู้ใช้ (User Experience) ในการโปรแกรมหุ่นยนต์ ส่งผอบโดยตรงต่อคุณภาพของเส้นทางเคลื่อนที่ที่ได้ — VR ไม่ได้แค่ "สวย" แต่เปลี่ยนวิธีคิดของผู้สอนให้เป็นธรรมชาติมากขึ้น กลไกสำคัญ: จากมือมนุษย์ สู่เส้นทางหุ่นยนต์ หัวใจของ…
Read More