ISO 23247: มาตรฐาน Digital Twin Framework ที่ทำให้โรงงานพูดภาษาเดียวกัน

ISO 23247: มาตรฐาน Digital Twin Framework ที่ทำให้โรงงานพูดภาษาเดียวกัน

Article
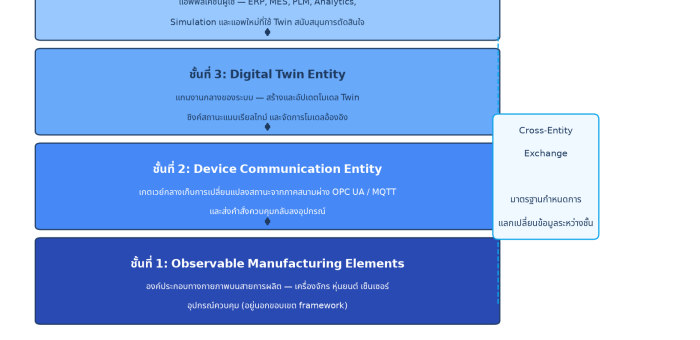
หลายโรงงานที่เริ่มต้นทำ Digital Twin มักเจอปัญหาเดียวกัน คือระบบที่ได้มา "ติด" กับผู้ให้บริการรายใดรายหนึ่งเต็มที่ ขยายไปเครื่องจักรตระกูลอื่นไม่ได้ เชื่อมกับระบบเดิมอย่าง MES หรือ ERP ต้องเขียน adapter ใหม่ทุกครั้ง สาเหตุลึกๆ ไม่ใช่เทคโนโลยี แต่เป็นการที่ยังไม่มี "ภาษากลาง" ในการจัดโครงสร้างดิจิทัลทวินร่วมกัน ซึ่งเป็นช่องว่างที่มาตรฐาน ISO 23247 ถูกออกแบบมาเติมให้ครบ ชุดมาตรฐาน ISO 23247 ชื่ออย่างเป็นทางการว่า "Automation systems and integration — Digital twin framework for manufacturing" เผยแพร่ครั้งแรกในปี 2021 ครอบคลุมตั้งแต่แนวคิดภาพรวม สถาปัตยกรรมอ้างอิง การแทนค่าข้อมูล ไปจนถึงการแลกเปลี่ยนข้อมูลระหว่างเอนทิตี้ จุดเด่นที่ทำให้มันต่างจากเอกสารแนวคิดทั่วไปคือ มาตรฐานนี้ไม่ได้บอกแค่ว่า Digital Twin คืออะไร แต่กำหนดโครงสร้างอ้างอิงที่แบ่งระบบออกเป็นชั้นทำงานชัดเจน พร้อมชื่อเรียก ขอบเขต และหน้าที่ของแต่ละส่วน ทำให้ทีมงานจากคนละองค์กรนั่งโต๊ะเดียวกันแล้วเข้าใจกันได้ทันที รากฐานมาจากสถาปัตยกรรม IoT ระดับสากล สิ่งที่น่าสนใจสำหรับผู้ที่ทำงานด้าน IIoT คือ ISO 23247 ไม่ได้คิดโครงสร้างขึ้นมาใหม่จากศูนย์ แต่ยืมพื้นฐานจากสถาปัตยกรรมอ้างอิง IoT อย่าง ISO/IEC 30141 แล้วปรับแต่ง functional entities ให้เหมาะกับบริบทการผลิต หมายความว่าถ้าโรงงานของคุณมีระบบเก็บข้อมูลเครื่องจักรผ่าน OPC UA หรือ MQTT อยู่แล้ว คุณมีวัตถุดิบชั้นที่สองของมาตรฐานนี้พร้อมใช้แล้วโดยไม่ต้องเริ่มใหม่ แนวคิดพื้นฐาน: ความต่างระหว่าง Digital Model (ไม่มีการไหลของข้อมูลอัตโนมัติ), Digital Shadow (ไหลทางเดียว) และ Digital Twin (ไหลสองทาง) — ที่มา: Wikimedia Commons (สาธารณะ) สถาปัตยกรรมอ้างอิง 4 ชั้น ที่หัวใจของ ISO 23247 แกนกลางของมาตรฐานคือการแบ่งระบบ Digital Twin เพื่อการผลิตออกเป็น 4 ชั้น โดยแต่ละชั้นเป็น "Entity" ที่มีหน้าที่และความรับผิดชอบของตัวเอง และการสื่อสารข้ามชั้น (Cross-Entity Exchange) ถูกกำหนดไว้อย่างเป็นทางการ สถาปัตยกรรมอ้างอิง 4 ชั้นตาม ISO 23247 — ภาพวาดโดยทีม Honey Corporation ชั้นที่ 1: Observable Manufacturing Elements คือทุกสิ่งบนสายการผลิตที่ต้องการจะสร้างแฝดดิจิทัล…
Read More
MEC + Private 5G ในโรงงาน: บทวิเคราะห์ว่า Edge ของค่ายโทรคมนาคมคืออนาคตหรือแค่ Hype

MEC + Private 5G ในโรงงาน: บทวิเคราะห์ว่า Edge ของค่ายโทรคมนาคมคืออนาคตหรือแค่ Hype

Article
ในแวดวง Smart Factory ตอนนี้ แทบไม่มีงานสัมมนาไหนที่ไม่พูดถึง Multi-Access Edge Computing (MEC) — แนวคิดที่ ETSI กำหนดมาตรฐานไว้ เพื่อย้ายทรัพยากรคำนวณไปไว้ที่ "ขอบ" ของเครือข่ายโทรคมนาคม ใกล้ผู้ใช้และอุปกรณ์มากที่สุด คำถามที่ผู้บริหารโรงงานหลายท่านถามเราคือ "มันต่างจาก Edge Server ที่วางในโรงงานเองยังไง และคุ้มไหม" บทความนี้วิเคราะห์แบบตรงไปตรงมา จากมุมมองของผู้ติดตั้งระบบจริง MEC คืออะไร ในมุมของโรงงาน สถาปัตยกรรม MEC ตามมาตรฐาน ETSI แบ่งเป็น 2 ระดับหลัก คือ System Level ที่ทำหน้าที่ orchestrate และบริหารทรัพยากรทั้งหมด และ Server Level ที่เป็นที่รันแอปพลิเคชันจริง อยู่ใกล้ base station หรือจุดเข้าเครือข่าย จุดที่ทำให้ MEC พิเศษคือมันไม่ใช่แค่ "เซิร์ฟเวอร์ที่วางใกล้ ๆ" แต่มาพร้อมกลไกระดับมาตรฐาน เช่น การจัดการ service registry, DNS handling ที่ edge และ API สำหรับแอปให้เรียกดูสถานะเครือข่าย (เช่น ตรวจว่าอุปกรณ์ตัวนี้อยู่ cell ไหน) ซึ่งเปิด use case ที่เครือข่ายปกติทำไม่ได้ เมื่อ MEC จับคู่กับ Private 5G — เครือข่ายมือถือเฉพาะกิจที่โรงงานถือใบอนุญาตหรือใช้ spectrum ส่วนตัว — ผลลัพธ์คือโรงงานได้ทั้งการเชื่อมต่อไร้สายที่ทั้งเร็วและคาดเดาได้ (deterministic) และแหล่งคำนวณที่อยู่ใกล้มากจน latency เหลือระดับมิลลิวินาทีหลักเดียว การติดตั้งเสาอากาศของระบบเครือข่าย 5G — จุดเริ่มต้นของการนำ MEC เข้าสู่พื้นที่โรงงาน (ภาพ: Wikimedia Commons, CC BY-SA 4.0) เส้นแบ่งสำคัญ: MEC กับ Edge Server ในโรงงาน มิติ Edge Server ในโรงงาน (On-Prem) MEC บน Private 5G ความเป็นเจ้าของโรงงานถือฮาร์ดแวร์และดูแลเองทั้งหมดอาจเป็นของผู้ให้บริการเครือข่ายหรือเป็นของโรงงาน แล้วแต่โมเดล ความครอบคลุมจำกัดที่พื้นที่มีสาย LAN/Wi-Fiครอบคลุมทั้งโรงงานผ่านคลื่นวิทยุ รวมพื้นที่ที่เดินสายยาก การเคลื่อนที่อุปกรณ์ต้องนิ่ง หรือใช้ Wi-Fi roaming ที่มักกระตุกรองรับ mobility จริง เหมาะกับ AGV/AMR…
Read More
Fog Computing ในโรงงานอุตสาหกรรม: ชั้นคำนวณแบบหลายชั้น (Multi-tier) ที่ต่างจาก Edge Computing อย่างไร

Fog Computing ในโรงงานอุตสาหกรรม: ชั้นคำนวณแบบหลายชั้น (Multi-tier) ที่ต่างจาก Edge Computing อย่างไร

Article
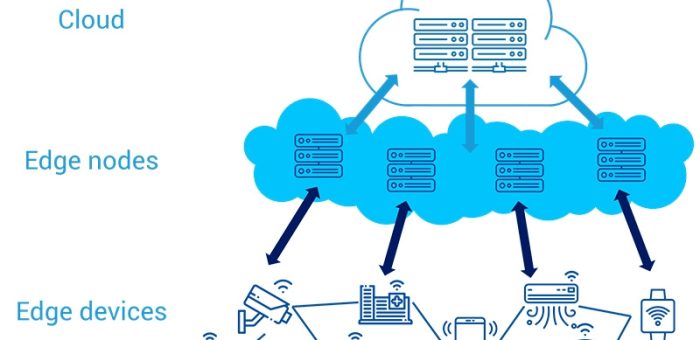
หลายโรงงานที่เริ่มทำ IIoT มักเจอคำถามเดียวกัน คือ "เราควรวิเคราะห์ข้อมูลที่ Edge หรือส่งขึ้น Cloud ดี" คำตอบที่งานวิจัยและการใช้งานจริงชี้ตรงกันคือ ไม่ต้องเลือกอย่างใดอย่างหนึ่ง เพราะระบบ IIoT สมัยใหม่ควรเป็นสถาปัตยกรรมแบบหลายชั้น (Multi-tier) ที่เรียกชั้นกลางระหว่างเครื่องจักรกับคลาวด์ว่า Fog Computing — ชั้นคำนวณที่กระจายอยู่ตามโหนดเกตเวย์และเซิร์ฟเวอร์ระดับโรงงาน ก่อนข้อมูลจะไหลขึ้นสู่คลาวด์จริง บทความนี้เจาะลึกว่า Fog Computing ทำงานอย่างไร ต่างจาก Edge Computing ตรงไหน และโรงงานควรออกแบบชั้น Fog อย่างไรให้คุ้มค่ากับการลงทุน หลักการทำงานของ Fog Computing แนวคิด Fog Computing เกิดจากข้อจำกัดของ Cloud Computing แบบศูนย์กลาง คือ หากส่งข้อมูลดิบจากเซ็นเซอร์ทุกตัวขึ้นคลาวด์ แบนด์วิดธ์และค่า latency จะบานปลายทันทีเมื่อจำนวนอุปกรณ์เพิ่มขึ้นเป็นพันเป็นหมื่นตัว Fog Computing จึงแทรก "ชั้นหมอก" ของทรัพยากรคำนวณลงไประหว่างอุปกรณ์ปลายทางกับคลาวด์ ทำหน้าที่ 3 อย่างหลักคือ รวบรวมและกรองข้อมูล (Aggregation) — รับข้อมูลจากหลาย ๆ Edge Device ในโซนเดียวกัน บีบอัด ลดความถี่ และส่งเฉพาะข้อมูลที่มีค่าขึ้นคลาวด์ ประสานงานระหว่างโหนด (Orchestration) — จัดสรรงานคำนวณให้เหมาะกับทรัพยากรของแต่ละโหนดในโรงงาน ทำหน้าที่เป็นสะพาน (Bridge) — แปลงโปรโตคอลจาก Modbus TCP, OPC UA ให้เป็น MQTT หรือ REST API ก่อนส่งออกสู่ภายนอก สถาปัตยกรรม Fog Computing: ชั้นหมอกของโหนดคำนวณ (Fog Nodes) ทำหน้าที่รวบรวมและกรองข้อมูลจากอุปกรณ์ก่อนส่งขึ้นคลาวด์ (ภาพ: Wikimedia Commons, CC BY 4.0) Fog vs Edge vs Cloud — ตารางเปรียบเทียบ ประเด็น Edge Computing Fog Computing Cloud Computing ตำแหน่งบนหรือใกล้เครื่องจักรโดยตรงโหนดกลางระหว่าง Edge กับ Cloudดาต้าเซ็นเตอร์ภายนอก Latencyต่ำสุด (ระดับมิลลิวินาที)ต่ำ แต่สูงกว่า Edgeสูง (อาจถึงหลายสิบมิลลิวินาที) การประมวลผลข้อมูลเรียลไทม์บนเครื่องรวมกรองข้อมูลหลาย Edge ก่อนส่งต่อการวิเคราะห์เชิงลึกและเก็บถาวร ขนาดระบบระดับเครื่อง/เซลล์เดียวระดับโรงงาน/หลายไลน์ผลิตระดับองค์กร/หลายสาขา กรณีใช้งานPredictive Maintenance, Machine Vision, ควบคุมเรียลไทม์เชื่อมหลายไลน์, จัดการข้อมูลหลายไซต์,…
Read More
วิธีวาง Kubernetes สำหรับ Edge Computing ในโรงงาน: คู่มือเลือก Lightweight K8s แบบ Step-by-Step

วิธีวาง Kubernetes สำหรับ Edge Computing ในโรงงาน: คู่มือเลือก Lightweight K8s แบบ Step-by-Step

Article
ถ้าคุณกำลังวางแผนรันแอปพลิเคชัน IIoT บนเครื่อง Edge Gateway ในโรงงาน คำถามที่เจอตั้งแต่วันแรกคือ "Kubernetes ตัวเต็มเลย หรือต้องใช้ Lightweight Distribution" — บทความนี้เป็นคู่มือแบบทีละขั้นตอน อิงข้อมูลจากคู่มือและเอกสารปี 2026 ล่าสุด ว่าควรเลือกอย่างไรและวางระบบอย่างไรให้รอดจากสภาพแวดล้อมจริงของโรงงาน ทำไม Kubernetes ตัวเต็มถึงไม่เหมาะกับ Edge Kubernetes ดั้งเดิมถูกออกแบบมาเพื่อดาต้าเซ็นเตอร์ที่มีเครือข่ายเสถียร หน่วยความจำเหลือเฟือ และ Control Plane ที่ออนไลน์ตลอดเวลา แต่เครื่อง Edge ในโรงงานคือสภาพตรงข้ามทุกข้อ — อินเทอร์เน็ตเป็น 4G ที่หลุดบ่อย, เครื่องเป็นกล่อง fanless RAM 512 MB ถึง 2 GB และบางครั้งออฟไลน์เป็นชั่วโมง Lightweight Distribution จึงเกิดขึ้นเพื่อ "ตัดของที่ Edge ไม่ใช้ออก" เช่น Legacy Storage Driver และ In-tree Cloud Provider เพื่อคืนหน่วยความจำให้แอปพลิเคชันโรงงาน ตัวเลขสำคัญที่ควรจำ: Lightweight Distribution ยอดนิยมตัวหนึ่งสามารถบรรจุ Control Plane และ Kubelet ทั้งหมดไว้ใน binary เดียวขนาดไม่ถึง 100 MB รันได้บนอุปกรณ์ RAM 512 MB และใช้ SQLite เป็น datastore แทน etcd cluster ในโหมด single-node Step 1: ประเมินข้อจำกัดของเครื่อง Edge ก่อนเลือก ก่อนตัดสินใจ ให้เช็ค 4 ข้อจำกัดหลักของสถานการณ์คุณ: Footprint — เครื่อง Edge มี RAM เท่าไหร่ (512 MB–2 GB คือช่วงปกติ) และพื้นที่ดิสก์พอสำหรับ container images หลายเวอร์ชันหรือไม่ Offline Autonomy — ถ้า WAN หลุด 2 ชั่วโมง Pod ที่รันอยู่ต้องไม่ตาย และต้อง restart container ที่ crash ได้เองโดยไม่ต้องหา API Server Fleet Scale…
Read More

High-Performance HMI: Case Study การออกแบบหน้าจอควบคุมที่ลด Alarm Flood 73% และเร่งการตอบสนอง 66%

Article
"หน้าจอเบลอ สีสันสดใสเกินไป ปุ่มเยอะจนไม่รู้จะกดอะไรก่อน" — นี่คือเสียงบ่นของ Operator หน้าเครื่องจักรมาทุกยุคทุกสมัย เมื่อ HMI (Human Machine Interface) หรือ "ส่วนติดต่อระหว่างมนุษย์และเครื่องจักร" ถูกออกแบบมาแบบผิดวิธี ผลลัพธ์ไม่ใช่แค่ความน่ารำคาญ แต่คืออุบัติเหตุในโรงงานที่อาจสูญเสียทั้งชีวิตและทรัพย์สิน บทความนี้นำเสนอ Case Study การออกแบบ HMI ใหม่ให้โรงงานผลิตเคมีแห่งหนึ่ง ที่เปลี่ยนจากหน้าจอรกๆ ที่มีอุบัติเหตุหลายครั้ง ไปสู่ High-Performance HMI ที่ลด Alarm Flood ได้ 73% และลดเวลาตอบสนองต่อเหตุฉุกเฉินลงกว่าครึ่ง ปัญหา: เมื่อ HMI กลายเป็นส่วนหนึ่งของอุบัติเหตุ โรงงานผลิตเคมีขนาดกลางแห่งนี้มี Operator 12 คน ดูแลสายการผลิต 3 สายด้วย HMI แบบเดิมที่ใช้มา 8 ปี ปัญหาที่พบบ่อยได้แก่: Alarm Flood — บางวันมีการแจ้งเตือนถึง 2,400 ครั้งต่อกะ ทำให้ Operator เพิกเฉยต่อ alarm จริง Color Overload — หน้าจอใช้สีแดง เหลือง เขียว ฟ้า ม่วง พร้อมกัน ทำให้ไม่สามารถแยกได้ว่าสีไหนคือสถานการณ์วิกฤต Navigation Complexity — ต้องคลิกผ่าน 4-5 หน้าจอเพื่อดูข้อมูลที่เกี่ยวข้องกับเครื่องจักรเดียว Average Response Time — Operator ใช้เวลาเฉลี่ย 3.5 นาทีตั้งแต่เกิด alarm จนถึงการตัดสินใจแก้ไข ตัวอย่างหน้าจอ Dashboard ที่แสดงข้อมูลแบบ Real-time — High-Performance HMI ที่ดีต้องมีเพียงข้อมูลที่จำเป็น ไม่ใช่ทุกตัวเลขที่วัดได้ (Source: Unsplash) วิธีแก้: High-Performance HMI Design ทีมวิศวกรได้ปรับปรุงระบบตามหลักการ High-Performance HMI ซึ่งเป็นแนวทางการออกแบบที่เน้นการนำเสนอเฉพาะข้อมูลที่จำเป็น โดยมีหลักการดังนี้: 1. ระบบสีแบบ Gray-Scheme เปลี่ยนพื้นหลังจากสีฟ้าสดเป็น สีเทาอ่อน (Gray-Scheme) และใช้สีเพียง 3 ระดับเพื่อสื่อสารความรุนแรง: สี ความหมาย การตอบสนอง เทา (Gray) สถานะปกติ ทุกอย่างทำงานได้ ไม่ต้องดำเนินการ เหลือง (Yellow) คาดการณ์ปัญหา ค่าเกินขอบเขตปกติ ตรวจสอบภายใน 15…
Read More

Case Study: Resilient Manufacturing 2026 — สร้างความยืดหยุ่นด้วย Digital Platform เมื่อ Disruption เพิ่ม 38%

Article
Case Study — บทความรูปแบบกรณีศึกษา วิเคราะห์การสร้างความยืดหยุ่นในโรงงานอุตสาหกรรมด้วย Digital Platform ในยุคที่ Supply Chain Disruption เพิ่มขึ้นอย่างต่อเนื่อง ในปี 2025 Supply Chain Disruption ทั่วโลกเพิ่มขึ้น 38% เมื่อเทียบกับปีก่อนหน้า โดยเหตุการณ์ทางภูมิรัฐศาสตร์เพิ่มขึ้น 54%, การเปลี่ยนแปลงด้านกฎระเบียบเพิ่มขึ้น 92% และภัยคุกคามทางไซเบอร์เพิ่มขึ้น 64% ตัวเลขเหล่านี้สะท้อนว่า ความยืดหยุ่น (Resilience) ไม่ใช่ตัวเลือกอีกต่อไป แต่เป็นความจำเป็นเพื่อการอยู่รอดของโรงงานอุตสาหกรรม ปัญหา: โรงงานที่พึ่งพา Single Source กรณีศึกษานี้อิงจากโรงงานผลิตชิ้นส่วนอุตสาหกรรมขนาดกลางที่ประสบปัญหาหยุดสายการผลิตนานถึง 9 วัน เนื่องจาก Supplier หลักไม่สามารถส่งมอบวัตถุดิบได้ สาเหตุจากภัยพิบัติทางธรรมชาติในพื้นที่ของ Supplier โรงงานไม่มีระบบเตือนล่วงหน้า ไม่มี Supplier สำรอง และไม่สามารถประเมินผลกระทบได้แบบเรียลไทม์ บทเรียน: การพึ่งพา Single Source โดยไม่มีระบบตรวจสอบ คือการเดิมพันกับความเสี่ยงที่ควบคุมไม่ได้ ภาพประกอบ: การจัดการ Supply Chain Disruption ต้องอาศัยข้อมูลแบบเรียลไทม์และระบบเตือนภัยล่วงหน้า (ภาพจาก Unsplash) แนวทางแก้ไข: สร้าง Digital Resilience Platform แนวทางการแก้ไขคือการสร้าง Digital Resilience Platform ที่ประกอบด้วยองค์ประกอบหลัก 4 ส่วนที่ทำงานร่วมกัน: ส่วนที่ 1: Supply Chain Visibility (การมองเห็นห่วงโซ่อุปทาน) ติดตั้ง IoT Tracking ที่วัตถุดิบและสินค้าสำคัญ ผสานกับ RFID และ GPS Tracking เพื่อให้ทราบตำแหน่งและสถานะของวัตถุดิบแบบเรียลไทม์ตลอดทั้ง Supply Chain ตั้งแต่ Supplier จนถึงคลังวัตถุดิบในโรงงาน ส่วนที่ 2: Predictive Risk Analytics (การวิเคราะห์ความเสี่ยงล่วงหน้า) ใช้ AI และ Machine Learning วิเคราะห์ข้อมูลจากหลายแหล่ง — ข่าวสารทางภูมิรัฐศาสตร์ สภาพอากาศ สถานการณ์ Supplier — เพื่อทำนายความเสี่ยงที่อาจส่งผลกระทบต่อห่วงโซ่อุปทาน ระบบสามารถแจ้งเตือนล่วงหน้า 3–7 วัน ก่อนเกิด Disruption ส่วนที่ 3: Digital Control Tower (หอคอยควบคุมดิจิทัล) สร้าง Dashboard กลาง ที่รวมข้อมูลจากทุกระบบ —…
Read More

Industrial Metaverse ในโรงงานอุตสาหกรรม: เมื่อโลกเสมือนและโลกแห่งความจริงกลายเป็นหนึ่งเดียว

Article
ในปี 2026 คำว่า "Industrial Metaverse" ไม่ใช่แค่คำโฆษณาชวกเชื่อจากวงการเทคโนโลยีอีกต่อไป แต่เป็นแนวคิดที่กำลังเปลี่ยนวิธีที่โรงงานออกแบบ จำลอง และควบคุมการผลิต บริษัทวิเคราะห์อุตสาหกรรมหลายแห่งคาดการณ์ว่าตลาด Industrial Metaverse จะแตะ 100 พันล้านดอลลาร์สหรัฐภายในปี 2030 โดยภาคการผลิตครองสัดส่วนใหญ่ Industrial Metaverse คือการผสานระหว่าง Digital Twin, Extended Reality (XR), AI, และ IoT ให้กลายเป็นสภาพแวดล้อมเสมือนที่สะท้อนโรงงานจริงแบบเรียลไทม์ ทีมวิศวกรสามารถ "เดิน" เข้าไปในโรงงานเสมือน สังเกตเครื่องจักรทำงาน ทดสอบสถานการณ์สมมติ (What-If Analysis) และตัดสินใจได้โดยไม่ต้องหยุดสายการผลิตจริง สถาปัตยกรรมของ Industrial Metaverse มีอะไรบ้าง? Industrial Metaverse ไม่ใช่เทคโนโลยีเดียว แต่เป็น Stack ของเทคโนโลยี 5 ชั้น ที่ทำงานร่วมกัน: ชั้นเทคโนโลยี หน้าที่ เทคโนโลยีหลัก Latency ที่ต้องการ 1. Physical Layer เครื่องจักร เซ็นเซอร์ และอุปกรณ์จริงในโรงงาน IIoT Sensors, PLC, SCADA N/A (ข้อมูลดิบ) 2. Data Layer รวบรวมและประมวลผลข้อมูลจากเซ็นเซอร์ Edge Gateway, Time-Series DB, OPC UA 1–10 ms 3. Digital Twin Layer สร้างแบบจำลองเสมือนของสินทรัพย์และกระบวนการ Asset Twin, Process Twin, System Twin 10–100 ms 4. Intelligence Layer AI วิเคราะห์และเพิ่มประสิทธิภาพ Machine Learning, Physics-Based Simulation 100 ms – 1s 5. Experience Layer อินเทอร์เฟซให้มนุษย์โต้ตอบกับโลกเสมือน AR/VR/MR Headset, 3D Visualization < 20 ms (Motion-to-Photon) ภาพประกอบ: โครงสร้างพื้นฐานของ Industrial Metaverse เชื่อมต่อข้อมูลจากเซ็นเซอร์ IIoT ผ่าน Edge Computing สู่ Digital Twin และแสดงผลใน…
Read More

Cognitive Manufacturing: เมื่อโรงงานเรียนรู้ ปรับตัว และเพิ่มประสิทธิภาพด้วยตัวเอง

Article
บทความวิเคราะห์ — มุมมองจาก Honey Corporation เกี่ยวกับแนวโน้มการผลิตแบบ Cognitive Manufacturing ที่กำลังเปลี่ยนโรงงานจาก "ทำตามคำสั่ง" เป็น "คิดเองและปรับตัวเอง" ลองนึกภาพโรงงานที่ไม่ต้องรอให้เครื่องจักรเสียก่อนแล้วค่อยซ่อม ไม่ต้องรอให้คุณภาพตกก่อนแล้วค่อยแก้ และไม่ต้องรอให้พลังงานสิ้นเปลืองก่อนแล้วค่อยปรับ แต่เครื่องจักร เรียนรู้จากข้อมูลของตัวเอง และปรับพารามิเตอร์การทำงานแบบอัตโนมัติเพื่อให้ได้ผลลัพธ์ที่ดีที่สุดเสมอ นี่คือสิ่งที่วงการเรียกว่า Cognitive Manufacturing หรือ "การผลิตแบบปัญญาประดิษฐ์" Cognitive Manufacturing คืออะไร? และต่างจาก Smart Factory อย่างไร? หลายคนสงสัยว่า Cognitive Manufacturing ต่างจาก Smart Factory หรือ Industry 4.0 ที่เราคุ้นเคยอย่างไร ความแตกต่างหลักอยู่ที่ ระดับของความเป็นอิสระในการตัดสินใจ: มิติเปรียบเทียบ Smart Factory (Industry 4.0) Cognitive Manufacturing การตัดสินใจ มนุษย์ตัดสินใจจาก Dashboard ระบบตัดสินใจเอง มนุษย์กำกับ การเรียนรู้ กฎและ Threshold ถูกตั้งไว้ล่วงหน้า เรียนรู้จากข้อมูลใหม่ต่อเนื่อง การตอบสนอง แจ้งเตือน → มนุษย์แก้ไข ตรวจจับ → ปรับพารามิเตอร์เอง ข้อมูลที่ใช้ เซ็นเซอร์และ Log การผลิต หลายแหล่งรวมถึง Physics Model และความรู้ของผู้เชี่ยวชาญ เป้าหมาย ให้ข้อมูลที่ถูกต้อง ผลลัพธ์ที่ดีขึ้นเรื่อยๆ โดยอัตโนมัติ ภาพประกอบ: Cognitive Manufacturing ใช้ AI และ Machine Learning เรียนรู้จากข้อมูลการผลิตเพื่อปรับปรุงกระบวนการอย่างต่อเนื่อง (ภาพจาก Unsplash) 3 ความสามารถหลักของ Cognitive Manufacturing 1. การสร้างความรู้ด้วยตัวเอง (Autonomous Knowledge Creation) แทนที่จะใช้ Model ที่ถูกเทรนมาล่วงหน้า Cognitive System จะ เรียนรู้ต่อเนื่อง จากข้อมูลใหม่ที่ไหลเข้ามาทุกวัน ตัวอย่างเช่น ระบบที่เริ่มจากการรู้จำรูปแบบการสั่นสะเทือนปกติของมอเตอร์ แล้วค่อยๆ เรียนรู้ที่จะแยกแยะรูปแบบที่บ่งบอกถึงการสึกหรอในแต่ละตำแหน่งโดยไม่ต้องมีคนมาระบุให้ (Unsupervised Learning) 2. การให้เหตุผล (Reasoning and Inference) Cognitive System ไม่ได้แค่บอกว่า "มีปัญหา" แต่สามารถ อธิบายเหตุผล ได้ เช่น "อุณหภูมิเบอริ่งตำแหน่ง A เพิ่มขึ้น 3°C ใน…
Read More

วิเคราะห์ตลาด IIoT 2025-2034: จาก 864 พันล้านสู่ 5.55 ล้านล้านดอลลาร์ — โอกาสและความท้าทายสำหรับโรงงานไทย

Article
ตลาด Internet of Things (IoT) ทั่วโลกมีมูลค่า 864 พันล้านดอลลาร์สหรัฐในปี 2025 และคาดการณ์ว่าจะเติบโตเป็น 5.55 ล้านล้านดอลลาร์สหรัฐภายในปี 2034 (ข้อมูล Fortune Business Insights) นี่คือการเติบโตกว่า 6 เท่าตัวในเวลาเพียง 9 ปี แต่ตัวเลขรวมนี้ซ่อนเรื่องราวที่ซับซ้อนกว่านั้น — โดยเฉพาะส่วน Industrial IoT (IIoT) ที่กำลังขับเคลื่อนการเปลี่ยนแปลงครั้งใหญ่ในอุตสาหกรรมการผลิต บทความนี้วิเคราะห์แนวโน้มตลาด IIoT และการลงทุนใน Smart Factory ปี 2025-2026 พร้อมมุมมองเชิงปฏิบัติสำหรับผู้บริหารโรงงานในประเทศไทย ศูนย์ข้อมูลที่ขับเคลื่อน IIoT Platform และ Cloud Analytics โครงสร้างพื้นฐานสำคัญที่รองรับการเติบโตของตลาด IoT แบบทวีคูณ (ภาพ: Wikimedia Commons) ภาพรวมตลาด: IIoT คือส่วนที่เติบโตเร็วที่สุด จากข้อมูล Mordor Intelligence ตลาด IIoT โดยเฉพาะมีมูลค่า 142.4 พันล้านดอลลาร์สหรัฐในปี 2025 และคาดการณ์ว่าจะสูงถึง 191.4 พันล้านดอลลาร์สหรัฐภายในปี 2031 ในขณะที่ข้อมูลจาก Statista ระบุว่า IIoT คิดเป็น 24.3% ของรายได้ตลาด IoT ทั้งหมดในปี 2023 และสัดส่วนนี้กำลังขยายตัวอย่างต่อเนื่อง สิ่งที่น่าสนใจคือ การลงทุนด้าน IoT ในภาคอุตสาหกรรมสูงกว่าภาคอื่นๆ ข้อมูลจาก N-iX ระบุว่าอุตสาหกรรมการผลิตเป็นผู้นำในการพัฒนา IoT โดยมีการลงทุนที่สูงกว่าภาคอื่นๆ อย่างชัดเจน 6 เทรนด์หลักที่ขับเคลื่อนการลงทุนในปี 2026 เทรนด์ ความสำคัญสำหรับโรงงาน ระดับการนำไปใช้ 1. IT/OT Convergence เชื่อมระบบเทคโนโลยีสารสนเทศกับระบบควบคุมการผลิต ทำลาย Silos ข้อมูล กำลังเติบโต 2. Open Standards OPC UA, MQTT Sparkplug ลด Vendor Lock-in และค่าใช้จ่ายการเชื่อมต่อ เป็นมาตรฐาน 3. Digital Twin + AAS สร้างแบบจำลองเสมือนของเครื่องจักรและกระบวนการเพื่อจำลองสถานการณ์ เริ่มแพร่หลาย 4. Industrial Agentic AI ระบบ AI ที่ตัดสินใจและดำเนินการเองในกระบวนการผลิต เกิดใหม่/เติบโตเร็ว 5. Private 5G…
Read More

Agentic AI ใน Smart Manufacturing 2026: เมื่อโรงงานเริ่มตัดสินใจเองด้วย Autonomous AI Agent

Article
ปี 2026 ถือเป็นจุดเปลี่ยนสำคัญของอุตสาหกรรมการผลิต ข้อมูลจาก Deloitte ระบุว่าการนำ Agentic AI มาใช้ในการผลิตเพิ่มขึ้นถึง 4 เท่าตัวในเวลาเพียงหนึ่งปี จาก 6% สู่ 24% ของผู้ผลิตทั่วโลก ตัวเลขนี้สะท้อนการเปลี่ยนแปลงครั้งใหญ่: โรงงานไม่ได้ใช้ AI แค่วิเคราะห์ข้อมูลอีกต่อไป แต่เริ่มปล่อยให้ระบบ AI ตัดสินใจและดำเนินการเองในกระบวนการผลิตจริง บทความนี้เจาะลึก Agentic AI ในบริบท Smart Manufacturing ตั้งแต่แนวคิด สถาปัตยกรรม กรณีศึกษาผลลัพธ์จริง ไปจนถึงความท้าทายที่ผู้บริหารโรงงานต้องเตรียมรับมือ หุ่นยนต์อุตสาหกรรมในโรงหล่อ — เมื่อ AI Agent เข้ามาประสานงาน หุ่นยนต์เหล่านี้ไม่ได้ทำงานตามโปรแกรมตายตัว แต่ปรับตัวตามสภาพการผลิตแบบเรียลไทม์ (ภาพ: Wikimedia Commons) Agentic AI คืออะไร? แตกต่างจาก AI แบบเดิมอย่างไร? Agentic AI (AI เชิงตัวแทน) คือระบบ AI ที่สามารถ รับรู้ ให้เหตุผล ตัดสินใจ และลงมือทำ ได้อย่างอิสระตามเป้าหมายที่กำหนด โดยไม่ต้องมีมนุษย์สั่งการทีละขั้น แตกต่างจาก AI แบบดั้งเดิมที่ทำหน้าที่ "ตอบคำถาม" หรือ "วิเคราะห์ข้อมูล" เพียงอย่างเดียว คุณสมบัติ AI แบบดั้งเดิม (Reactive) Agentic AI (Autonomous) การตัดสินใจ แนะนำ/วิเคราะห์ แล้วมนุษย์ตัดสินใจ ตัดสินใจและดำเนินการเอง ขอบเขตการทำงาน งานเดี่ยว เช่น ตรวจจับ Defect ประสานหลายระบบ เช่น จัดตารางผลิตและสั่งวัตถุดิบ การเรียนรู้ ต้อง retrain เมื่อข้อมูลเปลี่ยน ปรับตัวต่อเนื่องจาก feedback loop การโต้ตอบ ทางเดียว (Output สู่ Human) สองทาง เรียก API สั่ง PLC แจ้งเตือน ตัวอย่างในโรงงาน Computer Vision ตรวจคุณภาพ Agent จัดการบำรุงรักษาทั้งระบบ 5 Use Case ที่ Agentic AI สร้างผลลัพธ์จริงในโรงงาน จากข้อมูล iFactory AI (กุมภาพันธ์ 2026) ผู้ผลิตชั้นนำเริ่มใช้ Multi-Agent Systems ในพื้นที่ปฏิบัติการหลัก 5…
Read More