Conformal Cooling Channels: กำจัดคอขวด 60–80% ของ Cycle Time งานฉีดพลาสติกด้วยแม่พิมพ์พิมพ์ 3 มิติ

Conformal Cooling Channels: กำจัดคอขวด 60–80% ของ Cycle Time งานฉีดพลาสติกด้วยแม่พิมพ์พิมพ์ 3 มิติ

Article
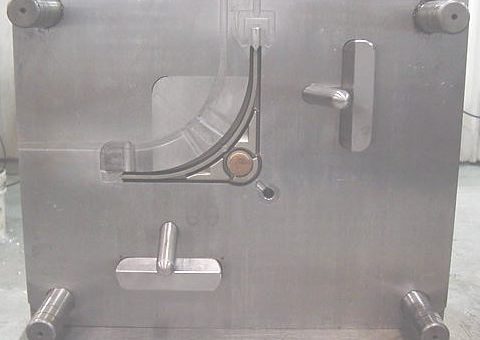
โรงงานฉีดพลาสติกจำนวนมากในประเทศไทยกำลังเผชิญความจริงข้อเดียวกัน — ไม่ว่าเครื่องจักรจะทันสมัยแค่ไหน cycle time ก็ยังถูกจำกัดด้วย "ช่วงหล่อเย็น" (cooling phase) ซึ่งงานวิเคราะห์จากอุตสาหกรรมเครื่องมือฉีดชี้ว่าช่วงนี้กินเวลาถึง 60–80% ของรอบการฉีดทั้งหมด บทความนี้เจาะลึกวิธีที่ Additive Manufacturing แก้ปัญหาคอขวดนี้ด้วยเทคนิค Conformal Cooling Channels คอขวดที่อยู่ในเหล็กแม่พิมพ์ แม่พิมพ์ฉีดแบบดั้งเดิมสร้างช่องทางเดินน้ำหล่อเย็นด้วยการเจาะตรง (straight drilled) ทำให้ช่องทางมีแต่เส้นตรงที่ขนานกับผิวชิ้นงานเท่านั้น ปัญหาคือผิวชิ้นงานจริงมักมีความโค้ง ซอกลึก หรือรูปทรงซับซ้อน ช่องเจาะตรงจึงเข้าไม่ถึงจุดที่ต้องการความเย็นที่สุด เกิดเป็น thermal bottleneck — บางจุดเย็นเร็ว บางจุดเย็นช้า และวิศวกรต้องยืดเวลาหล่อเย็นทั้งแม่พิมพ์เพื่อรอให้จุดที่ช้าที่สุดแข็งตัวพอดี แม่พิมพ์ฉีดพลาสติกแบบมี Insert — จุดที่ซับซ้อนที่สุดมักเป็นจุดที่ช่องเจาะตรงเข้าไม่ถึง (ภาพ: Wikimedia Commons, CC BY-SA 3.0) ผลข้างเคียงของความเย็นไม่สม่ำเสมอไม่ได้มีแค่เวลาที่ยาวขึ้น แต่รวมถึงความเสียหายของชิ้นงานด้วย — warpage (ชิ้นงานบิดตัว), sink marks (รอยบุ๋ม), differential shrinkage (หดตัวไม่เท่ากัน) และมิติที่ไม่นิ่ง ล้วนเกิดจากความต่างอุณหภูมิระหว่างพื้นที่ของชิ้นงานที่หล่อเย็นไม่สม่ำเสมอ Conformal Cooling แก้ปัญหาที่ต้นตออย่างไร หัวใจของเทคนิคคือการออกแบบช่องทางเดินของเหลวหล่อเย็นให้ "โอบตามรูปทรง" (conformal) ของผิวชิ้นงาน ห่างจากผิว cavity เป็นระยะคงที่ตลอดแนว ด้วยรูปทรงอิสระที่เจาะไม่ได้ แต่พิมพ์ได้ — ช่องทางสามารถบิดโค้งเข้าไปในซอก ขึ้นเนิน ลงหุบ และวางตัวใกล้ผิวชิ้นงานมากกว่าการเจาะตรงอย่างมีนัยสำคัญ ความเย็นจึงกระจายสม่ำเสมอทั้งแม่พิมพ์ แม่พิมพ์สองแผ่นมาตรฐาน — สังเกตช่องทางเดินน้ำหล่อเย็นแบบเส้นตรงที่เข้าไม่ถึงผิวโค้งของชิ้นงาน (ภาพ: Wikimedia Commons, Public Domain) เปรียบเทียบช่องเจาะตรง vs ช่อง Conformal ประเด็น ช่องเจาะตรง (Drilled) ช่อง Conformal (พิมพ์ด้วย AM) รูปทรงช่องทางเส้นตรง ตัดเป็นท่อน ประกบกันด้วย baffleโค้งอิสระตามผิวชิ้นงาน ต่อเนื่องชิ้นเดียว ระยะห่างจากผิวชิ้นงานไม่คงที่ บางจุดไกลมากคงที่ตลอดแนว ควบคุมได้ในระดับมิลลิเมตร ความสม่ำเสมอของอุณหภูมิมี hot spot ตามซอกลึกกระจายความเย็นสม่ำเสมอ ลด hot spot Cooling timeฐานเปรียบเทียบ (100%)ลดลง 30–63% จากการรวบรวมหลักฐานกว่า 40 งานวิจัย ปัญหาคุณภาพชิ้นงานwarpage, sink marks, หดตัวไม่เท่ากันลดความต่างอุณหภูมิระหว่างพื้นที่ คุมมิติชิ้นงานได้ดีขึ้น วิธีผลิตกัดและเจาะจากเหล็กแท่งพิมพ์เหล็กผงด้วย Laser Powder Bed Fusion (LPBF) แล้วเจียรนัยผิวทำงาน ผลิตแม่พิมพ์…
Read More
Case Study: เมื่อ AI Agent เริ่มสั่งงานเครื่องจักรจริง — มาตรฐานเปิด MHS กำลังปิดช่องว่างระหว่าง AI กับโรงงานอุตสาหกรรมอย่างไร

Case Study: เมื่อ AI Agent เริ่มสั่งงานเครื่องจักรจริง — มาตรฐานเปิด MHS กำลังปิดช่องว่างระหว่าง AI กับโรงงานอุตสาหกรรมอย่างไร

Article
ปลายเดือนสิงหาคม 2026 วงการผลิตมีข่าวที่อาจกลายเป็นหมุดหมายสำคัญ: บริษัทพัฒนา AI ชั้นนำรายหนึ่งได้เปิดตัวมาตรฐานเปิดชื่อ Model Hardware Standard หรือ MHS ซึ่งออกแบบมาเพื่อทำสิ่งเดียว — ให้ AI Agent สื่อสารและสั่งการเครื่องจักรจริงได้อย่างแม่นยำและปลอดภัย ตั้งแต่แขนกลในโรงงานไปจนถึงอุปกรณ์ในห้องทดลองวิทยาศาสตร์ ทำไมเรื่องนี้ถึงสำคัญกับโรงงานไทย? เพราะมันตอบคำถามที่ค้างคาใจวิศวกรมาตลอด 3 ปี: "AI จะสั่งงานเครื่องจักรของเราได้เมื่อไหร่?" — และคำตอบเริ่มชัดว่าอุปสรรคที่แท้จริงไม่ใช่ความฉลาดของโมเดล แต่คือ การขาดภาษากลางระหว่าง AI กับฮาร์ดแวร์ นั่นเอง หุ่นยนต์วิจัยที่ขับเคลื่อนด้วย AI ในห้องทดลอง — สภาพแวดล้อมที่มาตรฐานประเภท MHS ตั้งเป้าให้ AI Agent เข้ามาสั่งการได้จริง (ภาพ: Wikimedia Commons / U.S. Air Force) ปัญหา: ทำไม AI ถึง "ฉลาดแต่แตะเครื่องจักรไม่ได้" ลองนึกภาพ AI Agent ที่เก่งที่สุดในโลกตอนนี้ มันวิเคราะห์ข้อมูล ตอบคำถาม เขียนโค้ดได้ระดับมืออาชีพ แต่เมื่อถูกถามว่า "เปิดวาล์วไอน้ำที่ไลน์ 2 ให้หน่อย" มันทำไม่ได้ — เพราะไม่มีช่องทางมาตรฐานให้มัน "พูด" กับ PLC หรือแขนกลของคุณ ทุกโรงงานใช้โปรโตคอลต่างกัน มีคู่มือเครื่องจักรเป็นภาษาเฉพาะ และองค์ความรู้อยู่ในหัวช่างเทคนิคอาวุโส ผลลัพธ์คือการผสาน AI เข้ากับเครื่องจักรแต่ละครั้งต้องทำ "สะพาน" เฉพาะทางใหม่ทุกครั้ง ใช้เวลาและต้นทุนสูงจนส่วนใหญ่จบลงที่ dashboard วิเคราะห์ข้อมูลเท่านั้น ไม่กล้าปล่อยให้ AI ลงมือ แนวทางแก้: MHS ทำงานอย่างไร — จาก PDF สู่การทดลองที่รันจบเอง แนวคิดหลักของ MHS เปรียบเสมือน "USB-C ของโลก AI กับฮาร์ดแวร์" — สายเชื่อมมาตรฐานกลางที่ทำให้อุปกรณ์ต่างแพลตฟอร์มคุยกันได้ โดยผู้ผลิตฮาร์ดแวร์เป็นผู้เขียน "คู่มือดิจิทัล" อธิบายกลไกการทำงานของเครื่องจักรตัวเองในรูปแบบที่ AI เข้าใจได้ทันที โดยไม่ต้องรอการถ่ายทอดจากผู้เชี่ยวชาญเฉพาะทาง กรณีศึกษาที่ถูกพูดถึงมากที่สุดคือการทดลองในบริษัทไบโอเทคชั้นนำรายหนึ่ง: นักวิทยาศาสตร์เพียงอัปโหลดไฟล์ PDF อธิบายแบบแผนการทดลองส่งให้ AI จากนั้น AI ก็ตีความและสั่งการอุปกรณ์ในห้องแล็บที่รองรับมาตรฐานนี้ ให้ดำเนินการทดลองต่อเนื่องจนจบขั้นตอนด้วยตัวเอง หุ่นยนต์ผู้ช่วยที่ขับเคลื่อนด้วย AI ทำงานร่วมกับมนุษย์ — แนวคิด Machine-Human Teaming ที่มาตรฐานใหม่พยายามทำให้เกิดขึ้นในภาคการผลิตจริง (ภาพ: Wikimedia Commons / NASA) จุดเด่นด้านความปลอดภัย:…
Read More
ตลาด Smart Manufacturing 2026–2030: วิเคราะห์ตัวเลข 1.75 แสนล้านดอลลาร์ สู่ 2.74 แสนล้านดอลลาร์ และ 5 แรงขับเคลื่อนที่โรงงานไทยต้องรู้

ตลาด Smart Manufacturing 2026–2030: วิเคราะห์ตัวเลข 1.75 แสนล้านดอลลาร์ สู่ 2.74 แสนล้านดอลลาร์ และ 5 แรงขับเคลื่อนที่โรงงานไทยต้องรู้

Article
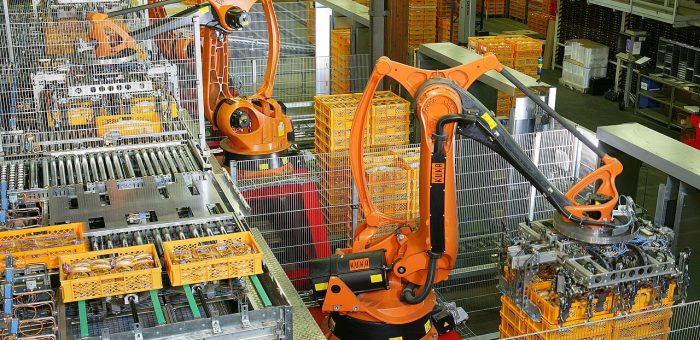
ปี 2026 ตลาดเทคโนโลยีการผลิตอัจฉริยะกำลังเปลี่ยนจาก "ความน่าตื่นเต้น" ไปเป็น "การแข่งขันจริง" รายงาน "Industry 4.0 & Smart Manufacturing Market Report 2026–2030" ฉบับล่าสุดจากสำนักวิเคราะห์ IoT Analytics ระบุว่า ตลาด Smart Manufacturing ทั่วโลกในปี 2025 มีมูลค่า 1.75 แสนล้านดอลลาร์สหรัฐ และจะเติบโตต่อด้วย CAGR 9.3% จนแตะ 2.74 แสนล้านดอลลาร์ภายในปี 2030 — เกือบ 1 แสนล้านดอลลาร์ของตลาดใหม่ที่จะเกิดขึ้นใน 5 ปี ตัวเลขนี้ไม่ใช่แค่สถิติ แต่สะท้อนการตัดสินใจลงทุนของโรงงานนับหมื่นแห่งทั่วโลก รวมถึงโรงงานไทยที่กำลังยืนอยู่ที่จุดเลือกทาง ระหว่างการเปลี่ยนผ่านที่เลือกเอง กับการถูกคู่ค้าและคู่แข่งบังคับให้เปลี่ยนในภายหลัง สายการผลิตอัตโนมัติในโรงงานสมัยใหม่ — สนามแข่งขันหลักของตลาด Smart Manufacturing มูลค่า 1.75 แสนล้านดอลลาร์ (ภาพ: Wikimedia Commons) 5 แรงขับเคลื่อนที่ทำให้ตลาดโตแบบ "หยุดไม่ได้" การเติบโต 9.3% ต่อปีไม่ได้มาจากเทคโนโลยีเพียงอย่างเดียว แต่มาจากแรงกดดัน 5 ด้านที่เข้ามาพร้อมกัน: แรงกดดันด้านต้นทุน — ค่าแรง พลังงาน และวัตถุดิบที่สูงขึ้นต่อเนื่อง บีบให้ผู้ผลิตต้องหาเทคโนโลยีมาลดความสูญเสียและเพิ่มประสิทธิภาพ ภูมิรัฐศาสตร์และ Supply Chain — กระแสย้ายฐานผลิตกลับ (Reshoring) ไปยังประเทศต้นทุนสูง ทำให้ระบบอัตโนมัติกลายเป็นเงื่อนไขของการอยู่รอด ไม่ใช่ทางเลือก วิกฤตแรงงาน — การขาดแคลนแรงงานฝีมือและโครงสร้างประชากรที่เปลี่ยน บังคับให้เครื่องจักรทำงานร่วมกับคนหรือทดแทนตำแหน่งที่หาคนไม่ได้ เทคโนโลยีพร้อมแล้ว — Edge Computing และ Cloud เสถียรพอที่จะเชื่อมโลก OT เข้ากับ IT ได้จริง ไม่ใช่แค่หน้ากระดาษ บอร์ดบริหารเร่ง AI — ผู้บริหารระดับสูงเร่งรัดให้นำ AI ลงสู่โรงงาน โดยเฉพาะกระแส Physical AI ที่เปลี่ยน AI จาก "ตัววิเคราะห์ข้อมูล" เป็น "ระบบที่ลงมือทำงานจริงบนพื้นโรงงาน" เมื่อผู้ขายเทคโนโลยีรายใหญ่เปลี่ยนสายพันธุ์: จากฮาร์ดแวร์สู่ซอฟต์แวร์ หนึ่งในสัญญาณที่สำคัญที่สุดของปี 2026 คือการเปลี่ยนยุทธศาสตร์ของผู้จำหน่ายเทคโนโลยีชั้นนำกว่า 750 รายในตลาดนี้ บริษัทยักษ์ใหญ่ 10 อันดับแรกต่างมีจุดยืนตรงกันคือ เปลี่ยนจากบริษัทฮาร์ดแวร์ ไปสู่สถาปัตยกรรมที่ขับเคลื่อนด้วยซอฟต์แวร์และผสมผสาน AI (Software-defined, AI-infused architectures) เป้าหมายปลายทางคือ "โรงงานอัตโนมัติที่สั่งการด้วยการรับรู้" (Perception-driven…
Read More
บทวิเคราะห์ IEC 61499: มาตรฐาน Distributed Automation ที่ถูกลืม 20 ปี กำลังกลับมาแรงในยุค Software-Defined Factory

บทวิเคราะห์ IEC 61499: มาตรฐาน Distributed Automation ที่ถูกลืม 20 ปี กำลังกลับมาแรงในยุค Software-Defined Factory

Article
ทุกครั้งที่วิศวกรอัตโนมัติคนหนึ่งลาออก ความรู้ในหัวของเขาก็หายไปพร้อมกัน ลองนึกภาพ: ตู้ PLC ที่ทำงานมา 12 ปี มี logic หลายพัน rung ที่แก้ไขข้ามหลายชั่วคน ไม่มีเอกสาร ไม่มีใครเข้าใจทั้งหมด และตอนนี้ต้องขยายสายการผลิตเพิ่ม สถานการณ์นี้คือ "หนี้ทางเทคนิค" (Technical Debt) ที่สะสมในโรงงานอุตสาหกรรมทั่วโลก และเป็นคำถามเปิดที่มาตรฐาน IEC 61499 ตั้งใจมาตอบ IEC 61499 คืออะไร และต่างจาก IEC 61131-3 ตรงไหน IEC 61499 เป็นมาตรฐานสากลที่พัฒนาต่อยอดจาก IEC 61131-3 (มาตรฐานภาษาโปรแกรม PLC ที่ใช้กันแพร่หลายที่สุดในปัจจุบัน) โดยยกระดับสมรรถนะขึ้นจาก "การควบคุมเชิงเหตุการณ์" ไปสู่ "การกระจายตัวของระบบ" (Distributed Automation) หัวใจสำคัญของ 61499 คือการทำให้ function block สามารถถูก "ย้าย" ข้ามอุปกรณ์ได้ โดยไม่ต้องเขียนโค้ดใหม่ แต่ในทางปฏิบัติ แนวคิดนี้เจออุปสรรคใหญ่: vendor lock-in ผู้ผลิต PLC รายใหญ่ของโลกจำนวนมากไม่ได้เปิดใช้ IEC 61499 เต็มรูปแบบ เพราะมันขัดกับผลประโยชน์ทางการค้าของพวกเขา — ถ้า logic ย้ายได้อิสระ ลูกค้าก็ย้ายผู้ขายได้อิสระเช่นกัน ผลคือ 20 ปีแรกของ 61499 เงียบเหงา จนกระทั่งยุค Industry 4.0 ที่ software-defined automation กลายเป็นจริง Ladder Diagram ภาษาคลาสสิกของ IEC 61131-3 ที่วิศวกรส่วนใหญ่ถนัด แต่ถูกออกแบบมาเพื่อเครื่องเดียว ไม่ใช่ระบบกระจายตัว (ภาพ: Wikimedia Commons) 3 แนวคิดหลักที่ทำให้ 61499 ต่างออกไป Event-Driven Execution Model — ใน 61131-3 คอนโทรลเลอร์รันแบบ scan cycle ตามรอบ (cyclic) ทั่วไป 1-10 ms ต่อรอบ ไม่ว่าข้อมูลจะเปลี่ยนหรือไม่ แต่ 61499 function block ทำงานเมื่อมี event เข้ามาเท่านั้น ทำให้ประหยัดทรัพยากร CPU และตอบสนองเฉพาะสิ่งที่เปลี่ยนแปลง Separation of Interface and Implementation —…
Read More
บทวิเคราะห์ MRP vs PRP vs HSR: วิธีเลือก Network Redundancy ให้โรงงานให้คุ้มค่า ก่อนที่สายแลนจะขาดกลางดึก

บทวิเคราะห์ MRP vs PRP vs HSR: วิธีเลือก Network Redundancy ให้โรงงานให้คุ้มค่า ก่อนที่สายแลนจะขาดกลางดึก

Article
คำถามที่ควรถามก่อนเครือข่ายโรงงานล่ม ทุกครั้งที่เราเข้าไปประเมินระบบเครือข่ายในโรงงานอุตสาหกรรม คำถามแรกที่เราถามเสมอคือ "ถ้าสาย LAN เส้นนี้ขาดตอนกลางดึก ระบบจะกลับมาใช้ได้ในกี่วินาที และใครจะเป็นคนรู้ก่อน" คำตอบที่ได้กลับมามักเป็นเงียบ หรือไม่ก็ "คงต้องรอช่างมาดูตอนเช้า" ซึ่งแปลว่าโรงงานนั้นยังพึ่ง Spanning Tree Protocol แบบดั้งเดิม ที่ใช้เวลากู้คืนเป็นสิบวินาทีถึงหลักนาที — นานเกินกว่าที่สายการผลิตที่วิ่ง 24 ชั่วโมงจะยอมรับได้ ในโลกของ OT ที่ downtime ของเครือข่ายเท่ากับ downtime ของการผลิต วงการอุตสาหกรรมจึงพัฒนามาตรฐานความซ้ำซ้อนของเครือข่ายขึ้นมาเป็นชุด ภายใต้ IEC 62439 ซึ่งครอบคลุมทั้ง MRP (ส่วนที่ 2), PRP และ HSR (ส่วนที่ 3) บทความนี้วิเคราะห์ว่าแต่ละตัวเหมาะกับโรงงานแบบไหน และจุดไหนที่คุ้มค่าที่จะลงทุน โทโพโลยีวงแหวน (Ring) — รากฐานของ MRP ที่เปลี่ยนเส้นทางสำรองให้พร้อมใช้เสมอ (ที่มา: Wikimedia Commons) ทำไม RSTP ไม่พอแล้วสำหรับสายการผลิต Rapid Spanning Tree Protocol (RSTP) เป็นมาตรฐานเปิดที่หาได้ในสวิตช์แทบทุกตัว แต่เวลากู้คืนของมันอยู่ในระดับ หลักวินาทีถึงหลักสิบวินาที ซึ่งสำหรับเครือข่ายสำนักงานถือว่ารับได้ แต่สำหรับสายการผลิตที่ Controller ต้องคุยกับ Drive ทุก 10–100 มิลลิวินาที ช่วงเวลาขนาดนั้นเท่ากับคำสั่งควบคุมหายไปหลายรอบ สินค้าเสียหาย และอาจถึงขั้นต้องหยุดเครื่อง มาตรฐาน IEC 62439 ถูกออกแบบมาเพื่อลดเวลานี้ให้เหลือระดับที่สายการผลิตอยู่รอดได้: MRP การันตี recovery ในระดับ 10–200 มิลลิวินาที (ขึ้นกับขนาดวงแหวนและคลาสอุปกรณ์) ส่วน PRP และ HSR ให้ "zero recovery time" เพราะเฟรมถูกส่งซ้ำสองทางพร้อมกันตั้งแต่ต้น ไม่มีช่วงเปลี่ยนผ่านให้ข้อมูลหายเลย แคร็กสวิตช์ในโรงงาน — ทุกพอร์ตและทุกเส้นสายคือจุดล้มเหลวที่ต้องออกแบบรองรับล่วงหน้า (ที่มา: Wikimedia Commons) ตารางวิเคราะห์: MRP vs PRP vs HSR เลือกอย่างไรให้คุ้ม ประเด็น MRP (IEC 62439-2) PRP (IEC 62439-3) HSR (IEC 62439-3) โทโพโลยี วงแหวนเดียว สองเครือข่ายขนานแยกกัน วงแหวนเดี่ยว เฟรมวิ่งสองทิศ เวลากู้คืน 10–200 ms (ตามคลาส) 0 ms (seamless)…
Read More
Modbus จาก RTU สู่ TCP: คู่มือ How-to ปลดล็อกข้อมูลอุปกรณ์อุตสาหกรรมจากสายอนุกรมสู่ระบบ IIoT

Modbus จาก RTU สู่ TCP: คู่มือ How-to ปลดล็อกข้อมูลอุปกรณ์อุตสาหกรรมจากสายอนุกรมสู่ระบบ IIoT

Article
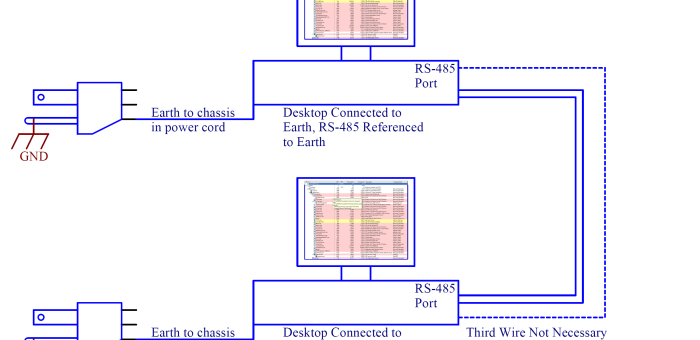
บทนำ: โปรโตคอลอายุ 47 ปีที่ยังไม่ยอมตาย ปี 1979 บริษัท Modicon พัฒนาโปรโตคอลสื่อสารสำหรับ PLC ของตัวเอง ไม่มีใครคิดว่ามันจะกลายเป็นมาตรฐานโลก แต่วันนี้ Modbus กลายเป็นโปรโตคอลที่ฝังตัวอยู่ในอุปกรณ์อุตสาหกรรมมากที่สุดตัวหนึ่งของโลก ทั้งมิเตอร์ไฟฟ้า อินเวอร์เตอร์ ตู้แช่ เครื่องชั่งน้ำหนัก และเซ็นเซอร์ประเภทต่างๆ ปัจจุบันดูแลโดย Modbus Organization โดยเวอร์ชันล่าสุดของข้อกำหนดแอปพลิเคชันคือ V1.1b3 (เม.ย. 2012) เหตุผลที่มันอยู่ได้ทนเพราะความเรียบง่าย: โครงสร้างข้อความมีแค่ Address + Function Code + Data + CRC ไม่มีความซับซ้อนของโปรโตคอลยุคใหม่ อุปกรณ์ราคาประหยัดทำได้ง่าย วิศวกรเข้าใจได้เร็ว และที่สำคัญ เปิดใช้ฟรี ไม่มีลิขสิทธิ์ จึงกลายเป็นภาษากลางที่ทุกแบรนด์ต้องพูดให้ได้ โครงสร้างการเชื่อมต่อ RS-485 ระหว่างอุปกรณ์ 2 ตัว — ฐานล่างของ Modbus RTU ยุคแรกๆ (ที่มา: Wikimedia Commons) ปัญหาจริงในโรงงาน: เกาะข้อมูลบนสายอนุกรม สถานการณ์คลาสสิกที่ทีมงาน Honey Corporation เจอบ่อยในโรงงานไทย: ลูกค้ามี อุปกรณ์ Modbus RTU บน RS-485 เป็นสิบตัว กระจายอยู่ทั่วโรงงาน แต่ละตัวอ่านค่าได้เฉพาะเวลาช่างเอาโน้ตบุ๊กไปเสียบหน้างาน หรือไม่ก็ต้องมี HMI ประจำจุดที่คอย poll ข้อมูลแบบจุดต่อจุด อยากดูยอดรวมแบบเรียลไทม์บนมือถือ ทำไม่ได้เพราะข้อมูลถูกขังอยู่ใน "เกาะ" ของสายอนุกรมแต่ละเส้น ทางออกที่ถูกที่สุดและได้ผลที่สุดในทางปฏิบัติคือ ย้าย Modbus ขึ้นไปวิ่งบนเครือข่าย TCP/IP แล้วรวมศูนย์การเข้าถึงผ่าน Gateway ตัวเดียว ซึ่งเป็นงานที่ทีมงานของเราทำเป็นประจำ ทั้งในงานเก็บข้อมูลตู้แช่อุตสาหกรรมและงานผูกมิเตอร์พลังงานเข้าระบบ Monitoring ของโรงงาน แผงควบคุม PLC — จุดรวมสัญญาณที่ Modbus ยังคงเป็นภาษากลางในการสื่อสารกับอุปกรณ์ฟิลด์ (ที่มา: Wikimedia Commons) เข้าใจโครงสร้างก่อนแปลงร่าง: RTU vs ASCII vs TCP ประเด็น Modbus RTU Modbus ASCII Modbus TCP ตัวกลาง RS-485 / RS-232 RS-485 / RS-232 Ethernet / TCP-IP รูปแบบข้อมูล Binary + CRC-16 ASCII…
Read More
บทวิเคราะห์: Data Contract — สัญญาที่โรงงานยุค AI ต้องมี ก่อนที่ dashboard จะเบรกอีกครั้ง

บทวิเคราะห์: Data Contract — สัญญาที่โรงงานยุค AI ต้องมี ก่อนที่ dashboard จะเบรกอีกครั้ง

Article
คำถามที่เราได้ยินบ่อยขึ้นเรื่อยๆ ในวงการโรงงานไทย ช่วงสองสามปีที่ผ่านมา ทีมงาน Honey Corporation ถูกถามคำถามแบบเดิมซ้ำๆ จากผู้บริหารโรงงานหลายแห่ง: "เราลงทุนเก็บข้อมูลจากเครื่องจักรมาทั้งที ทำไม dashboard ยังเบรก รายงานยังเพี้ยน และทีม AI ยังบ่นว่าข้อมูลใช้ไม่ได้?" คำตอบที่เราพบบ่อยที่สุดไม่ได้อยู่ที่เครื่องมือ แต่อยู่ที่ข้อเท็จจริงที่หลายองค์กรยังมองข้าม — โรงงานส่วนใหญ่ยังไม่มี "สัญญา" ว่าข้อมูลที่ส่งให้กันจะหน้าตาเป็นอย่างไร โรงงานยุคใหม่มีผู้ผลิตและผู้บริโภคข้อมูลมากขึ้นเรื่อยๆ — ปัญหาย้ายไปอยู่ที่ "คุณภาพการส่งมอบ" ไม่ใช่ปริมาณข้อมูล (ภาพ: Wikimedia Commons) Data Contract คืออะไร และทำไมกระแสมันมาเร็วในตอนนี้ Data Contract คือข้อตกลงที่เป็นทางการระหว่าง ผู้ผลิตข้อมูล (data producer — เช่น ทีมที่ดูแล IIoT gateway, ระบบ SCADA หรือ MES) กับ ผู้บริโภคข้อมูล (data consumer — เช่น ทีม dashboard, ทีม AI/ML, ฝ่ายบัญชี) ที่ระบุร่วมกันว่า คุณภาพ โครงสร้าง ความหมาย และความพร้อมใช้ของข้อมูลจะเป็นแบบไหน ต่างจากสัญญาธุรกิจทั่วไปตรงที่มัน เขียนด้วยโค้ด (YAML/JSON) จึงบังคับใช้ด้วยระบบอัตโนมัติได้จริง ไม่ต้องพึ่งความทรงจำของคน แนวคิดนี้ถูกเปรียบโดยนักวิเคราะห์หลายท่านว่ามีผลต่อวงการข้อมูล เทียบเท่ากับสิ่งที่ API ทำให้วงการพัฒนาซอฟต์แวร์ — API นิยามกติกาการสื่อสารระหว่างโปรแกรม ส่วน data contract นิยามกติกาการส่งมอบข้อมูลระหว่างทีม และเหมือนกันตรงที่พอมีตั้งแต่วันแรก ทุกอย่างที่หลังจากนี้จะเกิดขึ้นจะเร็วขึ้นทั้งระบบ ทำไมกระแสนี้มา "ตอนนี้" พอดี? คำตอบสั้นๆ คือ ผู้บริโภคข้อมูลในโรงงานเพิ่มขึ้นแบบทวีคูณ — จากเดิมที่มีแค่ SCADA กับ Historian ตอนนี้มี OEE dashboard, ระบบพยากรณ์การซ่อมบำรุง, โมเดล AI ตรวจคุณภาพ, ระบบรายงาน ESG และ application ใหม่ๆ ที่ไปขอข้อมูลจากทีม OT อยู่ตลอดเวลา ข้อมูลชุดเดิมถูก consume หลายทาง แต่ไม่มีใครรับประกันความเสถียรของมัน "คุณได้ข้อมูลที่ดีกว่าเข้าสู่ระบบ คุณจะได้ garbage in, garbage out ที่ดีกว่าเดิม" — Jean-Georges Perrin นักวิเคราะห์สถาปัตยกรรมข้อมูล อธิบายว่าทำไม data contract จึงเป็นเรื่องพื้นฐานของงาน AI ยุคใหม่…
Read More
Case Study: Event Streaming Backbone — เมื่อข้อมูลโรงงานอาหาร 3 ไซต์ ไหลเร็วกว่าสินค้าขึ้นหน้าร้าน

Case Study: Event Streaming Backbone — เมื่อข้อมูลโรงงานอาหาร 3 ไซต์ ไหลเร็วกว่าสินค้าขึ้นหน้าร้าน

Article
โจทย์: โรงงานอาหาร 3 ไซต์ ที่ข้อมูลเดินทางช้ากว่าสินค้า ลองนึกภาพโรงงานอาหารกลางในภาคตะวันออก ผลิตของว่างบรรจุถุงส่งให้ร้านค้าปลีกทั่วประเทศ มี 3 ไซต์ผลิต แต่ละไซต์มีสายการผลิต 4–6 ไลน์ ปัญหาที่ฝ่ายผู้อำนวยการเล่าให้ฟังตอนเริ่มโครงการคือ — "ตอนสินค้าถึงมือหน้าร้าน ข้อมูลการผลิตยังไปไม่ถึงโต๊ะผม" รายงาน OEE รายไลน์ต้องรอรวบรวมถึงเช้าวันถัดไป ส่วนข้อมูล lot ที่ถูกเรียกคืน (recall) ต้องใช้เวลานานหลายชั่วโมงในการไล่หาว่าวัตถุดิบก้อนไหนเข้าสายการผลิตไหน สายการผลิตอาหารบรรจุพร้อมส่ง — สินค้าออกจากไลน์เร็วกว่าข้อมูลขึ้นรายงานหลายชั่วโมง (ภาพ: Wikimedia Commons) เมื่อไล่ปัญหาลึกลงไป เจอรากที่แท้จริง 3 ข้อ: Point-to-Point เต็มระบบ — MES ดึงข้อมูลจาก SCADA ทุกไลน์ด้วย interface เฉพาะ 6 ชุด, ระบบคลังดึงจาก MES อีกชุด, ฝ่ายพลังงานต่อมิเตอร์แบบแยกเดียว รวมแล้ว interface ที่ต้องดูแลเกือบ 20 จุด แก้ทีไรกระทบลูกโซ่ทุกครั้ง รูปแบบข้อมูลไม่เหมือนกัน — แต่ละไซต์ตั้งชื่อ tag ตามใจ integrator ที่ติดตั้งปีไหนปีนั้น คำว่า "อุณหภูมิห้องเย็น" มีถึง 4 ชื่อต่างกันข้ามไซต์ ข้อมูลถึงสาย แต่ไม่มีใครกล้าใช้ — เพราะไม่มีใครรับประกันว่าค่าที่เห็นบน dashboard เป็นค่าปัจจุบันหรือค่าค้างจากอุปกรณ์ที่หลุดไปแล้ว ทางออก: วาง Event Streaming Backbone พร้อม Event Carried State Transfer ทีม integrator เสนอแนวทางที่ไม่ใช่การซื้อ "อีกระบบนึงมาต่อพ่วง" แต่เป็นการวาง แกนกลางกระจายเหตุการณ์ (Event Streaming Backbone) ให้ทั้ง 3 ไซต์ โดยออกแบบตามแนวคิด Event Carried State Transfer — ทุกเหตุการณ์สำคัญบนสายการผลิต (เปลี่ยนรุ่นผลิต, หยุดไลน์, ผลิตครบ lot, อ่านค่า QC ผ่าน/ไม่ผ่าน) จะถูกแปลงเป็น "เหตุการณ์" ที่พกสถานะล่าสุดของตัวเองมาด้วยเสมอ เหตุการณ์ (Event) คือบันทึกที่เปลี่ยนแปลงไม่ได้ (immutable record) ว่า "เกิดอะไรขึ้น" ประกอบด้วย key ที่ระบุตัวตน, value ที่เก็บข้อมูลจริง, และ timestamp บอกเวลาที่เกิดเหตุการณ์ — นิยามตามเอกสารของ…
Read More
Unified Namespace (UNS): สถาปัตยกรรมข้อมูลกลางยุคใหม่ ที่จบปัญหา Point-to-Point ในโรงงาน IIoT

Unified Namespace (UNS): สถาปัตยกรรมข้อมูลกลางยุคใหม่ ที่จบปัญหา Point-to-Point ในโรงงาน IIoT

Article
ทำไมโรงงานยุค IIoT จึงเจอปัญหา "สปาเกตตี้อินทิเกรชัน" กันทุกแห่ง ถ้าคุณเคยเปิด Excel ที่เก็บรายการ interface ระหว่างระบบในโรงงาน แล้วพบว่ามีเส้นเชื่อมระหว่าง SCADA, MES, ERP, ระบบเก็บพลังงาน และ Dashboard แทบทุกคู่เป็นร้อยเส้น คุณกำลังเจอปัญหาที่วงการอุตสาหกรรมเรียกขึ้นชื่อว่า Point-to-Point Integration Hell ยิ่งจำนวนระบบ (N) เพิ่มขึ้น จำนวนการเชื่อมต่อที่ต้องดูแลจะโตตามสูตร N×(N−1)/2 — มีระบบ 10 ตัวก็คือ 45 การเชื่อมต่อ ทุกจุดต้องเขียนโค้ด mapping แยก ทดสอบแยก และพังคนละจุดกันเงียบๆ ปัญหานี้เป็นผลพลอยได้ของสถาปัตยกรรมแบบชั้นตามแนวคิด ISA-95 / Purdue Model ที่ใช้กันมาหลายสิบปี แบบจำลองนี้ดีมากในเชิง ความปลอดภัยและการแบ่งลำดับชั้นความรับผิดชอบ แต่เมื่อมาถึงยุคที่ธุรกิจต้องการข้อมูลแบบเรียลไทม์ข้ามระบบ มันกลับกลายเป็นกำแพงที่ทำให้ทุก integration ต้องผ่าน "บันได" ทีละขั้น ช้าและเปราะบาง "Unified Namespace คือ single source of truth แบบเรียลไทม์ จัดเรียงตามโครงสร้างธุรกิจ และออกแบบให้เปิดกว้าง ไม่ผูกติดกับผลิตภัณฑ์ใด" — นิยามของ Walker Reynolds ผู้บุกเบิกแนวคิด UNS Unified Namespace (UNS) เสนอทางออกที่ตรงจุด: เปลี่ยนโครงสร้างการเชื่อมต่อจาก point-to-point ที่ต่อกันไปมาเป็น Hub-and-Spoke โดยมี MQTT Broker เป็นศูนย์กลางเดียวที่ทุกระบบมา publish และ subscribe ข้อมูล แทนที่จะต้องเขียน integration เฉพาะทุกคู่ระบบ โรงงานอัตโนมัติยุคใหม่มีระบบผู้ผลิตข้อมูลหลายสิบชุดพร้อมกัน — UNS คือชั้นข้อมูลกลางที่รวมทุกอย่างไว้ที่เดียว (ภาพ: Wikimedia Commons) หัวใจของ UNS: MQTT + โครงสร้าง Topic ตาม ISA-95 UNS ไม่ใช่ซอฟต์แวร์ที่ซื้อมาติดตั้งแล้วจบ แต่เป็น สถาปัตยกรรมการจัดระเบียบข้อมูลที่ประกอบด้วย 3 ส่วนหลัก: MQTT Broker เป็นแกนกลางการส่งข้อมูลแบบ publish/subscribe, โครงสร้าง topic ที่จัดเรียงตามลำดับชั้นธุรกิจ และ payload ที่มีโครงสร้างและความหมายชัดเจน (เช่น JSON ที่ผ่านการ data modeling มาแล้ว) กลไก publish/subscribe ผ่าน MQTT…
Read More
Case Study: จากสายพานพลาสติกที่พังกลางดึก สู่ Blockchain Traceability ที่ช่วยเรียกคืนสินค้าเฉพาะจุดใน 2 ชั่วโมง

Case Study: จากสายพานพลาสติกที่พังกลางดึก สู่ Blockchain Traceability ที่ช่วยเรียกคืนสินค้าเฉพาะจุดใน 2 ชั่วโมง

Article
03:40 น. — สายพานลำเลียงหยุด และคำถามที่ตอบไม่ได้ กรณีศึกษาสังเคราะห์นี้ยึดตามรูปแบบปัญหาที่พบซ้ำๆ ในโรงงานอาหารแปรรูปขนาดกลางแห่งหนึ่งในภาคตะวันออก ซึ่งส่งออกผลิตภัณฑ์แช่แข็งให้แบรนด์ใหญ่ในต่างประเทศ คืนวันนั้นสายพานพลาสติก (modular belt) ของตู้แช่แข็ง IQF ราวกลางสายการผลิตหักพับลงกลางดึก เจ้าหน้าที่เปลี่ยนสายพานใหม่และเดินสายการผลิตต่อภายใน 40 นาที ปัญหาไม่ได้อยู่ที่เวลาหยุด — แต่อยู่ที่ว่าเช้าวันรุ่งขึ้น ทีม quality ตอบคำถามแบรนด์เจ้าของไม่ได้ว่า "ช่วง 40 นาทีที่สายพานเก่าแตะสินค้าก่อนหัก มีผลิตภัณฑ์กี่กล่อง และกล่องไหนบ้างที่ต้องกักตัวเพื่อตรวจโลหะหรือเศษพลาสติก" ในระบบกระดาษและ spreadsheet ยุคเก่า คำตอบคือ "ต้องเรียกคืนทั้งล็อตการผลิต 8 ชั่วโมง" — กว่า 12,000 กล่อง เพราะไม่มีทางพิสูจน์ได้ว่ากล่องไหนปลอดภัย นี่คือจุดที่ทุกโรงงานเริ่มตระหนักว่าปัญหา traceability ไม่ใช่เรื่อง "ระบบ IT สวยงาม" แต่คือเรื่องการเงินและชื่อเสียงโดยตรง ปัญหาราก: ข้อมูลอยู่คนละที่ ในคนละภาษา เมื่อทีมงานเข้าไปประเมิน พบภาพเดิมที่คุ้นเคยในโรงงานไทยจำนวนมาก: เครื่องสแกนบาร์โค้ด 14 จุด ส่งข้อมูลเข้าไฟล์ CSV แยกตามจุด ไม่มีการ standardize ข้อมูลการผลิตล็อต (batch record) อยู่ในระบบ MES เก่า ที่ต้อง export ผ่านหน้าจอ เนื่องจากไม่มี API สถานะอุณหภูมิตู้แช่อยู่ในที่เดียวกับข้อมูลพลังงาน ไม่เคยถูกผูกกับล็อตการผลิต ผู้ขนส่งเก็บ GPS และอุณหภูมิระหว่างขนส่งในระบบของตัวเอง เข้าถึงได้เฉพาะผ่านเว็บพอร์ทัล ความท้าทายคือทั้งหมดนี้ต้องกลายเป็น "เรื่องเล่าเดียว" ที่ย้อนได้ทั้งเส้นทาง — จากวัตถุดิบถึงหน้าร้าน — ภายในไม่กี่นาที ไม่ใช่ไม่กี่วัน ทางออก: EPCIS เป็นกระดูกสันหลัง + Blockchain เป็น notary ข้ามองค์กร สถาปัตยกรรมที่เลือกใช้แบ่งเป็น 3 ชั้นตามหน้าที่ ไม่ใช่ตามฮิต: โครงสร้าง Merkle Tree — กลไก cryptographic ที่ blockchain ใช้ตรวจสอบความถูกต้องของข้อมูลทั้งก้อนจาก hash รากเพียงค่าเดียว (ภาพ: Wikimedia Commons) ชั้นเก็บเหตุการณ์ (EPCIS layer) — ทุกจุดสแกนและเหตุการณ์สำคัญถูกแปลงเป็น EPCIS event มาตรฐาน GS1: Object Event เมื่อกล่องผ่านจุดสแกน, Aggregation Event เมื่อกล่องใส่พาเลท, Transformation Event เมื่อวัตถุดิบกลายเป็นล็อตผลิตภัณฑ์ และ…
Read More